
一种冷冲压成形用6000系阳极氧化铝板带的制备方法与流程
本发明属于铝合金带材的制备领域,具体涉及一种冷冲压成形用6000系阳极氧化铝板带的制备方法。
背景技术:
1、当前6000系阳极氧化用铝主要以6系挤压材为主,经大量cnc成结构复杂的产品,随之带来材料的浪费,且生产流程长,成本居高不下等问题。个别厂家尝试采用t4状态材料先冷冲压再时效的方式,亦或采用热冲压后再时效等方式,均容易受到后加工工序(比如镦挤、高温焊接、cnc等)的限制,以及人工时效带来的板形恶化问题。而传统冷冲压成形工艺,由于室温下金属的成形性能较差,制造过程中容易出现裂纹、回弹大等缺陷,难以获得形状复杂构件。
2、近年来随着消费电子产品的迭代升级发展,传统的铝挤材利用率偏低及绿色低碳的发展需要,6000系铝合金冷冲压-固溶-淬火一体式加工方法,可以有效改善材料的成形性,避免后加工工序(比如镦挤、高温焊接、cnc等)带来的不利影响,具有良好的市场应用前景。
3、专利申请号为2022107142309公开了高强铝合金短流程高性能成形技术方法及其应用,将可热处理强化铝合金包括2000系、6000系、7000系铝合金板材先进行固溶淬火,再进行预硬化处理(实际获得t5欠时效状态),再进行塑性成形即可获得性能满足要求的构件。但不易规避后加工工序(比如镦挤、高温焊接、cnc等)带来的镦挤痕、高温焊接异色、cnc板形等不利影响。
4、专利申请号为2022108794579公开了一种高强度铝合金板材冷冲压成形方法,先将7系铝材进行450-480℃,保温40-60min的固溶处理,再进行80-130℃,保温1-12h的预时效处理,即获得t4p状态材料。后端经冷冲压后进行温度170℃-190℃,时间20-30min的烤漆处理,最终成品获得较高的强度,该方法仅考虑成形性能,未涉及阳极氧化要求。
5、专利申请号为2022115976478公开了一种适用于热冲压成形成性一体化工艺的6xxx系铝合金板材及其制备方法和应用,设计si 0.9-1.45%,mg 0.8-1.35%,cu 0.5-1.2%,mn 0-0.4%,zn 0-0.5%,cr 0-0.13%,zr 0-0.12%,ti 0-0.08%,fe 0-0.5%,mn、cr和zr的总含量≤0.4%等合金成分。首先将铸锭进行520-540℃保温6-12h,550-570℃保温8-16h的双级均匀化,再加热520-550℃保温1-5h后进行热轧,热精轧厚度为4-8mm,终轧温度为250-350℃,再冷轧至厚度0.5-5.0 mm,冷轧量为40-70%,最终获得冷轧态、o态或t4态的板材。该方法仅考虑成形性能,未涉及阳极氧化要求,铸锭采用双级均热再加热,能耗也较大。
技术实现思路
1、鉴于上述现有技术的不足,本发明的目的在于提供一种冷冲压成形用6000系阳极氧化铝板带的制备方法,该制备方法制得的6000系铝合金铝板带,兼顾高强度、可成形、阳极氧化。
2、为实现本发明的目的,采用如下技术方案:
3、一种冷冲压成形用6000系阳极氧化铝板带的制备方法,其特征在于,以再生铝、中间合金、铝锭为原料,经以下步骤制得冷冲压成形用6000系阳极氧化铝板带:
4、步骤(1)半连续铸造:按照合金成分配比,将铝锭、再生铝与中间合金或添加剂加热熔化,经熔炼、精炼、除渣、除气后采用半连续铸造工艺铸造成铝合金扁锭,扁锭厚度500-650mm,宽度1300-1800mm;
5、步骤(2)热处理:将步骤(1)获得扁锭经上下表面铣面后进行热处理,均热570-590℃保温6-15h,再降温至预热温度450-530℃,再保温时间1-6h;
6、步骤(3)热轧:将步骤(2)预热扁锭出炉后进行“1+3”热轧机组,热粗轧压下率>90%,热粗轧结束温度350-450℃,热精轧最终厚度5-10mm,热精轧最终温度为270-320℃,热精轧压下率>70%,热轧时间<1h,热精轧时间<5min;
7、步骤(4)冷轧:将步骤(3)得到的热轧卷冷轧至厚度1.0-5.0mm,冷轧总加工率≥60%;
8、步骤(5)清洗:将步骤(4)获得的卷材经清洗;
9、步骤(6)成品退火:将步骤(5)获得的卷材进行成品退火,退火温度150-250℃,保温时间10-20h,最终得到冷冲压成形用6000系阳极氧化铝板带。
10、进一步的,步骤(3)所获得的热轧卷的第二相面积占比<3%,第二相最大尺寸<30μm,其中mg2si第二相面积占比<1%。
11、进一步的,步骤(6)所获得成品的特征:抗拉强度100-200mpa,屈服强度80-180mpa,延伸率≥7%,折弯vda>85(参考《金属材料板弯曲试验vda 238-100标准》。
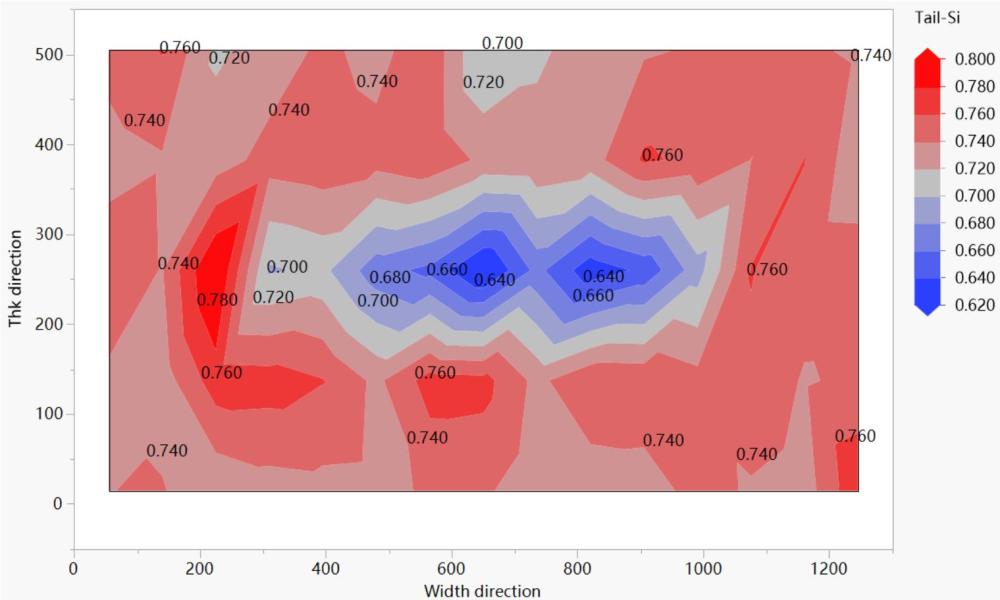
12、进一步的,所述铝板带的化学成分按质量分数计为:si 0.60-1.0%,fe 0.10-0.30%,cu<0.05%,mn 0.05-0.10%,mg 0.60-1.0%,ti 0.03-0.05%,余量为铝及不可避免杂质;整宽度方向的成分偏析要求:极差si<0.06%,fe<0.02%,mg<0.05%。
13、进一步的,与其匹配的下游制程工艺如下:先冷冲压,再镦挤,接着固溶淬火,最终人工时效;其中固溶温度570-590℃,固溶时间1-10min,固溶后以冷却速率50-100°c/s进行淬火;时效温度170-190℃,时效时间10-24h;最终成品的抗拉强度>300mpa,屈服强度>280mpa,延伸率>8%,无镦挤痕迹,阳极氧化无料纹。
14、本发明的有益效果:
15、(1)本发明通过严格控制铸锭宽度方向的成分偏析与全流程工艺参数的协同控制,结合铸锭均热及预热工艺,规定热轧压下量,轧制时间,规避热轧异常晶粒长大,调控热轧第二相含mg2si的占比及尺寸,冷轧后增加成品退火,有效提升冷轧性能,成功解决了6000系铝合金在满足高强度结构需求的同时,难以兼顾冷冲压成形性和阳极氧化外观质量的行业技术难题。
16、(2)本发明提供的铝板带成品呈稳定的h2x态,与下游“冷冲压-镦挤-固溶淬火-人工时效”的制程工艺高度匹配。其低温长时退火(150-250℃,10-20h)工艺赋予了材料良好的组织均匀性和性能稳定性,使得下游客户在冲压成形后,经570-590℃短时固溶(1-10min)及170-190℃时效(10-24h)处理,即可获得最终高强构件,且有效规避了镦挤、高温焊接等工序带来的镦挤痕、焊接异色及板形恶化等问题。
17、下面结合附图和具体实施方式对本专利做进一步详细的说明。
1.一种冷冲压成形用6000系阳极氧化铝板带的制备方法,其特征在于,以再生铝、中间合金、铝锭为原料,经以下步骤制得冷冲压成形用6000系阳极氧化铝板带:
2.根据权利要求1所述的制备方法,其特征在于,步骤(3)所获得的热轧卷的第二相面积占比<3%,第二相最大尺寸<30μm,其中mg2si第二相面积占比<1%。
3.根据权利要求1所述的制备方法,其特征在于,步骤(6)所获得成品的特征:抗拉强度100-200mpa,屈服强度80-180mpa,延伸率≥7%,折弯vda>85。
4.根据权利要求1所述的制备方法,其特征在于,所述铝板带的化学成分按质量分数计为:si 0.60-1.0%,fe 0.10-0.30%,cu<0.05%,mn 0.05-0.10%,mg 0.60-1.0%,ti 0.03-0.05%,余量为铝及不可避免杂质;整宽度方向的成分偏析要求:极差si<0.06%,fe<0.02%,mg<0.05%。
5.根据权利要求1所述的制备方法,其特征在于:与其匹配的下游制程工艺如下:先冷冲压,再镦挤,接着固溶淬火,最终人工时效;其中固溶温度570-590℃,固溶时间1-10min,固溶后以冷却速率50-100°c/s进行淬火,时效温度170-190℃,时效时间10-24h;最终成品的抗拉强度>300mpa,屈服强度>280mpa,延伸率>8%,无镦挤痕迹,阳极氧化无料纹。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com