
一种无塑涂层缺陷梯度显色检测液及其制备与应用方法与流程
本发明涉及涂层无损检测,具体而言,涉及一种无塑涂层缺陷梯度显色检测液,一种无塑涂层缺陷梯度显色检测液的制备方法,以及一种无塑涂层缺陷梯度显色检测液的应用方法。
背景技术:
1、随着全球限塑政策的全面推行,淀粉基、聚乙烯醇(pva)基、植物胶类等无塑水性涂布涂层已广泛应用于食品包装纸杯、纸碗及复合纸产品,以替代传统的pe、pla淋膜塑料涂层。无塑涂层依靠其涂层厚度与膜层致密性实现防水、防油及气体阻隔性能。然而,在实际生产过程中,涂布工艺极易产生涂布不均、局部薄涂、微米级微孔缺陷及固化不完全等涂层薄弱点。这些薄弱区域的阻隔性能大幅下降,直接导致终端产品发生渗漏或耐水失效,已成为该类材料生产质量管控的核心痛点。
2、目前,针对涂层的显色检测技术主要分为两类,但均存在难以克服的技术缺陷:
3、其一,现有检测液体系与无塑涂层不兼容。现有商业化检测液多针对塑料淋膜涂层(如pe、pp)或金属防腐涂层设计。为了快速渗透,这些检测液通常含有高浓度有机溶剂(如丙酮、乙醇、正己烷等)或强效阴离子表面活性剂(如十二烷基苯磺酸钠)。若将此类检测液直接用于亲水性的淀粉基或pva基无塑涂层,会对涂层膜结构造成不可逆的化学溶胀或溶解,产生二次损伤,导致无损检测无法实现。
4、其二,检测精度不足,仅能定性判断而无法量化梯度。常规的物理染色渗透法(如红色色素染色法)仅依据“有色斑/无色斑”进行二元判断,能够发现贯穿性的漏涂或大针孔,但完全无法识别涂层厚度已变薄但尚未完全裸露的“薄弱过渡区”(即厚度在3~7μm的亚健康状态区域),导致大量存在质量隐患的薄涂产品被误判为合格品。
5、其三,安全性与操作性缺陷。多数检测液含有毒有害物质,不符合食品接触材料检测的安全卫生要求。同时,现有检测液由于缺乏流变学调控手段,在涂层表面极易扩散晕染,导致微米级缺陷的显色边界模糊,无法实现产线现场的精准定点标记与快速筛查。
6、因此,当前亟待一种可实现无损、梯度量化、食品级安全且防扩散定位的快速检测方法。
技术实现思路
1、为了解决现有技术中存在的上述技术问题,本发明一种无塑涂层缺陷梯度显色检测液,一种无塑涂层缺陷梯度显色检测液的制备方法,以及一种无塑涂层缺陷梯度显色检测液的应用方法,通过水基非离子体系实现无塑涂层无损检测;利用溴甲酚紫与中性红复配,将涂层致密性差异转化为三色梯度信号,精准区分完好、薄弱与漏涂区域;全食品级原料保障安全;黄原胶调控流变特性抑制扩散,实现微米级缺陷精准定位。
2、第一方面,本发明提供一种无塑涂层缺陷梯度显色检测液,包括以下质量百分比的组分:
3、复合显色指示剂0.08%~0.4%;
4、食品级润湿渗透剂0.15%~1.8%;
5、ph缓冲调节剂0.1%~0.9%;
6、增稠稳定剂0.06%~0.35%;
7、余量为去离子水;
8、所述复合显色指示剂为溴甲酚紫与中性红的复配混合物,所述溴甲酚紫与中性红的复配质量比为1:0.8~1.2。
9、进一步地,所述食品级润湿渗透剂为聚山梨酯-80。
10、进一步地,所述ph缓冲调节剂为磷酸二氢钠与磷酸氢二钠复配构成的磷酸盐缓冲体系。
11、进一步地,所述增稠稳定剂为食品级黄原胶。
12、进一步地,所述显色检测液的ph值稳定在6.8~7.2,表面张力为32~38mn/m,动力粘度为15~30mpa·s。
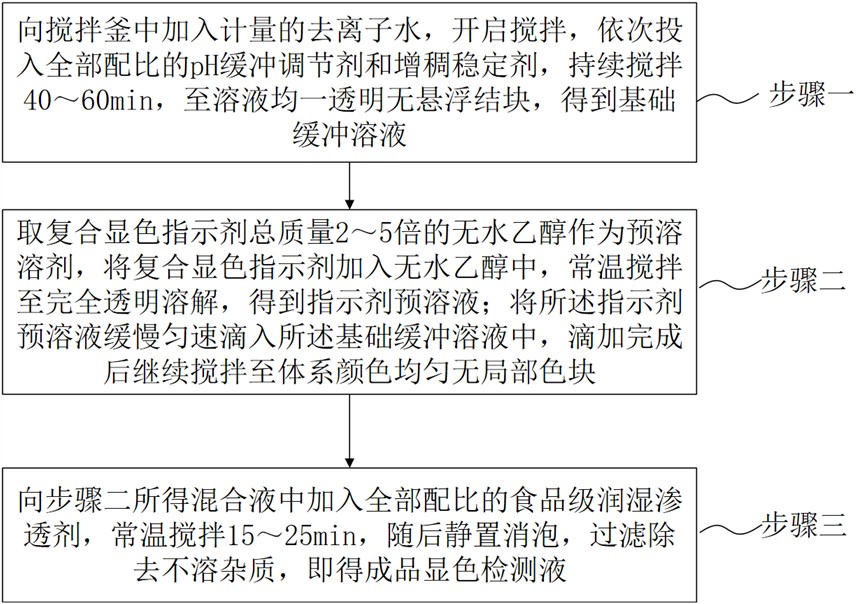
13、第二方面,本发明提供一种如第一方面中任一项所述显色检测液的制备方法,制备环境温度控制在15~35℃,全程搅拌转速控制在200~400rpm,所述制备方法包括以下步骤:
14、步骤一、向搅拌釜中加入计量的去离子水,开启搅拌,依次投入全部配比的ph缓冲调节剂和增稠稳定剂,持续搅拌40~60min,至溶液均一透明无悬浮结块,得到基础缓冲溶液;
15、步骤二、取复合显色指示剂总质量2~5倍的无水乙醇作为预溶溶剂,将复合显色指示剂加入无水乙醇中,常温搅拌至完全透明溶解,得到指示剂预溶液;将所述指示剂预溶液缓慢匀速滴入所述基础缓冲溶液中,滴加完成后继续搅拌至体系颜色均匀无局部色块;
16、步骤三、向步骤二所得混合液中加入全部配比的食品级润湿渗透剂,常温搅拌15~25min,随后静置消泡,过滤除去不溶杂质,即得成品显色检测液。
17、进一步地,所述步骤三中的静置消泡时间为25~35min;所述过滤采用滤膜孔径为0.45~1.0μm的微孔滤膜。
18、第三方面,本发明提供一种无塑涂层缺陷梯度显色检测液的应用方法,利用如第一方面中任一所述显色检测液识别无塑涂层的薄弱处,所述应用方法包括以下步骤:
19、s1、将待检测的纸基无塑涂层样品平铺于水平台面,擦拭清除表面粉尘与油污,确保涂层表面干燥洁净;
20、s2、采用滴管或喷壶将显色检测液施加于待测涂层表面;其中,采用滴管滴加时,单滴体积为5~20μl,滴加密度为0.5~2滴/cm²,使液滴均匀分布于涂层表面且相邻液滴互不重叠;采用喷壶喷涂时,喷涂压力为0.05~0.1mpa,喷头距涂层表面10~15cm,均匀薄喷至无液体流淌堆积。
21、s3、施液后静置1~5秒,观察涂层表面的显色状态:
22、若呈现浅蓝紫色,则判定为涂层厚度达标、膜层致密完好;
23、若呈现浅粉色,则判定为涂层存在薄涂、微孔或固化不完全的薄弱缺陷;
24、若呈现深粉色,则判定为涂层漏涂或破损区域;
25、s4、根据显色位置标记薄弱点,检测完成后用清水润湿的棉布擦拭涂层表面,去除检测液残留。
26、进一步地,步骤s3中的观察显色状态判读标准采用标准纸质比色卡或色差仪进行辅助定量判定:所述浅蓝紫色对应cie lab色度空间范围为l=62~68,a=-4~-1,b=-8~-4;所述浅粉色对应l=70~78,a=6~12,b=2~6;所述深粉色对应l=80~88,a=15~22,b=5~10。
27、进一步地,所述无塑涂层为食品包装纸基表面的水性涂层,包括淀粉基涂层、聚乙烯醇基涂层或植物胶类涂层;所述无塑涂层的完好致密厚度≥8μm,薄弱缺陷厚度为3~7μm,漏涂区域厚度为0~2μm。
28、有益效果
29、本发明的无塑涂层缺陷梯度显色检测液,以去离子水为主体溶剂,完全摒弃有机溶剂,配合非离子型吐温80作为润湿渗透剂,避免了对亲水性无塑涂层的化学溶胀和溶解,实现了检测过程对涂层的零损伤,使检测后产品可正常使用或继续用于其他理化检验。利用溴甲酚紫与中性红在特定ph区间内的颜色互补效应,将涂层致密性差异转化为肉眼可辨的三色梯度——完好涂层呈浅蓝紫色、薄弱区域呈浅粉色、漏涂区域呈深粉色,实现了从“有无漏涂”的二元定性判断到“完好/薄弱/漏涂”三级量化评估的技术跨越,精准定位厚度偏薄但尚未漏涂的质量隐患区域。全组分选用符合食品接触材料安全标准的原料,以水为唯一溶剂,不引入任何有毒有害有机溶剂,检测后清水擦拭无残留,满足食品包装产线的卫生安全要求。黄原胶的微量添加将检测液粘度调控至适宜范围,有效抑制液滴在涂层表面的横向扩散,使显色信号集中于缺陷位置,边界清晰,实现了微米级缺陷的定点标记,适配产线现场精确实时质检。
30、本发明的制备方法,通过标准化、全量化的三步制备工艺,包括预溶、梯度滴加、消泡过滤等关键控制步骤,确保了检测液批次间的均一性与储存稳定性,工艺条件温和、操作简便、不依赖特殊设备,适合工业化批量生产。
31、本发明的应用方法,通过规范化的施液操作与清晰的三色判读标准,实现了无需大型仪器的现场快速检测,配套标准比色卡或色差仪可进一步消除人工判读误差,检测后清水擦拭无残留,兼具便捷性、可重复性与产线适配性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com