
一种基于激光清洗涂层的可控缺陷制备装置及制备方法
本发明涉及涂层缺陷制备,具体是一种利用激光技术在涂层表面精确制造缺陷的方法。用于涂层的检测、损伤评估、服役性能研究和失效评估。
背景技术:
1、随着科技的不断进步,随着陶瓷、金属和树脂涂层的广泛应用,不仅能够对涂层表面实施防护,同时能提高表面耐腐蚀、耐高温和抗氧化等性能,延长零件的使用寿命。目前研究主要在涂层的结构设计、制备、性能和应用方面,对于涂层损伤的研究主要关注涂层损伤产生的原因,以及涂层制备过程中的缺陷控制,涂层的缺陷制造方面公开资料较少,但为了研究涂层的检测设备的精度、检测技术,涂层在服役损伤对性能的影响,损伤评估方面,制备满足服役损伤的缺陷对于涂层的检测、评估和应用具有重要的意义。目前常用的技术有以下几种:
2、公开号为cn202510796627.0一种用于金属表面涂层缺陷的智能检测方法,本发明公开了一种用于金属表面涂层缺陷的智能检测方法,提高了检测精度、智能化和自适应能力,实现全面精细检测,在金属表面涂层检测领域具有重要应用价值。在公开号为基于太赫兹多域成像加权融合的热障涂层缺陷分析方法,有效提取热障涂层早起内部缺陷特征,通过加权融合成像增强缺陷特征,以缺陷面积占比评估热障涂层失效状态,实现内部缺陷检测及失效评估。
3、公开号cn202510179980.4(涂层缺陷检测方法、电子设备及存在介质)提升涂层表面缺陷检测效率和检测精度。涡流叶片热障涂层缺陷超声检测超声换能器及检测方法,本发明阵列的超声波发射-接收方式能够在曲面热障涂层中形成稳定、大范围的瑞利波声场,能够有效的提高检测能力和检测效率。
4、公开专利号cn118835196a(一种离子刻蚀工艺控制pvd沉积涂层缺陷的方法),该方法采用柱弧(ti靶材),在辅助阳极的作用下对试样进行离子刻蚀,惰性气体(氩气)作为反应气体,产生的等离子体达到离子刻蚀的作用,减小涂层沉积缺陷,改善涂层的电化学性能。
5、公开专利号cn120395114a(一种基于飞秒激光直写的碳化硅自旋缺陷制备方法)本发明公开了一种基于飞秒激光直写的碳化硅自旋缺陷制备方法,发明通过空间光调制器对激光光斑进行整形以矫正相差,减小缺陷制备过程中的的晶格损伤;利用激光退火技术,实现单个缺陷局部退火,提供了制备自旋缺陷的定位精度,
6、公开专利号cn202210528240.3(一种缺陷检测用标准晶圆及其加工方法与应用)采用光刻方法在电介质层表面制作至少一个缺陷模样,通过蚀刻设备将以光致抗蚀剂制作的缺陷模样修剪后,在蚀刻电介质层;电介质层蚀刻后将暴露出的导电层去除,再将修剪的缺陷模样去除;最后剩余的电介质层去除,得到标准晶圆。
7、公开专利号cn202111678877.2(一种基于slm法制备高温合金自然缺陷的方法)本发明通过激光增材制造方法制备样品件,,在待打印测试件模型内设置缺陷区域,控制内部制备的缺陷位置、角度以及缺陷尺寸能够控制,
8、公开专利号cn202010319691.7(预制裂纹缺陷、内置裂纹缺陷的制备方法及预制件)基于激光熔化沉积工艺,采用缺陷制备粉末以及缺陷制备工艺参数逐层打印缺陷区。
9、公开专利号cn201910159363.2(一种用于增材制造无损检测的内置人工缺陷的制备方法),该制备方法有两个步骤完成,第一步利用机械压痕发或化学刻蚀法在试块表面制备缺陷,第二部利用真空扩散焊法将两个试块焊接在一起,使其成为内置缺陷的扩散焊样品。利用硬度计或化学刻蚀法制备缺陷操作简单,且能够制备不同形状和尺寸的缺陷。
10、公开专利号cn 201110455561.7(一种新型金属微缺陷电脉冲蚀刻装置)一种用于无损检测的标准缺陷制备的脉冲电火花蚀刻装置。
11、公开专利号cn201710457009.9(一种热喷涂涂层人工脱粘缺陷试件及其预测方法)对基体加工出所需直径的通孔,并在通孔设有内螺纹;制备填充棒材,并在棒材的外表面设有外螺纹;填充棒材的长度效应通孔深度;将填充棒材旋转拧入通孔内,实现人工模拟缺陷深度的任意调节,对平面进行喷砂及喷涂涂层处理,最后将填充棒材从其拧出端部分拧出以获得人工脱粘缺陷。
12、公开专利号cn202110347728.1(用于金属增材制造无损检测的复合缺陷及其制备方法)利用增材制造设备打印金属试块,采用机械压痕法或激光打孔发在试块表面制备未熔合区域,随后利用磁控溅射机在含有未熔合区域的试块表面以及另一无缺陷试块表面进行镀膜,并将粉末颗粒加到试块表面的未熔合区域中。最后利用真空扩散发江两试块镀镍的一面连接在一起,使缺陷包裹在内形成内置复合缺陷。
13、目前还有采用打孔法和尖刀与打磨相结合的方法制备缺陷。其中尖刀与打磨相结合的方法制备的缺陷形状和尺寸难控制,缺陷表面质量差,精度难控制;打孔法是在基底打孔,这种方法破坏了基体的完整性,且对加工要求较高。
14、综上,现有技术通过在基体上制备出形貌简单、深度可控的缺陷,常规方法,缺陷的形状、深度等很难控制,对于树脂涂层、陶瓷涂层,制备缺陷难度较大,很难按要求设计加工缺陷,对于涂层的损伤检测、评估、对性能影响及应用很难按服役损伤条件进行,无法实现检测评估。
15、经检索,尚无在非破坏基底的前提下直接在涂层上制作复杂可控缺陷的方法。
16、激光清洗技术是近年发展十分迅速的去除技术,该技术通过激光烧蚀和热膨胀使得涂层去除,是一种非接触、快速的去除技术,用于损伤涂层的去除,为修复奠定基础,本发明专利利用激光烧蚀缺陷的去除,设计制备可控缺陷,可用于树脂、陶瓷和金属涂层缺陷的制备、缺陷检测、损伤评估等研究。
技术实现思路
1、为了克服传统涂层缺陷制备的缺陷无法加工、形状尺寸不可控、深度不可设计、容易伤基体的不足,本发明提出了一种基于激光清洗涂层的可控缺陷制备装置及制备方法。
2、本发明提出的基于激光清洗的涂层可控缺陷制备装置包括激光清洗仪,且该激光清洗仪包括激光器、振镜、聚焦镜、样品台、工件、工控机;其中,所述激光器用于产生脉冲激光束,通过通信线缆与工控机连接,且通过光纤线与振镜连接;所述振镜用于控制所述激光束在加工平面内进行二维扫描,通过高速数字接口dsub-hd接受来自工控机的扫描路径数据;振镜通过连接件与聚焦镜连接在一起;聚焦镜用于将经所述振镜偏转后的激光束聚焦至样品台上的工件表面,振镜与聚焦镜通过机械支架固定于样品台上方,以保证光路垂直,样品台用于固定加工件;
3、本发明还包括激光清洗仪ccd相机和光谱仪;所述ccd相机位于该激光清洗仪中的振镜扫描头侧上方位置,与控制单元的usb接口通过数据线连接,采用视觉图像处理软件控制,用于涂层缺陷形貌检测;光谱仪设置于激光清洗仪的外部,光谱仪通过usb接口与控制单元连接,其信号收集头通过光纤与振镜同轴光路中的分光模块相连,并依托光谱仪控制软件实现涂层缺陷成分的检测。
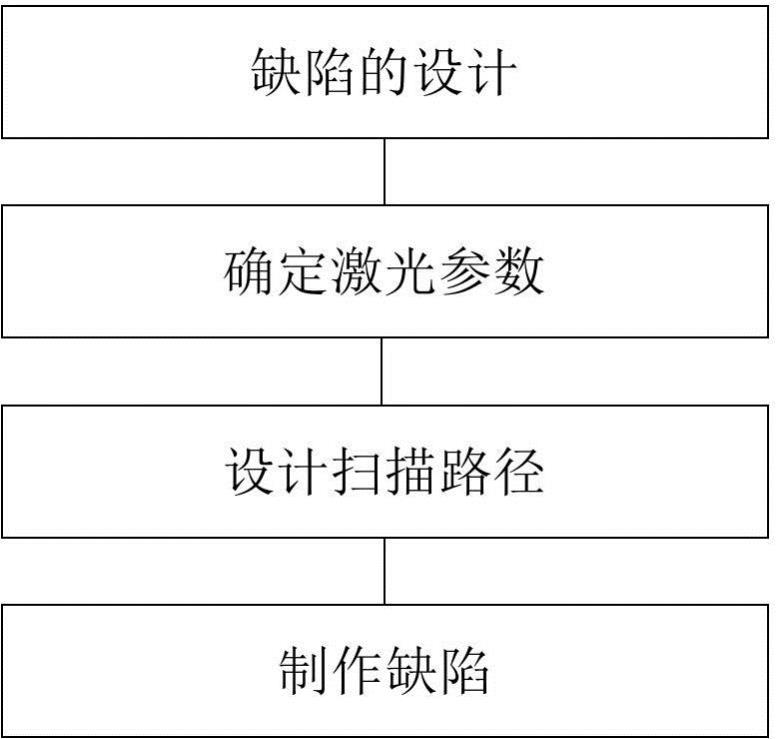
4、本发明提出的使用所述装置制备缺陷的具体过程是:
5、步骤1,缺陷的设计:
6、所述设计是确定缺陷的形状和深度。
7、所述缺陷包括面类缺陷和线缺陷;所述面类缺陷包括脱落和磨损;所述线缺陷包括划痕和开裂。
8、所述面类缺陷为方形、圆形、椭圆形和异形;所述线缺陷包括条形。
9、步骤2,确定激光参数;
10、在确定激光参数时,根据涂层种类、缺陷类型和缺陷位置确定激光参数;
11、所述涂层为树脂类涂层、陶瓷类涂层和金属类涂层。
12、所述缺陷位置是指该缺陷位于涂层表面和/或基材表面,以该缺陷的深度表征。
13、所述参数包括功率密度、脉冲频率、扫描速度和扫描次数。
14、当涂层为树脂类涂层,缺陷位于涂层表面或基材表面时,所述参数包括功率密度为80~120,脉冲频率为100~700,扫描速度为6000~8000。
15、当涂层为陶瓷类涂层,缺陷位于涂层表面或基材表面时,所述参数包括功率密度为160~200,脉冲频率为200~260,扫描速度为6000~8000。
16、当涂层为金属类涂层,缺陷位于涂层表面或基材表面时,所述参数包括功率密度为100~160,脉冲频率为150~300,扫描速度为2000~6000。
17、步骤3,设计扫描路径:
18、对于面类缺陷,根据缺陷的形状建立x,y的二维坐标系,并使该二维坐标系的原点处于面类缺陷的顶点处。以该二维坐标系的原点作为扫描路径的起点,沿该二维坐标系的x方向移动,将所述缺陷的区域填满。当完成所述x方向的扫描后,移动扫描头至所述扫描路径的起点处,沿二维坐标的y方向移动,再次对所述缺陷的区域进行填充。
19、对于条形缺陷,根据设计的缺陷形状沿其长度方向进行激光烧蚀。
20、步骤4,制作缺陷:
21、启动激光烧蚀缺陷仪,按设定的扫描参数和路径,对确定的缺陷区域以扫描的方式进行激光烧蚀,在试件上形成设计的缺陷。
22、若涂层为树脂涂层或金属涂层且缺陷的深度≤2mm时,激光烧蚀缺陷次数≤100次;
23、若涂层为陶瓷且缺陷的深度≤2mm,激光烧蚀缺陷次数≤100次。
24、在扫描中,通过所述涂层可控缺陷制备装置中的ccd相机全程监控扫描形貌。当监控到的形貌异常时,停止扫描,返回步骤3中二维坐标系的原点,再次沿设计的扫描路径制作缺陷。
25、在扫描中,通过所述涂层可控缺陷制备装置中的光谱仪实施监测。当监测到基体的特征谱线,立即停止扫描。
26、本发明旨在通过涂层可控缺陷制备装置在树脂、陶瓷和金属涂层的表面精确制造缺陷,以研究涂层损伤的影响,应用于涂层无损检测、涂层失效分析及工艺优化和损伤的定量评估。
27、与现有技术相比较,本发明取得的有益效果是:
28、1、本发明的缺陷形貌监测和成分检测,实现缺陷制备过程的智能化,当检测到基体成分后,停止激光处理,防止激光进一步加工烧蚀基体,可以实现涂层缺陷制备时基体材料无损伤。
29、2、利用激光的微米级加工能力,可制备出形状、尺寸、深度精确的缺陷,三维形貌可控,从而实现了涂层缺陷的形貌-尺寸-深度三维精度控制,适合航空航天、新能源等领域的涂层缺陷制备、检测和损伤评估;
30、3、可以实现树脂、陶瓷、金属等不同材质的涂层缺陷的形状与尺寸可控制备;
31、4、对于陶瓷等硬度高、脆性大的材料,也可以实现任意异性缺陷的制备,对非缺陷区域涂层无损伤。
32、5、无接触,无机械应力,激光作为非接触式加工,对工件表面无影响,且通过短脉冲激光,能量在极短时间内注入,避免了热量的扩散,使得热影响区小,对材料的影响小。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com