
一种煤气化含硫高氨氮废水的处理系统及工艺的制作方法
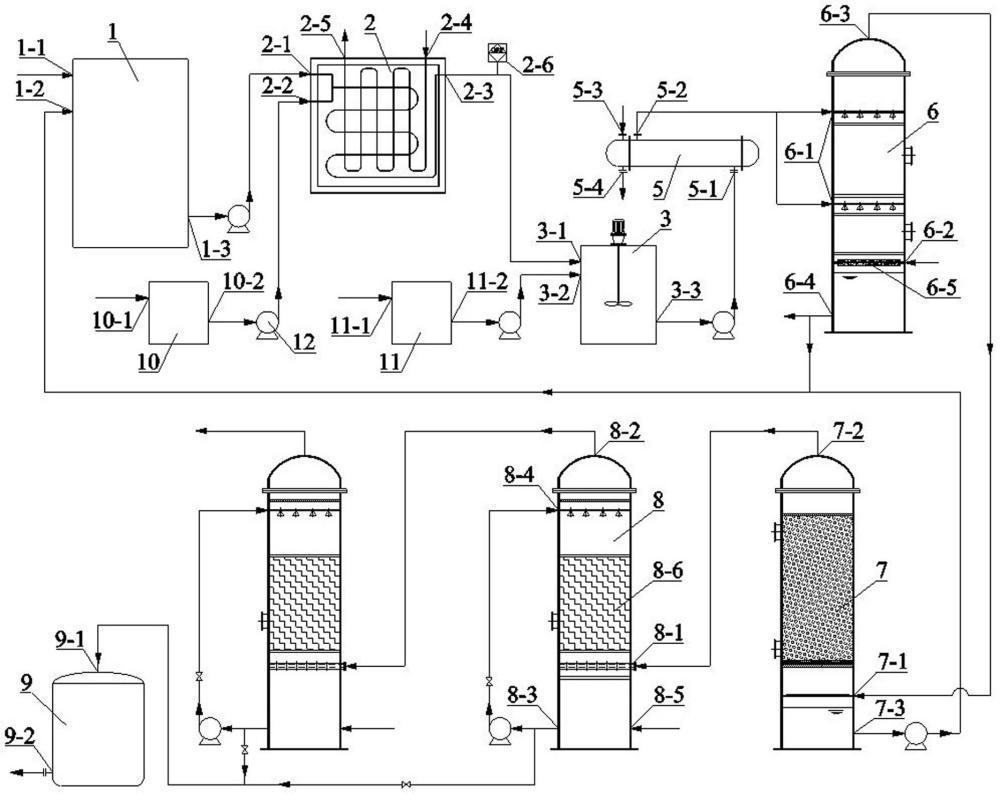
本发明涉及一种氨氮废水的处理系统及工艺,具体涉及一种煤气化含硫高氨氮废水的处理系统及工艺。
背景技术:
1、煤化工是以煤为原料,通过化学加工将其转化为气体燃料、液体燃料及化学品的技术体系。其中,煤气化技术作为核心工艺,在高温高压条件下将煤转化为合成气(主要成分为co和h2),其完整工艺流程包括:原料处理、气化反应、净化精制(涵盖co耐硫变换与低温甲醇洗等环节)以及合成利用。
2、煤气化高氨氮废水以煤化工装置中变换汽提系统的冷凝液为典型代表。该汽提系统用于集中处理co耐硫变换单元产生的变换冷凝液与低温甲醇洗单元的工艺冷凝液,来液中溶有co2、h2s、nh3、甲醇及微量的hcn、cl-等杂质。经汽提后,co2、h2s、nh3等挥发性组分被高效分离,净化后的凝液可达回用或排放标准;而分离出的气相经冷凝重新溶解聚集于水,便形成了含有高氨氮、高cod、高碳酸根、少量硫化物的冷凝液。行业规定不准含氨废水进入磨煤单元制水煤浆,也不准火炬作为工业装置焚烧含氨酸性气体,上述汽提气相冷凝液即煤气化含硫高氨氮废水的典型形态,严禁直接外排,必须进一步处理。
3、当前,针对煤化工变换冷凝液的处理,普遍采用物理与化学耦合的方法。典型流程是:通过添加药剂结合汽提工艺,脱除其中的二氧化碳和氨氮,进而回收氨和硫;同时,将挥发性有机物(voc)等引入火炬处理;处理达标的净化液可回收利用或进入后续生化系统。然而,该工艺存在以下技术缺陷:汽提塔顶部排出的混合气在冷凝过程中,其中的二氧化碳、氨气及水蒸气极易重新结合形成碳酸铵结晶,富集于冷凝器底部,同时混合气中存在的少量硫化物会逐渐腐蚀设备,不仅导致分离效率下降,甚至显著缩短冷凝器的使用寿命,若将未经冷凝处理的混合气直接排放,则必然引发严重的大气污染;混合气冷凝后温度仍高达50~80℃,具有高氨氮、高水汽含量及微量硫离子,此高温、高水汽、含硫的特性极易造成火炬熄火;混合气中含有的有机物在冷凝过程中会部分溶解于冷凝液,干扰氨和硫的高效回收。
4、cn113526716a公开了一种高氨氮废水的降氨氮处理工艺,是采用催化湿式氧化和吹脱除氨氮的处理方法对安赛蜜生产废水进行处理。虽然降低了废水中的cod和氨氮,但是,未对吹脱出的氨氮进行回收,且不适用于含有高碳酸根的废水,在湿式催化氧化过程中,废水中碳酸根和氨能生成碳酸铵并析出结晶,有堵塞设备和管道的风险。
5、综上,亟待找到一种能有效处理煤气化过程产生的含高氨氮、高cod、高碳酸根及少量硫化物的复杂废水体系,并将废水中的污染物转化为可回收利用的副产物,实现废水的完全零排放,工艺流程简洁、操作便捷,具备良好的抗冲击负荷能力,成本低,适宜于工业化生产的煤气化含硫高氨氮废水的处理系统及工艺。
技术实现思路
1、本发明所要解决的技术问题是,克服现有技术存在的上述缺陷,提供一种结构简单、成本低,适宜于工业化生产的煤气化含硫高氨氮废水的处理系统。
2、本发明进一步要解决的技术问题是,克服现有技术存在的上述缺陷,提供一种能有效处理煤气化过程产生的含高氨氮、高cod、高碳酸根及少量硫化物的复杂废水体系,并将废水中的污染物转化为可回收利用的副产物,实现废水的完全零排放,工艺流程简洁、操作便捷,具备良好的抗冲击负荷能力的煤气化含硫高氨氮废水的处理工艺。
3、本发明解决其技术问题所采用的技术方案如下:一种煤气化含硫高氨氮废水的处理系统,
4、系统一包括:废水储罐、微通道氧化反应器、碱混合反应釜、压滤机、氨水收集罐;
5、系统二包括:废水储罐、微通道氧化反应器、碱混合反应釜、换热器、吹脱塔、氨水收集罐;
6、系统一、二中,所述废水储罐一侧设有废水进水口和回流进水口,另一侧设有废水出水口,所述废水出水口通过泵与微通道氧化反应器一侧的废水进水口相连,另一侧的氧化除硫废水出水口与碱混合反应釜上部的氧化除硫废水进水口相连;
7、系统一中,所述碱混合反应釜下部的混合出料口通过泵与压滤机的进料口相连;所述压滤机的出液口与氨水收集罐的氨水进口相连;所述压滤机上还设有出料口;
8、系统二中,所述碱混合反应釜下部的混合出料口通过泵与换热器一端的壳程进水口相连,所述换热器另一端的壳程出水口与吹脱塔中、上部的碱处理废水进水口相连;所述吹脱塔下部还设有载气进口,底部设有吹脱塔底液出水口并与废水储罐的回流进水口相连;所述载气进口内接布气器,吹脱塔顶部设有吹脱塔尾气排放口;近所述换热器壳程出水口设有蒸汽管程进口,所述换热器上还设有冷凝水管程出口。
9、本发明煤气化含硫高氨氮废水的处理系统一的工作过程为:将废水储罐中的煤气化含硫高氨氮废水由废水出水口通过泵泵入微通道氧化反应器的废水进水口,同时,氧化剂通过微通道氧化反应器的氧化剂进口泵入,开启循环冷却水控温并进行氧化除硫反应后,氧化除硫废水泵入碱混合反应釜,在碱剂进口加入碱剂,进行碱处理后,送入压滤机中,进行固液分离,氨水经压滤机的出液口排出并送入氨水收集罐收集或回流至废水储罐,混合沉淀则由压滤机的出料口排渣。
10、本发明煤气化含硫高氨氮废水的处理系统二的工作过程为:将废水储罐中的煤气化含硫高氨氮废水由废水出水口通过泵泵入微通道氧化反应器的废水进水口,同时,氧化剂通过微通道氧化反应器的氧化剂进口泵入,开启循环冷却水控温并进行氧化除硫反应后,氧化除硫废水泵入碱混合反应釜,在碱剂进口加入碱溶液,进行碱处理后,碱处理废水送入换热器一端的壳程进水口,经蒸汽换热升温后,由换热器另一端的壳程出水口排出并送入吹脱塔喷淋,在吹脱塔下部的载气进口中通入载气对碱处理废水进行吹脱,所得吹脱塔底液由吹脱塔底液出水口回流至废水储罐或向外输送用于制备水煤浆。
11、优选地,系统一、二中,所述微通道反应器的雷诺数为100~2000(更优选1000~2000)。微通道反应器的使用可减少氧化剂用量、加快反应速率和降低反应条件,节约成本。雷诺数过低时,以层流为主,扩散距离长,从而降低扩散速度,延长反应时间,降低反应速率;雷诺数过高时,压降过大,且湍流脉动易加快氧化剂的分解,提高药剂成本。
12、优选地,系统一、二中,所述微通道的类型包括被动式等。
13、优选地,系统一、二中,所述被动式类型包括t型、y型、伞型或心型等。更优选为心型。微通道反应器具有比表面积大,扩散距离短,传质效率高的优势,心型结构甚至可在弯道处产生dean涡流,以及局部湍流(re峰值可达5000)改善混合。
14、优选地,系统一、二中,所述微通道氧化反应器的材质包括不锈钢、双相钢、哈氏合金、玻璃、陶瓷或工程塑料等中的一种或几种。所述不锈钢包括ss316、ss316l或ss304等中的一种或几种。所述双相钢包括2205和/或2507双相钢等。所述工程塑料包括ptfe和/或peek等。
15、优选地,系统一、二中,还设有氧化剂储罐和碱液储罐。当碱以液体或溶液加入时,设碱液储罐。
16、优选地,系统一、二中,所述氧化剂储罐的出料口通过泵与所述微通道反应器的氧化剂进口相连。
17、优选地,系统一、二中,所述氧化剂储罐上还设有进料口。
18、优选地,系统一、二中,所述碱液储罐的出料口通过泵与碱混合反应釜上的碱剂进口相连。
19、优选地,系统一、二中,所述碱液储罐上还设有进料口。
20、优选地,系统一、二中,所述微通道氧化反应器上还设有氧化剂进口。
21、优选地,系统一、二中,所述微通道氧化反应器外层的冷却通道上还设有冷却水进口和冷却水出口。
22、优选地,系统一、二中,所述微通道氧化反应器上和/或其氧化除硫废水出水口外设有氧化还原电位检测仪。
23、优选地,系统一、二中,所述碱混合反应釜上部还设有碱剂进口。
24、优选地,系统一、二中,所述氨水收集罐上还设有氨水出口。
25、优选地,系统二中,所述吹脱塔包括mem微膜吹脱塔等。
26、优选地,系统二中,所述布气器包括湖南中天元环境工程有限公司研制开发的nanofiltratetm膜布气器。采用微孔分散技术,可形成微纳米气泡,布气均匀性好,传质效率高,抗堵塞能力好,更有利于氨气的吹脱。
27、优选地,系统二中,所述吹脱塔后还串联有吸附塔和吸收塔。
28、优选地,系统二中,所述吹脱塔的吹脱塔尾气排放口与吸附塔下部的进气口相连。
29、优选地,系统二中,所述吸附塔顶部设有吸附塔尾气排放口,底部设有吸附塔底液出水口并与废水储罐的回流进水口相连。
30、优选地,系统二中,所述吸附塔包括填料塔等。
31、优选地,所述填料塔内的填充物包括活性炭和/或分子筛等。所述填充物可将混合气中的低沸点有机物和氨气选择性吸附去除,防止有机物进入吸收塔中,被吸收液吸收,影响稀氨水质量。所述填充物更优选活性炭。
32、优选地,系统二中,所述吸附塔的材质包括不锈钢等。所述不锈钢包括ss304等。
33、优选地,系统二中,所述吸附塔的吸附塔尾气排放口与吸收塔下部的进气口相连。
34、优选地,系统二中,所述吸收塔顶部设有吸收塔尾气排放口。
35、优选地,系统二中,所述吸收塔底部设有循环吸收液出口通过泵与吸收塔上部的循环吸收液入口相连或与氨水收集罐的氨水进口相连。
36、优选地,系统二中,所述吸收塔下部还设有补水口。
37、优选地,系统二中,所述吸收塔包括喷淋塔或填料塔等。所述吸收塔更优选喷淋塔。
38、优选地,系统二中,所述吸收塔采用双塔串联。第一级吸收塔可去除大部分氨气,剩余气体进入第二级吸收塔进行深度处理,以确保氨气被充分吸收。
39、优选地,系统二中,所述吸收塔内充填有填料。所述填料能增强气液接触表面积。
40、优选地,所述填料包括波纹板、鲍尔环、阶梯环或矩鞍形填料等中的一种或几种。
41、优选地,系统二中,所述吸收塔及填料的材质包括不锈钢等。所述不锈钢包括ss304等。
42、当设有吸附塔和吸收塔时的工作过程为:将吹脱塔尾气送入吸附塔吸附,所得吸附塔底液由吸附塔底液出水口通过泵回流至废水储罐,吸附塔尾气送入吸收塔吸收,吸收塔下部的补水口补充吸收液,循环吸收液出口通过泵将吸收液循环至吸收塔上部的循环吸收液入口喷淋,进行逆流吸收,当循环吸收液富集氨为稀氨水时,由循环吸收液出口送入氨水收集罐收集,当吸收塔多塔串联时,以此类推,将吸收塔尾气送入下一级吸收塔进行进一步吸收。
43、本发明进一步解决其技术问题所采用的技术方案如下:一种煤气化含硫高氨氮废水的处理工艺,包括以下步骤:
44、(1)氧化除硫工艺:在煤气化含硫高氨氮废水中加入回流水并降温后,与氧化剂分别泵入微通道反应器中,开启循环冷却水控温并进行氧化除硫反应,得氧化除硫废水;
45、(2)碱处理工艺:
46、方法一:将步骤(1)所得氧化除硫废水泵入碱混合反应釜中,开启搅拌与循环冷却水,加入碱性沉淀剂或其溶液,进行碱处理,固液分离,得混合沉淀和氨水;
47、方法二:将步骤(1)所得氧化除硫废水泵入碱混合反应釜中,开启搅拌与循环冷却水,加入碱性非沉淀剂或其溶液,进行碱处理,得碱处理废水;
48、(3)吹脱工艺:将步骤(2)方法二所得碱处理废水升温后,泵入吹脱塔中,通入载气,吹脱碱处理废水后,得吹脱塔底液。
49、本发明工艺的发明思路为:针对煤气化含硫高氨氮废水含有高氨氮、高碳酸根、高cod、少量硫化物的水质特征,将含硫高氨氮废水先通过氧化除硫工艺,将硫离子氧化成硫酸根,得到硫离子含量低于0.50 mg/l的氧化除硫废水,可避免硫离子对后续工艺设备的腐蚀影响;再通过碱处理工艺将碳酸铵转化为混合沉淀和氨水,或碱处理废水,即含碳酸盐的氨水;含碳酸盐的氨水在强碱性条件下更易转化为氨气被吹脱分离,通过吹脱工艺利用载气将其中的氨气吹脱分离,吹脱塔底液可用于磨煤单元制备水煤浆或回流至步骤(1)。因此,不仅实现了资源综合利用和废水零排放,还可制备稀氨水副产品。
50、优选地,步骤(1)中,所述煤气化含硫高氨氮废水中,氨氮的浓度为1~300 g/l(更优选50~250g/l),cod的浓度为1~100 g/l(更优选10~80 g/l),碳酸根的浓度为70~350g/l(更优选100~300 g/l),硫离子的浓度为0.1~10.0 g/l(更优选0.5~8.0 g/l),ph值为8~12(更优选9~11),温度为50~80℃。本发明所使用的煤气化含硫高氨氮废水来源于某石油化工煤气化装置变换单元运行产生的煤气化含硫高氨氮废水。
51、优选地,步骤(1)中,所述回流水的加入量相当于煤气化含硫高氨氮废水体积的0~2.0倍(更优选0~1.5倍,更进一步优选0.2~1.2倍)。由于煤气化含硫高氨氮废水水质和温度处于连续波动状态,温度高时,碳酸铵会分解产生氨气、二氧化碳和水,温度降低时,三者又可反应生成碳酸铵,使溶液过饱和,析出碳酸铵结晶,通过加入回流水的操作,可彻底避免析出碳酸铵结晶从而引起管道与设备堵塞的风险,同时,在步骤(2)方法二碱处理操作如加入naoh时,碳酸铵转化为碳酸钠,碳酸钠溶解度较低,存在析出碳酸钠结晶的风险,步骤(1)提前加入回流水,也可避免该风险。当煤气化含硫高氨氮废水中碳酸根含量小于饱和碳酸铵溶液中碳酸根含量时,可不加入回流水,即0倍。将方法一步骤(2)所得氨水或方法二步骤(3)所得吹脱塔底液作为回流水。
52、优选地,步骤(1)中,所述降温至5~55℃(更优选20~50℃)。
53、优选地,步骤(1)中,所述煤气化含硫高氨氮废水的流量为0.01~100 m3/h(更优选0.1~80 m3/h,进一步优选0.2~50 m3/h,更进一步优选0.3~10 m3/h)。
54、优选地,步骤(1)中,所述氧化剂的流量为0.01~3000 m3/h。当氧化剂为固体氧化剂的水溶液、液体氧化剂或其水溶液时,所述氧化剂的流量优选为0.01~1.00 m3/h(更优选0.02~0.20 m3/h),当氧化剂为气体氧化剂时,所述氧化剂的流量优选为1~1000 nm3/h(更优选1~100 nm3/h)。
55、优选地,步骤(1)中,所述氧化剂的用量相对于煤气化含硫高氨氮废水中硫离子氧化除硫反应所需理论氧化剂用量过量0~80%(更优选2~60%)。若氧化剂过量过多,将导致有机物过度氧化、残留风险及成本增加。
56、优选地,步骤(1)中,所述氧化剂包括固体氧化剂的水溶液、液体氧化剂或其水溶液,或气体氧化剂等。
57、优选地,所述固体氧化剂的水溶液或液体氧化剂的水溶液的质量浓度为5~50%。
58、优选地,所述固体氧化剂包括次氯酸盐、过硫酸盐、高锰酸盐或有机过氧化物等中的一种或几种。
59、优选地,所述液体氧化剂包括次氯酸、浓硫酸、过氧化氢或有机过氧化物等中的一种或几种。
60、优选地,所述气体氧化剂包括氯气和/或臭氧等。所述臭氧的体积分数为40~80%。
61、优选地,步骤(1)中,通过调整氧化剂的流量,维持微通道反应器出口段相对于标准氢电极的氧化还原电位在5~500 mv(更优选为10~200 mv)范围内。通过实时监测出水氧化还原电位(简称orp),调整氧化剂的流量,避免水质波动引起氧化剂含量变化,若orp过低,则需增大氧化剂的流量,确保除硫彻底,若orp过高,则需减小氧化剂的流量,以防氧化剂过多引发废水中有机物闪燃、爆炸等风险问题。
62、优选地,步骤(1)中,所述氧化除硫反应的温度为5~80℃(更优选20~70℃,进一步优选30~55℃),压力为常压~1.5 mpa(更优选常压~1.0 mpa,进一步优选常压~0.5mpa),停留时间为0.5~90 min(更优选5~30 min)。硫离子在氧化除硫反应过程中被氧化成硫酸根,放出热量,需通过循环冷却水控制反应体系温度,保证系统安全性的同时,使碳酸铵不会受热分解逸出;保持一定的正压,可提高氧化剂与废水的混合效率,从而强化传质并提高反应速率;若停留时间过短,则硫离子可能未能被氧化完全,若停留时间过长,则会增加能耗。
63、优选地,步骤(2)方法一中,所述碱性沉淀剂包括cao和/或ca(oh)2等。
64、优选地,步骤(2)方法一中,加入碱性沉淀剂或其溶液时,所述碱处理的温度≤60℃(更优选为40~55℃),搅拌转速为50~1200 r/min(更优选800~1200 r/min),至ph值为11~14(更优选为13~14),且氧化除硫废水中碳酸根的含量<0.05 g/l。通过调节ph值至碱性,碳酸铵可全部转化为混合沉淀和氨水;若ph值过低,则碳酸铵转化不完全,导致氨水中碳酸根含量较高,影响氨水用于氨法脱硫的效果,若ph值过高,则增加药剂成本。最终反应生成碳酸钙、氨水以及少量有机盐类的混合物,固液分离后,固体为碳酸钙和氢氧化钙的混合沉淀,可用于钙法脱硫或作为固废处理,氨水可作为副产品或用于氨法脱硫。
65、优选地,步骤(2)方法一中,所述固液分离的压力为0.40~1.50 mpa(更优选0.60~1.20 mpa)。使用板框压滤机、离心机(更优选板框压滤机)将物料固液分离。
66、优选地,步骤(2)方法二中,所述碱性非沉淀剂包括naoh和/或koh等。
67、优选地,步骤(2)方法二中,加入碱性非沉淀剂或其溶液时,所述碱处理的温度≤60℃(更优选为40~55℃),搅拌转速为50~1200 r/min(更优选500~800 r/min),至ph值为11~14(更优选为12~14)。通过调节ph值至碱性,碳酸铵溶液可全部转化为碱处理废水,即含碳酸盐的氨水,在强碱性条件下更易转化为氨气被吹脱分离,同时废水中的碳酸钠热稳定性较强,不易受热分解释放二氧化碳被吹脱分离,避免其对稀氨水副产品质量的影响;若ph值过低,则氨气分离后,废水ph值会下降,会导致部分碳酸根水解产生碳酸,碳酸受后续吹脱工艺影响而析出二氧化碳,进入到稀氨水中生成碳酸铵,降低稀氨水质量。
68、优选地,步骤(2)中,所述碱性沉淀剂溶液和碱性非沉淀剂溶液的质量浓度均为1~45%(更优选5~40%)。适宜浓度的碱液有利于减少ph值调节时所需用量,节约成本,降低风险。所述碱性沉淀剂溶液和碱性非沉淀剂溶液可新鲜配制或使用回收废液。由cao所得ca(oh)2溶液,质量浓度以cao计。更优选地,所述碱性非沉淀剂溶液为质量浓度20~35%的naoh新鲜溶液,或naoh新鲜溶液与质量浓度1~35%的naoh废液按各自所含naoh质量的1~10:1(更优选2~8:1)复配。若复配溶液中naoh废液占比大,可能受naoh废液中其它杂质的影响,导致后续吹脱时ph值下降过快,从而析出二氧化碳,降低氨水质量。
69、步骤(2)方法一、二中,加碱进行碱处理时,存在稀释放热和复分解反应放热,开启循环冷却水和加快搅拌转速有利于散热,若温度过高,则会使部分氨水分解为氨气析出,易造成氨氮流失。
70、优选地,步骤(3)中,所述升温至50~100℃(更优选为70~95℃)。在进入吹脱塔前,经过管道换热器,通过蒸汽加热升温至吹脱温度。
71、优选地,步骤(3)中,所述载气包括氮气和/或空气等。由于空气中存在的少量二氧化碳易在吸收塔中与氨气一起被吸收,形成碳酸铵,影响稀氨水质量,所述载气更优选氮气。
72、优选地,步骤(3)中,所述吹脱的气液比为100~4000:1(更优选为500~3000:1,进一步优选为1000~2000:1),时间为0.5~3.0 h(更优选为1~2 h)。吹脱温度越高、气液比越大、吹脱时间越长,越有利于氨气的脱除,但条件越高能耗越高,甚至会将废水中有机物、碳酸根等大量挥发或分解析出进入到吸附塔和吸收塔中,因此,参数选择应适中。
73、优选地,步骤(3)中,将吹脱废水后所得混合气先送入吸附塔进行吸附,再送入吸收塔进行吸收,吸收塔尾气经处理后排放。吹脱完成时,所得吹脱塔底液经检测后送至磨煤单元制备水煤浆或回流至步骤(1),所得混合气(含载气、氨气、低沸点有机物、水汽)先送入吸附塔中,低沸点有机物被吸附脱除,同时部分水汽和氨氮冷凝形成氨水,得吸附塔底液,可回流至废水储罐中回用;脱除有机物后的混合气再送入吸收塔中,利用脱盐水吸收氨气,制得稀氨水副产品;吸收塔尾气由塔顶排至废气处理装置,经处理后排放。
74、优选地,步骤(3)中,所述吸收塔使用脱盐水进行吸收,当脱盐水中氨的质量含量达1~20%(更优选为2~10%,进一步优选为3~5%)时,作为稀氨水收集于储罐中。
75、优选地,步骤(3)中,所述脱盐水的温度为1~30℃(更优选为5~20℃)。脱盐水的温度越低,氨气的溶解度越大,更有利于氨氮的吸收。
76、本发明的有益效果如下:
77、(1)本发明煤气化含硫高氨氮废水的处理系统结构简单、成本低,适宜于工业化生产;
78、(2)本发明工艺方法一、二中,步骤(1)采用微通道反应器,反应过程传质和传热效率高,氧化剂利用率高,反应温度控制精准,且所得氧化除硫液中硫离子含量<0.50 mg/l,硫离子去除率高达99.98%;
79、本发明工艺方法一中,步骤(2)碱处理使用碱性沉淀剂或其溶液,固液分离所得氨水符合客户要求的碳酸根浓度<0.05g/l,硫离子含量<0.50 mg/l的标准;
80、本发明工艺方法二中,步骤(2)碱处理使用碱性非沉淀剂或其溶液可消耗适量废碱液,以废治废,化废为宝;步骤(3)选用mem微膜吹脱塔和nanofiltratetm膜布气器,可增大吹脱效率,降低载气成本,所得吹脱塔底液中氨氮的浓度低至0.12 g/l,吹脱塔底液可回用至步骤(1),也可用于水煤浆配制(水煤浆中氨氮浓度需<0.50 g/l),所得水煤浆性能满足工业使用要求;步骤(3)在吸收塔前设置吸附塔,可将吹脱出的混合气中的低沸点有机物吸附去除,防止稀吸收液中cod增大,所得吸收液中,氨的质量含量为3~4%,可折算出氨的总回收率高达99.05%,cod的浓度低至0.14 g/l,碳酸根的浓度低至0.03 g/l,符合客户要求的氨的质量含量为3~5%,cod浓度<0.5g/l,碳酸根的浓度<0.05g/l的标准;
81、(3)本发明工艺针对煤气化含硫高氨氮废水中高氨氮、高cod、高碳酸根、含硫化物的水质特点,通过多个工艺的有机耦合,可有效去除废水中的硫化物与氨氮,处理效率符合要求,回收氨气制成稀氨水副产品,并将吹脱塔底液进行资源化利用,资源化路径清晰,有效降低成本,实现废水的完全零排放,流程简洁、操作便捷,具备良好的抗冲击负荷能力。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com