
一种汽车音响用的复合喇叭振膜及其制备方法与流程
本技术涉及喇叭振膜,更具体地说,涉及一种汽车音响用的复合喇叭振膜及其制备方法。
背景技术:
1、随着汽车消费升级和车载娱乐系统的快速发展,汽车音响已成为衡量驾乘体验的重要指标之一。在实际应用中汽车车厢内部并非理想的自由声场环境,前挡风玻璃、侧窗玻璃、仪表板等硬质反射面与织物座椅、顶棚内衬、地毯等软质吸声材料交错分布,形成大量早期反射和混响叠加。实测表明,普通家用轿车在200hz-500hz频段的车厢声场不均匀度可达±6db以上。这种强反射、高声压级波动的特殊声学环境,对喇叭振膜的设计提出了远高于普通室内音响的要求。
2、在上述频段内,若振膜因刚性不足产生的分割振动频率落入该频段,将与车厢声学特性耦合放大,形成刺耳的轰鸣或染色效应。与此同时,若振膜阻尼不足,振铃衰减时间过长,则会使原本已受车厢混响影响的瞬态信号进一步模糊,导致鼓点拖沓、人声发闷、乐器定位涣散,严重影响听感。因此,汽车音响振膜必须同时具备较高的比刚度以抑制分割振动,以及适当的内阻尼以快速耗散振铃能量,二者缺一不可。
3、为兼顾上述性能需求,现有汽车音响用喇叭振膜通常采用碳纤维、kevlar、玻璃纤维或金属层与树脂基体构成的多层复合结构。该类复合振膜利用各层材料间的协同效应,在一定程度上实现了较高的比刚度和适当的内阻尼,从而保证了振膜的尺寸稳定性和声学一致性。
4、然而,汽车音响振膜的实际服役环境极为严苛,当汽车停放于户外时,夏季暴晒下车厢内部温度可达70℃以上,冬季严寒地区则低至-30℃以下;同时,南方梅雨季节及空调使用导致车内相对湿度频繁在30%~90%之间波动。树脂基体与增强纤维(碳纤维、玻璃纤维等)或金属层的热膨胀系数及吸湿膨胀率存在明显差异,在反复的温度-湿度循环载荷作用下,层间产生不协调变形。而现有复合振膜的层间结合主要依赖物理锚固和范德华力,界面剪切强度有限,难以有效抵抗上述不协调变形,从而诱发裂纹或层间脱粘。界面劣化后,载荷在层间的传递效率下降,振膜整体刚度降低,分割振动频率向低频偏移,更易落入车厢声场波动敏感区间。
5、综上所述,现有复合振膜在初始状态下虽能兼顾较高的比刚度与适当的内阻尼,但其层间界面缺乏对温度-湿度循环载荷的有效抵抗能力,导致声学性能随服役时间大大缩短,无法在车厢严苛声学环境中长期保持高保真音质。因此,亟需一种层间界面具有优异耐久性的汽车音响喇叭振膜,以同时满足高保真声学性能与长期环境稳定性的双重需求。
技术实现思路
1、为了解决现有复合振膜其层间界面缺乏对温度-湿度循环载荷的有效抵抗能力的问题,本技术提供一种汽车音响用的复合喇叭振膜及其制备方法。
2、第一方面,本技术提供一种汽车音响用的复合喇叭振膜,采用如下的技术方案:
3、一种汽车音响用的复合喇叭振膜,汽车音响用的复合喇叭振膜依次包括第一玄武岩表面毡层、麻纤维毡层和第二玄武岩表面毡层,所述第一玄武岩表面毡层和所述第二玄武岩表面毡层均由以下重量份的原料制备得到:
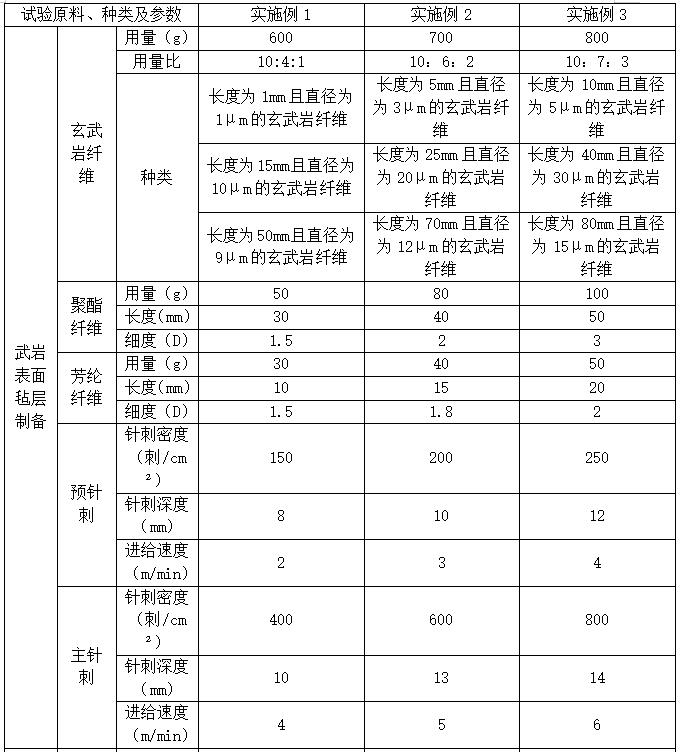
4、玄武岩纤维60-80份
5、聚酯纤维5-10份
6、芳纶纤维3-5份
7、适量酚醛树脂胶
8、所述玄武岩纤维由三种不同长度且不同直径的玄武岩纤维混合得到。
9、所述麻纤维毡层由以下重量份的原料制备得到:
10、麻纤维80-90份
11、尼龙纤维4-6份
12、适量酚醛树脂胶。
13、通过采用上述技术方案,通过第一玄武岩表面毡层、麻纤维毡层与第二玄武岩表面毡层构成的三明治结构,利用玄武岩表面毡层中三种不同长度及直径的玄武岩纤维与聚酯纤维、芳纶纤维的协同增强作用,大大提升了振膜的刚度,有效抑制了低频段分割振动,减少其与200hz-500hz车厢声场不均匀敏感频段耦合。其中,将三种不同长度且不同直径的玄武岩纤维按特定比例混合,可在毡层内部形成由粗纤维骨架、中纤维填充过渡、细纤维致密表层的梯度孔隙结构,该结构不仅增大了比表面积,使酚醛树脂胶能够充分渗透并在纤维交叉点形成三维网络状粘结节点,进一步提升了毡层自身的内聚强度及与相邻麻纤维毡层的界面机械啮合作用,而且不同尺度的纤维在温湿度变化时产生的微观应力可通过梯度结构逐级分散,避免了单一尺度纤维集中受力导致的界面开裂。配合芳纶纤维的高韧性与聚酯纤维的良好界面亲和性,进一步改善了表面毡层的抗冲击性能及树脂浸润均匀性,使表面毡层在-30℃至70℃的温度剧变下仍能保持尺寸稳定性,不会因热胀冷缩而诱发层间剪切破坏。
14、同时,麻纤维天然中空结构及纤维素分子链间丰富的氢键网络所带来的优异内阻尼特性,使振膜在振动过程中能够快速耗散振铃能量,缩短振铃衰减时间,改善瞬态响应性能,避免鼓点拖沓、人声发闷及乐器定位涣散等问题,使振膜在初始状态下即可同时满足高比刚度与适当内阻尼的双重声学需求。尼龙纤维与麻纤维形成缠结互补结构,改善了麻纤维毡层的柔韧性和与酚醛树脂的浸润性,使三明治结构在热压成型过程中,酚醛树脂胶能够在三层界面处形成连续、致密的胶合层。第一玄武岩表面毡层、麻纤维毡层与第二玄武岩表面毡层之间通过酚醛树脂胶的粘结形成牢固的结合界面,使得三层结构在-30℃-70℃的温度循环以及30%至90%的相对湿度循环作用下,各层间的不协调变形被抑制,层间剪切强度得以长期保持,有效避免了因热胀冷缩和吸湿膨胀差异所导致的界面裂纹萌生与层间脱粘。
15、优选的,所述玄武岩纤维由长度为1-10mm且直径为1-5μm的玄武岩纤维、长度为15-40mm且直径为10-30μm的玄武岩纤维和长度为50-80mm且直径为9-15μm的玄武岩纤维按照重量比为10:4-7:1-3组成。
16、通过采用上述技术方案,将三种不同规格的玄武岩纤维按重量比10:4-7:1-3进行级配,实现了纤维网络结构的优化,短细纤维填充于长粗纤维及中长纤维交织形成的孔隙中,进一步提高了毡层的致密度和均匀性;长粗纤维提供主要承载骨架以保证高比刚度,中长纤维起到桥接过渡作用,短细纤维则增强界面咬合与应力传递效率;三者协同使酚醛树脂胶的渗透和锚固更为充分,层间剪切强度和界面耐久性大幅提升,有效抵抗温度-湿度循环载荷下的不协调变形,抑制层间脱粘与裂纹萌生,确保振膜在严苛车厢环境中长期保持高保真声学性能。
17、优选的,所述聚酯纤维的长度30-50mm,细度1.5-3d;
18、所述芳纶纤维的长度10-20mm,细度1.5-2d。
19、通过采用上述技术方案,选用特定规格的聚酯纤维与芳纶纤维复配,聚酯纤维以其适中的长度和细度填充于玄武岩纤维骨架间隙,增强毡层柔韧性和树脂浸润性。芳纶纤维凭借其高强度、高模量及与酚醛树脂的优异亲和性,在纤维交叉点形成桥接锚固,大大提升层间界面剪切强度与抗疲劳性能,有效抑制温湿度循环下的层间脱粘。
20、优选的,所述玄武岩纤维经以下方法进行预处理:
21、将玄武岩纤维浸入于硅烷偶联剂乙醇溶液中,浸泡20-30min,取出,干燥,得到预处理玄武岩纤维。
22、通过采用上述技术方案,在玄武岩纤维表面引入有机官能团,大大改善了玄武岩纤维与酚醛树脂胶之间的界面相容性,从而大幅提升层间界面粘结强度和耐湿热老化性能,有效抑制温湿度循环下的界面劣化与层间脱粘。
23、优选的,所述麻纤维的长度为20-50mm,公制支数为10-20nm;
24、所述尼龙纤维10-25mm,细度1.5-6d。
25、通过采用上述技术方案,优化麻纤维的长度和公制支数,保证了毡层内聚力与结构完整性,较高的支数使纤维较细,增大了比表面积,有利于酚醛树脂的充分浸润,从而提升内阻尼性能。配合特定的尼龙纤维,其弹性桥接作用改善了麻纤维毡层的柔韧性和回弹性,增强了与玄武岩表面毡层的界面贴合度,有效缓冲温湿度循环下的层间应力,抑制界面脱粘。
26、优选的,所述酚醛树脂胶由酚醛树脂、柔韧剂、渗透剂和溶剂按照重量比为70-80:4-8:0.1-0.3:70-80组成。
27、通过采用上述技术方案,使酚醛树脂在固化后形成致密交联网络,赋予胶层优异的耐高温、耐湿热及抗蠕变性能,确保层间界面在-30℃至70℃及高湿循环下的长期稳定性。柔韧剂有效改善了酚醛树脂的脆性,提升了胶层的韧性和抗冲击能力,能够缓冲纤维与树脂间因热膨胀及吸湿膨胀失配产生的层间应力。渗透剂降低了胶液表面张力,促进酚醛树脂对玄武岩纤维毡层和麻纤维毡层的深度渗透与均匀包覆,强化纤维-树脂界面粘结。溶剂则调节胶液粘度,保证浸渍均匀性。四者协同作用,大幅提升了层间界面剪切强度和耐久性,有效抑制温湿度循环导致的层间脱粘与裂纹萌生。
28、优选的,所述第一玄武岩表面毡层、所述麻纤维毡层和所述第二玄武岩表面毡层的厚度比为0.5-1:5:0.5-1。
29、通过采用上述技术方案,以高阻尼的麻纤维毡层作为主体芯层,两侧薄型玄武岩表面毡层提供刚性约束,形成高效的三明治结构。外层高比刚度有效抑制分割振动,芯层厚占比大确保充足内阻尼,同时薄外层减轻了整体质量,兼顾了声学性能与轻量化需求。
30、第二方面,本技术提供一种汽车音响用的复合喇叭振膜的制备方法,采用如下的技术方案:
31、一种汽车音响用的复合喇叭振膜的制备方法,包括以下制备步骤:
32、武岩表面毡层制备:将玄武岩纤维、聚酯纤维、芳纶纤维分别进行开松,再进行混合,通过干法梳理成网,进行针刺工艺,再浸渍于适量酚醛树脂胶中,取出,固化,得到武岩表面毡层;
33、麻纤维毡层制备:将麻纤维和尼龙纤维分别进行开松,再进行混合,通过干法梳理成网,进行针刺工艺,再浸渍于适量酚醛树脂胶中,取出,固化,得到麻纤维毡层;
34、复合喇叭振膜制备:将武岩表面毡层、麻纤维毡层和武岩表面毡层按顺序叠放,置于成型设备中,加压成型,得到汽车音响用的复合喇叭振膜。
35、优选的,所述武岩表面毡层制备中针刺过程如下:
36、采用双面针刺正反面交替进行,先预针刺,针刺密度为150-250刺/cm²,针刺深度为8-12mm,进给速度为2-4m/min,再进行主针刺,针刺密度为400-800刺/cm²,针刺深度为10-14mm,进给速度为4-6m/min。
37、优选的,所述麻纤维毡层制备中针刺过程如下:
38、采用双面针刺正反面交替进行,先预针刺,针刺密度为250-350刺/cm²,针刺深度为6-10mm,进给速度为1-2m/min,再进行主针刺,针刺密度为700-900刺/cm²,针刺深度为12-15mm,进给速度为3-5m/min。
39、通过采用上述技术方案,该制备方法通过干法梳理成网与针刺工艺分别制备玄武岩表面毡层和麻纤维毡层,使各层纤维形成三维缠结网络结构,提升了毡层的内聚力和结构均匀性。针刺工艺诱导纤维纵向迁移,增强了层内纤维间的机械互锁,为后续酚醛树脂胶的浸渍与固化提供了丰富的锚固位点。浸渍固化后,树脂充分包覆纤维并填充孔隙,形成致密且高强度的纤维增强复合材料层,最后将三层毡按顺序叠放并加压成型,在压力作用下酚醛树脂发生一定程度的层间流动与融合,使玄武岩表面毡层与麻纤维毡层之间形成连续的树脂胶合界面,消除了传统物理叠层可能存在的界面弱区。该工艺制备的复合喇叭振膜,外层玄武岩表面毡层具备高比刚度以抑制分割振动,芯层麻纤维毡层提供优异内阻尼以快速耗散振铃能量,同时层间通过树脂融合与纤维缠结实现强韧结合,有效抵抗温度-湿度循环下的层间不协调变形,确保振膜在严苛车厢环境中长期保持高保真音质与结构完整性。
40、优选的,所述成型设备中上下模的温度为210-230℃,成型压力0.2-0.4mpa,热模成型时间20-30s,冷模定型时间5-10s。
41、通过采用上述技术方案,适当的温度使酚醛树脂充分熔融流动并发生深度交联固化,在层间形成致密且高强度的化学胶合界面。适当的成型压力确保三层毡紧密贴合,促进树脂在界面处的相互渗透与融合,有效排除气泡和弱结合区。热模成型时间保证了树脂固化程度,冷模定型则使振膜快速冷却定型,防止脱模后翘曲变形。上述工艺协同作用,提升了振膜的层间剪切强度、尺寸稳定性及耐温湿循环耐久性。
42、综上所述,本技术具有以下有益效果:
43、1、通过玄武岩表面毡层、麻纤维毡层和玄武岩表面毡层的三明治结构,实现了高刚度与高内阻尼的平衡。外层玄武岩纤维的协同增强作用提升了振膜刚度,有效抑制低频分割振动及车厢声场耦合。芯层麻纤维利用其天然中空结构及氢键网络提供优异内阻尼,快速耗散振铃能量,从而缩短衰减时间,改善瞬态响应,解决人声发闷及定位涣散等问题。
44、2、利用三种不同尺度玄武岩纤维形成的梯度孔隙结构,增大了比表面积并形成三维网络状粘结节点,配合芳纶纤维的高韧性与聚酯纤维的界面亲和性,不仅提升了毡层自身的内聚强度,还增强了层间机械啮合作用,使振膜在保持尺寸稳定性的同时具备优异的抗冲击性能。
45、3、通过纤维协同增强与树脂浸润优化,使得三层结构在-30℃至70℃的温度剧变及30%-90%的湿度循环下,能有效抑制各层间的不协调变形,保证了层间剪切强度的长期保持,防止了因热胀冷缩或吸湿膨胀差异导致的界面裂纹与层间脱粘。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com