
一种贴片式磁致伸缩微扬声器及其制备方法
本发明涉及电声换能器,尤其是涉及一种贴片式磁致伸缩微扬声器及其制备方法。
背景技术:
1、目前,随着消费电子与可穿戴设备的快速发展,微型扬声器的超薄化、小型化、高可靠性与低成本成为行业核心发展方向。目前主流的微型扬声器技术路线存在以下难以突破的技术瓶颈:
2、动圈式微型扬声器:依赖磁路组件、音圈与独立振膜的配合结构,其厚度难以压缩至0.5mm以下,无法满足超薄终端的设计需求,且装配工艺复杂,抗振可靠性差;
3、mems振膜式微型扬声器:采用半导体微加工工艺制备,虽可实现小型化,但工艺步骤繁琐、制造成本高、良率低,且输出声压有限,难以大规模商业化应用;
4、压电陶瓷式微型扬声器:依靠压电材料的逆压电效应实现发声,但压电陶瓷材料脆性大、抗弯折能力差,无法承受回流焊260℃的峰值温度,与主流smt贴片工艺不兼容,且低频响应性能差;
5、传统磁致伸缩换能器:虽具有驱动力大、响应速度快、结构简单的优势,但普遍采用绕线骨架、独立振膜与永磁体配合的结构,体积大、厚度高,磁致伸缩材料与驱动线圈间距大,磁场漏磁严重、转换效率低,无法实现超薄化与贴片式集成,且依赖稀土永磁材料,供应链稳定性差,成本高。
6、综上,现有微型扬声器技术无法同时满足“超薄化(<0.3mm)、smt贴片兼容、无稀土、高磁转换效率、高可靠性、低成本”的行业核心需求,成为制约超薄终端电声方案升级的关键技术壁垒。
技术实现思路
1、本发明的目的是提供一种贴片式磁致伸缩微扬声器及其制备方法,摒弃稀土永磁体与独立振膜,解决现有技术厚度瓶颈、磁效率低、工艺兼容性差、成本高、可靠性不足的问题。
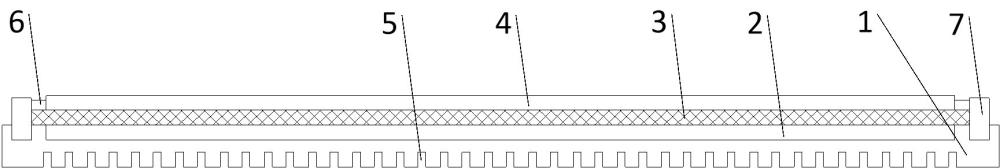
2、为实现上述目的,本发明提供了一种贴片式磁致伸缩微扬声器,所述贴片式磁致伸缩微扬声器的整体厚度小于0.3mm,包括pcb基板、印制驱动线圈、绝缘隔离层以及软磁合金薄带;
3、所述印制驱动线圈布设于所述pcb基板的上表面,所述绝缘隔离层全覆盖于所述印制驱动线圈的外表面;
4、所述软磁合金薄带直接贴附于覆盖有绝缘隔离层的印制驱动线圈上,且与所述印制驱动线圈在pcb基板厚度方向上的投影区域完全重合;所述软磁合金薄带的两端通过导电连接层与所述pcb基板上面的电极焊盘电连接并固定,形成两端固支、中间主体区域与所述绝缘隔离层紧密贴合的振动边界;
5、所述印制驱动线圈采用8字形绕制结构或同心双环绕制结构,所述印制驱动线圈通电后产生的驱动磁场主方向与所述软磁合金薄带的长度方向一致;
6、所述pcb基板的下表面开设有应力释放狭缝,所述应力释放狭缝在pcb基板厚度方向的投影与所述软磁合金薄带的投影区域至少部分重叠。
7、优选的,所述软磁合金薄带为非晶软磁合金薄带或纳米晶软磁合金薄带,其饱和磁致伸缩系数λs≥20ppm,居里温度tc≥180℃,带材厚度为10μm-30μm。
8、优选的,所述纳米晶软磁合金薄带为fe-cu-nb-si-b系纳米晶合金。
9、优选的,所述应力释放狭缝的长度l与所述软磁合金薄带的长度r满足:0.2r≤l≤0.8r;所述应力释放狭缝为单条直线型狭缝、多条平行排布狭缝或阵列式网状狭缝中的任意一种,狭缝宽度为0.1mm-0.5mm。
10、优选的,所述绝缘隔离层为耐高温绝缘树脂层,其厚度为5μm-15μm,耐温峰值≥280℃,材质为聚酰亚胺pi、改性环氧树脂或bt树脂中的任意一种。
11、优选的,所述导电连接层为耐高温导电胶或焊锡膏,其耐温峰值≥260℃;所述软磁合金薄带的两端与电极焊盘的搭接宽度≥0.5mm,形成刚性固支的振动边界。
12、优选的,所述pcb基板为fr-4基板、bt树脂基板或高频ptfe基板中的任意一种,基板本体厚度为0.1mm-0.2mm。
13、优选的,所述印制驱动线圈的铜线宽度与线间距均为150μm时,线圈的匝数为8匝-12匝,所述软磁合金薄带的宽度为6.5mm-7mm。
14、本发明还提供了一种贴片式磁致伸缩微扬声器的制备方法,包括以下步骤:
15、s1、基板线路制备:在pcb基板的上表面通过光刻蚀刻工艺制作印制驱动线圈与电极焊盘,印制驱动线圈采用8字形绕制结构或同心双环绕制结构;
16、s2、绝缘层制备:在完成线路制作的pcb基板的上表面,通过涂覆工艺制备5μm-15μm厚的绝缘隔离层,完成后进行固化处理;
17、s3、应力释放结构制备:在pcb基板的下表面,通过激光蚀刻或化学蚀刻工艺,对应印制驱动线圈与软磁合金薄带的预设安装区域,制作应力释放狭缝;
18、s4、换能单元装配:将软磁合金薄带精准贴合于绝缘隔离层的表面,使薄带与印制驱动线圈的投影区域重合,将软磁合金薄带两端通过导电连接层与电极焊盘固定并电连接,形成两端固支的振动边界;
19、s5、性能激光修调:通过激光蚀刻调整应力释放狭缝的长度与宽度,校准微扬声器的谐振频率与输出声压性能,完成器件制备。
20、优选的,步骤还包括:
21、s6、贴片兼容处理:对制备完成的器件进行可焊性处理,使器件通过smt表面贴装工艺,完成260℃峰值温度的回流焊焊接,实现与下游电路的集成。
22、因此,本发明采用上述一种贴片式磁致伸缩微扬声器及其制备方法的有益效果为:
23、(1)本发明通过纯pcb集成工艺,将器件整体厚度压缩至0.3mm以内,远低于现有动圈式微型扬声器的厚度极限,且全结构可承受260℃峰值的回流焊工艺,可像贴片式led一样实现smt自动化贴装,彻底解决了传统电声器件无法与电路板一体化贴片集成的行业痛点。
24、(2)本发明完全摒弃了传统磁致伸缩换能器必需的永磁体、t铁、音圈骨架等结构,也无需独立振膜,仅依靠磁致伸缩软磁合金薄带的焦耳磁致伸缩效应实现电-机-声转换,以pcb基板本身作为共振辐射体,结构极简,制造成本大幅降低,且无稀土材料依赖,供应链安全性显著提升。
25、(3)本发明通过8字形或同心双环的印制线圈设计,使驱动磁场主方向与软磁合金薄带的长度方向完全一致,最大化激发薄带的轴向磁致伸缩形变;配合pcb基板背面的应力释放狭缝设计,使薄带的微伸缩形变转化为pcb基板局部区域的大幅弯曲振动,声辐射效率大幅提升,解决了磁致伸缩薄带形变量小、输出声压低的技术难题;
26、(4)高可靠性与宽工况适配:本发明采用的软磁合金薄带居里温度≥180℃,可承受回流焊高温冲击而不发生磁性能衰减,无压电陶瓷的脆性断裂问题,抗振动、抗冲击性能优异;同时通过激光修调狭缝参数,可批量校准器件的声学性能,良率大幅提升,可适配消费电子、车载、工业物联网等多场景的严苛工况。
27、(5)本发明全流程采用成熟的pcb工艺与smt装配工艺,无需半导体级的mems加工设备,产线改造成本低,可实现大规模、低成本量产,具备极强的商业化落地价值。
28、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com