
一种基于电磁微声与5G专网的铁水罐全流程智能识别跟踪数据采集系统的制作方法
本发明属于冶金智能制造,涉及一种跟踪采集系统,具体地说是一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统。
背景技术:
1、在钢铁制造流程中,铁水罐是衔接炼铁工序与炼钢工序的核心运载单元,其罐号身份、空间位置、到达离场时序、铁水重量与温度等数据的实时、精准采集,是实现铁水运输智能调度、生产节拍优化、成本精细化管控的基础数据前提。随着钢铁行业数字化转型的深入推进,传统依赖人工的管理模式已无法适配精益生产的需求,业内相继涌现出多种自动化识别与数据采集技术路线,但受钢厂高温、多尘、强电磁、铁水喷溅等极端工况限制,现有技术始终无法同时满足高可靠性、全流程覆盖、数据标准化、传输实时性的综合要求。
2、早期铁水罐管理普遍采用人工管理模式,罐号标识依靠人工涂刷维护,位置信息、节点时间戳、铁水重量与温度等生产数据由现场人员目视读取后手动录入制造执行系统(mes)。该模式无需复杂硬件部署,在行业发展初期得到广泛应用,但存在本质性技术缺陷:数据采集完全依赖人工操作,数据录入与生产事件存在天然时间差,无法为上层生产系统提供实时、连续的数据源;人工识别与录入存在固有误差,数据准确率无法通过技术手段稳定保障,易出现罐号错报、数据漏记等问题;全流程缺乏标准化的数据采集链路,各工序数据分散存储,无法形成完整的铁水物流数据链,难以支撑全局调度决策。
3、为替代人工采集,射频识别(rfid)技术成为较早应用于铁水罐身份识别的自动化方案。例如,中国专利cn217360801u公开了一种高温铁水罐罐号射频识别装置,采用轨道侧耐高温天线配合射频解码主机的架构,实现铁水罐罐号的非接触自动识别。类似地,中国专利cn206819375u公开的铁水罐车管理系统,也将射频标签作为罐体身份识别的核心载体,配套部署读写器完成罐号与载重数据的分布式采集。然而,rfid技术路线存在难以克服的工况适配缺陷:电子标签内置的芯片与印刷天线耐高温性能有限,难以在350℃罐体表面温度、间歇性铁水喷溅的工况下实现长期稳定工作,标签故障率高,识别连续性不足;同时钢厂厂区存在大量强电磁设备,射频信号易受干扰,识别准确率波动较大,无法稳定达到99%以上的工业级可靠性要求,维护成本居高不下。
4、机器视觉识别是另一类主流的罐体身份采集方案。中国专利cn119167969a公开了一种基于视觉识别的铁水罐车身份和状态识别方法,通过采集罐体彩色二维码标牌的图像,经算法解析获取罐体身份与状态信息,无需在罐体加装有源电子设备。但该类技术受环境因素制约显著:钢厂生产现场存在高温热浪、粉尘弥漫、光线明暗波动大等问题,极易造成图像模糊、特征缺失,导致识别准确率通常低于95%,稳定性难以保障;此外,现有视觉方案大多仅在测温点、出铁口等局部节点部署采集设备,仅能实现离散节点的数据采集,缺乏覆盖铁水罐全运输流程的连续跟踪技术方案,无法形成完整的铁水物流数据链路,且各节点采集数据无统一传输协议,难以实现数据的集约化整合。
5、针对铁水罐全流程跟踪的系统级需求,业内也提出了多种整体解决方案。中国专利cn113723545a公开了一种铁水罐跟踪识别装置,由罐载定位装置与后台跟踪平台组成,覆盖出铁区、计量站、炼钢车间等关键节点,实现铁水罐位置与状态的自动上传。中国专利cn121481388a公开的钢铁企业铁水运输系统,则通过融合高炉出铁信号、机车位置、天车载重等多源数据,间接实现铁水罐的全路径跟踪。但上述系统均存在核心技术短板:前者采用有源罐载定位装置,高温工况下设备寿命短、维护频繁,无法长期免维护运行;后者依赖机车、天车等运输设备的既有传感数据,无法直接、精准地识别罐体本身的唯一身份,易出现罐车与罐号匹配错误的问题,数据颗粒度与准确性存在局限。
6、近年来,电磁微声识别技术作为无源识别的新兴路线,开始应用于高温冶金装备的身份识别与定位领域。中国专利cn122194131a公开了短脉冲雷达微声定位的熔融金属运载装备定位系统,采用短脉冲雷达与电磁微声定位融合的方案,实现高温熔融金属运载装备的精准定位。中国专利cn219143482u公开了用于识别真空炉钢包包号的微声标识器,通过隔热耐温结构设计,适配真空炉高温环境下的包号识别。上述技术验证了电磁微声技术在高温工况下的适用性,但现有方案仍存在明显不足:现有研究多聚焦于单点定位或单一场景的身份识别功能,未构建覆盖铁水生产全流程的识别跟踪与数据采集体系,无法形成完整的物流数据闭环;同时现有方案未与5g工业专网深度结合,数据传输延迟与抗干扰能力难以满足钢厂大规模、多节点实时采集的需求;在数据输出层面,缺乏opc、modbus等标准化工业协议的适配设计,无法与企业现有数采系统无缝对接,数据集约化整合能力不足。
7、在数据传输与协议对接方面,5g专网与工业协议转换技术已在钢铁行业得到初步应用。中国专利cn216490809u公开的5g智慧钢铁视频联动系统,通过厂区部署5g基站实现生产数据与视频数据的无线传输;中国专利cn111427321b公开的兼容多协议的mes数据采集系统,内置opc、modbus等协议转换逻辑,实现多源设备数据的标准化输出。但上述技术均为通用型方案,尚未与铁水罐电磁微声识别场景深度融合,无法形成“感知-传输-处理-对接”一体化的完整技术体系,难以直接解决铁水罐全流程数据采集的核心痛点。
8、综上,现有铁水罐识别与数据采集技术普遍存在以下核心技术缺陷:其一,恶劣工况适应性不足,缺乏可在350℃高温、铁水喷溅、多尘、强电磁环境下长期免维护稳定运行的身份识别方案;其二,全流程连续识别跟踪技术缺失,大多为局部节点离散采集,无法形成完整的铁水物流数据链,数据完整性不足;其三,数据采集与传输的标准化程度低,缺乏统一的工业协议适配,难以实现多源数据的集约化整合;其四,数据同步性差,人工采集与传统无线传输方案存在明显信息滞后,无法支撑实时生产调度。因此,亟需研发一种适配钢厂极端工况、覆盖全流程、数据标准化、传输低延迟的铁水罐智能识别跟踪数据采集系统,以填补现有技术的空白。
技术实现思路
1、为解决现有技术中存在的以上不足,本发明旨在提供一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,以达到为钢铁企业铁水物流智能调度、生产节拍优化、成本精益管控提供完整、实时、高可靠的标准化基础数据源,降低人工运维与数据差错成本的目的。
2、为实现上述目的,本发明所采用的技术方案如下:
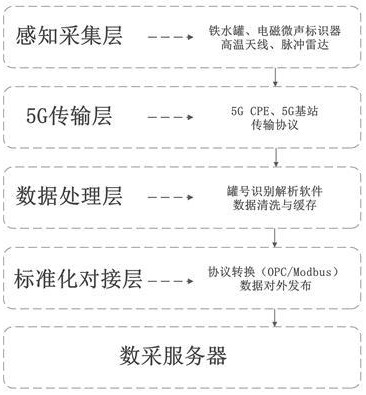
3、一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,包括依次通信连接的感知采集层、5g专网传输层、数据治理与标准化服务层以及数采服务器;
4、感知采集层包括对应安装于各铁水罐的高温微声标识器、部署于生产关键节点的短脉冲雷达与高温雷达天线、对接厂区现有计量测温设备的辅助数据采集模块,以及采集控制单元;短脉冲雷达发射纳秒级窄脉冲电磁激励信号,高温微声标识器为无源声表面波谐振器结构,接收电磁激励信号后产生唯一专属微声共振信号,高温雷达天线精准接收微声共振信号,配合实现铁水罐唯一身份无接触识别;辅助数据采集模块同步采集铁水重量、铁水温度及节点时序数据;采集控制单元内置时空双触发采集逻辑与边缘数据过滤规则引擎,基于空间位置与信号稳定性双重条件自动触发采集,并在边缘侧完成原始数据前置质量校验与“脏数据”剔除;
5、5g专网传输层包括全覆盖厂区铁水运输区域的5g cpe、工业网络配套设备及数据传输协议适配单元,通过与公网物理隔离的独立工业5g专网构建专属传输链路,搭载qos传输优先级保障机制,对感知采集层输出的多源异构数据进行统一报文规整、抗干扰低延迟稳定传输;
6、数据治理与标准化服务层包括罐号识别解析引擎、数据清洗校验模块、多源数据关联模块、数据缓存单元、协议转换模块、双向数据传输接口及传输状态监控与完整性保障单元;罐号识别解析引擎用于完成共振信号解码与罐号映射还原,数据清洗校验模块进行多维度异常数据甄别剔除,多源数据关联模块生成标准化铁水罐事件记录;数据缓存单元执行边缘持久化缓存与断点续传,协议转换模块自适应适配双工业协议,传输状态监控与完整性保障单元构建三级全链路数据防护机制,保障数据零丢失、可溯源;
7、数采服务器接收、分类、存储全流程标准化铁水罐事件数据,开放标准化对外服务接口。
8、高温微声标识器为全无源免供电结构,即无需任何外接电源或电池,长期工作温度区间为-20℃~350℃,瞬时耐高温喷溅温度可达1200℃,外置防尘、防高温热辐射防护结构;各高温微声标识器内置唯一的固定共振频率编码,与单台铁水罐物理罐号一一绑定固化,接收短脉冲雷达的电磁激励信号后,反馈唯一对应的微声共振信号。
9、短脉冲雷达与高温雷达天线一一成对配套部署,布设于高炉出铁口、混铁炉区域、转炉平台、炼钢大门、铁水磅、铸铁机的全流程关键通行节点,无采集盲区;短脉冲雷达工作温度为-10℃~60℃;高温雷达天线工作温度为-40℃~250℃,采用外置防护结构或柜内集成安装方式,精准接收高温微声标识器的微声共振反馈信号。
10、辅助数据采集模块与厂区现有轨道衡计量系统、红外在线测温系统建立数据互通链路,同步采集铁水实时重量、铁水实时温度,以及铁水罐抵达、离开各关键节点的时间戳时序数据;采集控制单元分别与各节点的短脉冲雷达、高温雷达天线、辅助数据采集模块电性联动,根据铁水罐的节点进出位置变化自动触发采集设备启停,并对采集的原始数据进行重复性校验、有效性筛选,剔除冗余无效数据。
11、5g cpe全覆盖厂区铁水运输主干道及所有生产关键节点,搭建与厂区公网物理隔离的专属工业5g传输专网;工业网络配套设备包括工业交换机、千兆传输网线、信号放大器,补全厂区弱信号区域、抑制厂区工业设备产生的强电磁干扰;数据传输协议适配单元对多源异构的识别信号、工况数据、时序数据进行统一报文规整封装,低延迟稳定传输所采集数据。
12、罐号识别解析软件内置专属频率匹配算法,预存储所有铁水罐对应的共振频率编码数据库;罐号识别解析软件将高温雷达天线接收的微声共振频率信号与数据库数据精准比对映射,解析出唯一标识编码并匹配还原对应的铁水罐物理罐号;数据清洗校验模块内置温度、重量、时间、位置的工艺阈值判定规则,自动过滤超阈值异常数据、环境干扰噪声数据及缺失无效数据。
13、多源数据关联模块以高温微声标识器的唯一身份编码为核心关联主键,将解析得到的铁水罐罐号、采集节点位置、节点到达时间、节点离开时间、铁水重量、铁水温度六维异构数据进行一一绑定融合,生成单铁水罐、单节点通行对应的标准化结构化数据记录,每条记录的数据模型为:
14、{
15、 “crane_id”: “z01”,
16、 “event_type”: “arrive_tapping_hole” | “depart_tapping_hole” |“arrive_converter” | ...,
17、 “timestamp”: “2026-03-27t10:30:00z”,
18、 “location”: “bf-1_tapping_hole”,
19、 “hot_metal_temp”: 1480.5, // 单位:℃
20、 “hot_metal_weight”: 85.2, // 单位:吨
21、 “data_quality_score”: 0.998
22、}。
23、协议转换模块内置opc与modbus双工业协议自适应转换逻辑,根据数采服务器及上层对接系统的接口协议类型自动匹配、切换适配,无需人工手动配置;数据传输接口支持实时数据主动推送、后台历史数据按需调取的双向传输模式,适配不同生产管控系统的数据对接需求。
24、传输状态监控单元实时监测5g专网传输链路的延时、丢包率、设备在线状态核心参数;当检测到传输中断、数据丢包、链路超时等异常工况时,自动触发断点续传与数据重传机制,同时自动记录异常时间、异常点位、故障类型及重传处理日志。
25、由于采用了上述的技术方案,本发明与现有技术相比,所取得的有益效果是:
26、(1)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,采用全无源电磁微声识别架构,标识器无芯片、无电路、无需供电,可长期耐受350℃长期高温与1200℃瞬时铁水喷溅,彻底解决传统rfid标签耐高温差、易烧毁、抗干扰弱,机器视觉易受粉尘光线干扰的痛点,罐号识别准确率稳定≥99.5%,工况适配性与运行稳定性大幅提升,实现免维护长期稳定运行。
27、(2)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,全覆盖部署31个核心生产节点,贯通高炉出铁、铁水运输、炼钢、铸管、铸铁全工序,实现铁水罐动态轨迹与状态数据的连续跟踪采集,彻底打破传统技术局部离散采集、数据碎片化的弊端,构建完整可追溯的铁水物流数据链,数据完整性全面达标。
28、(3)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,内置opc/modbus双工业协议自适应转换模块,可自动适配企业现有数采系统、mes系统接口,无需改造现有设备与平台,实现多源异构数据的标准化输出与集约化整合存储,兼容性强,大幅降低系统对接与二次开发成本。
29、(4)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,依托34点位全覆盖工业5g专网构建隔离式专属传输链路,规避公网拥堵与厂区强电磁干扰,端到端传输延时稳定控制在3秒以内,实现现场生产事件与后台数据的毫秒级同步,彻底消除人工采集、传统无线传输的信息滞后问题,满足实时调度管控需求。
30、(5)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,实现全流程自动化采集、传输、处理,全程无需人工干预,搭配多级数据校验、异常过滤、重复剔除机制,整体数据综合准确率≥99.8%,从技术层面杜绝人工错记、漏记、误判问题,数据质量与可信度大幅提升。
31、(6)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,以罐体唯一标识编码为核心主键,将身份、位置、时间、重量、温度多维度数据精准关联绑定,生成标准化结构化数据记录,数据维度完整、格式统一,可为生产调度、工艺优化、质量溯源、成本核算提供规范、可靠的基础数据支撑。
32、(7)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,配备传输状态实时监控、自动断点重传、异常日志记录功能,可实时排查传输故障、补全丢失数据,保障数据传输零丢失、全过程可溯源,进一步提升系统运行可靠性与稳定性。
33、(8)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,采用分层模块化解耦设计,各层级独立运行、接口通用标准化,硬件部署简单、软件逻辑可配置,可根据企业产能扩张、工艺升级灵活拓展采集节点与数据类型,系统扩展性强、运维便捷,适配各类钢铁生产场景。
34、(9)本发明涉及一种基于电磁微声与5g专网的铁水罐全流程智能识别跟踪数据采集系统,大幅减少现场人工巡检、数据录入、设备运维工作量,降低人工成本与数据差错导致的生产损耗,有效推动钢铁企业铁水物流管控从人工粗放模式向数字化、精细化、智能化模式升级,整体生产管控效率显著提升。
35、综上所述,本发明彻底突破了现有铁水罐数据采集技术的工况适配瓶颈、全流程跟踪瓶颈、数据标准化瓶颈与实时传输瓶颈,实现了极端恶劣工况下铁水罐全流程、高精准、低延迟、标准化的智能识别与数据采集,系统稳定性强、适配性广、性价比高,具备极高的工程落地价值与行业推广价值。
36、本发明适用于钢铁冶炼生产物流数字化管控场景,用于高炉、混铁炉、转炉、铸管、铸铁机等全工序中铁水罐的身份识别、轨迹跟踪、时序记录与多维度生产数据的自动化采集、处理与集约化整合管理。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com