
一种基于微米铜粉的低温无压烧结工艺的制作方法
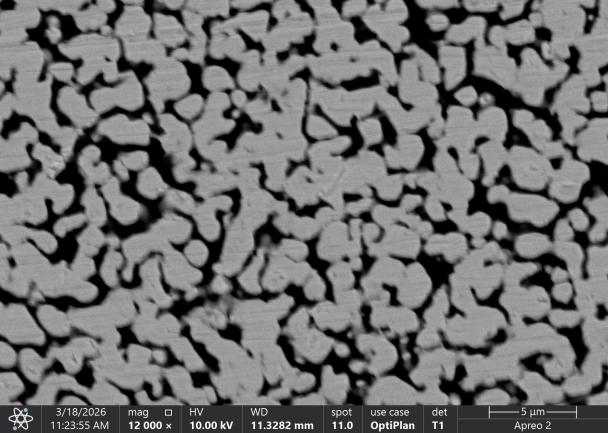
本发明涉及功率器件封装,特别是涉及一种基于微米级铜粉的无压氮气烧结工艺。
背景技术:
1、随着新能源汽车、工业电源等领域对功率器件的功率密度、可靠性要求不断提升,互连工艺成为制约器件性能的核心瓶颈,目前行业主流技术主要包括传统 smt贴片工艺和烧结银工艺,但存在以下缺陷:
2、1)传统smt工艺:smt工艺采用锡基焊料,虽具备自动化生产优势,但存在固有缺陷:(a)导热系数低(≤80w/m·k),无法满足高功率器件散热需求;(b)熔点低,长期工作温度受限,难以适配sic器件200℃以上的高温工作场景;(c)热膨胀系数与sic芯片差异显著,热循环过程中易产生界面开裂,功率循环寿命低。
3、2)烧结银工艺:烧结银通过纳米银颗粒扩散实现冶金结合,虽导热性优异,但存在以下缺点:(a)成本高昂,纳米银粉价格是铜粉的50倍以上;(b)银离子易发生电迁移,长期可靠性受限;(c)纳米银粉依赖进口,供应链安全性不足。
4、3)现有铜烧结技术的不足:现有铜烧结工艺需要施加高压,设备投资成本较高,且铜粉容易团聚氧化,烧结体致密度不足,限制了产业化应用。
技术实现思路
1、为解决上述技术问题,本发明采用的一个技术方案是:
2、提供一种基于微米铜粉的低温无压烧结工艺,用于第三代半导体功率器件中芯片与基板的互连,其步骤包括:
3、s1、选取粒径为0.5-2μm的球形微米铜粉,在保护气氛下干燥,以去除水分;
4、s2、将松油醇、乙基纤维素和二乙二醇单丁醚加热混合,以配置得到有机载体并保温,有机载体中各成分的质量份数为:松油醇30-40份、乙基纤维素1-5份、二乙二醇单丁醚50-65份;
5、s3、将一元酸加入到有机载体中,并冷却至室温后得到助焊膏,助焊膏中有机载体与一元酸的质量比为99.5:0.5-99.0:1.0;
6、s4、将质量份数为80-90份的铜粉与质量份数为10-20份的助焊膏混合搅拌,以得到铜浆,使得铜粉表面被有机载体均匀包覆;
7、s5、对铜浆进行研磨分散,制备得到铜膏,并使得铜膏的粘度为30-120pa·s;
8、s6、将铜膏均匀涂覆于功率基板的焊盘区域,涂覆厚度为20-50μm,随后将功率芯片贴合于涂覆区域,对齐定位;
9、s7、无压氮气烧结:将装配好的功率基板和功率芯片组件置于烧结炉中,通入氮气作为保护气体,并保持烧结炉中的压力为常压;根据5-10℃/min的升温速率,加热至烧结温度250-300℃,保温60-120min;保温结束后,以3-5℃/min的速率冷却至室温,完成烧结取出产品。
10、在本发明一个较佳实施例中,保护气体为氮气,干燥温度为50-80℃。
11、在本发明一个较佳实施例中,在步骤s2中,松油醇、乙基纤维素和二乙二醇单丁醚的加热温度为160±10℃。
12、在本发明一个较佳实施例中,在步骤s2中,保温温度为60±10℃。
13、在本发明一个较佳实施例中,一元酸包括次磷酸、次氯酸或连二磷酸中的一种。
14、本发明的有益效果是:通过采用0.5-2μm微米的铜粉,避免铜粉团聚氧化的问题,并通过颗粒级配实现高致密度,并突破了现有铜烧结需高压的限制,通过氮气氛围调控与工艺参数优化,实现了无压烧结,简化工艺流程,大大降低了设备和生产成本,使得铜cte在保持良好性能的同时,大幅降低了热冲击界面开裂率,有效提高了烧结的效果和质量,实现低成本、高温稳定、高可靠性的芯片基板互连,提升了产品的良率。
1.一种基于微米铜粉的低温无压烧结工艺,用于第三代半导体功率器件中芯片与基板的互连,其特征在于,步骤包括:
2.根据权利要求1所述的一种基于微米铜粉的低温无压烧结工艺,其特征在于,保护气体为氮气,干燥温度为50-80℃。
3.根据权利要求1所述的一种基于微米铜粉的低温无压烧结工艺,其特征在于,在步骤s2中,松油醇、乙基纤维素和二乙二醇单丁醚的加热温度为160±10℃。
4.根据权利要求1所述的一种基于微米铜粉的低温无压烧结工艺,其特征在于,在步骤s2中,保温温度为60±10℃。
5.根据权利要求1所述的一种基于微米铜粉的低温无压烧结工艺,其特征在于,一元酸包括次磷酸、次氯酸或连二磷酸中的一种。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com