
制造电化学电池的部件的方法与流程
本发明涉及:制造电化学电池的部件的方法;制造包括此类部件的电化学电池单元的方法;制造包括此类部件的电化学电池单元电堆的方法;以及电化学电池、电化学电池单元和电化学电池电堆。
背景技术:
1、由氧化物层形成的电化学电池(经常称为固体氧化物电池:soc)可以用作燃料电池或电解池。
2、soc燃料电池(sofc)单元通过氧化燃料的电化学转化过程来产生电。soc燃料电池单元还可以或替代地作为再生燃料电池(或反向燃料电池)(经常称为固体氧化物电解池)运行,例如从水中分离出氢和氧,或从二氧化碳中分离出一氧化碳和氧。
3、固体氧化物电池(soc)通常基于陶瓷,使用含有氧离子传导金属氧化物的陶瓷作为其电解质。许多陶瓷氧离子导体(例如,掺杂氧化锆或掺杂氧化铈)在超过450℃或500℃(对于基于氧化铈的电解质)或650℃(对于基于氧化锆的陶瓷)的温度下具有有用的离子电导率,因此soc倾向于在高温下运行。sofc的燃料电极、电解质和空气电极可以各自由一个或多个层形成以优化运行。在运行中,sofc的电解质将氧离子从阴极传导至位于电解质的相对两侧的阳极。燃料与燃料电极(在sofc中为阳极,在soec中为阴极)接触,而氧化剂(诸如空气或富氧流体)与氧电极(有时也称“空气电极”,在sofc中为阴极,在soec中为阳极)接触。还存在其他类型的电化学电池,诸如碱性电解质电池,它们以与soc类似的方式运行。
4、常规陶瓷支撑型(例如,阳极支撑型)soc的机械强度低并且容易断裂。因此,开发了(金属)支撑型soc,其具有支撑在基底上的活性电化学电池部件层。在这些电池中,陶瓷层可以非常薄,因为它们仅执行电化学功能:也就是说,陶瓷层不是自支撑的,而是将薄涂层/膜放置在金属基底上并由基底支撑。此类支撑型sofc电堆比陶瓷支撑型sofc更坚固、成本更低、热特性更好,并且在基底是金属的情况下,可以使用常规金属焊接技术进行密封。
5、ep-a-3 790 092公开了翘曲度降低的金属支撑型电化学元件。申请人早期的专利申请wo-a-2002/35628、wo-a-2009/090419和wo-a-2015/136295公开了金属支撑型soc,其中电化学活性层(或活性燃料电池部件层)包括阳极层、电解质层和阴极层,其沉积(例如作为薄涂层/膜)在金属基底支撑板(例如,箔)上并且由其支撑。金属基底具有被无孔区域包围的多孔区域,其中活性层沉积在多孔区域上,使得气体可以穿过孔从金属支撑板的一侧到达相对侧以接触施涂于其上的活性层。多孔区域包括延伸穿过支撑板的离散开孔。
6、基底中的孔可以通过钻孔(例如激光钻孔)形成。这种工艺可能导致基底产生应力,并导致基底变形。在基底上形成第一电极之前进行的其他工艺也可能导致所述基底的变形。通常需要(例如,在钻孔后)热退火工艺,以使基底松弛并平坦化,这些可能使用大量能源,并在制造过程中增加另外的步骤。然而,所述热退火工艺还可以用于在基底上形成热生长氧化物(tgo)层——可以在与使基底平坦化的热退火相同的工艺中,也可以在其后续工艺中。这种产生tgo层的热退火通常需要至少几百摄氏度的温度并持续至少一小时(在较低温度下需要更长时间来产生给定tgo层厚度),从而消耗大量能源。tgo工艺的典型条件可以是600-1000℃温度并持续1-3小时。使用这种方法(使基底平坦化的热退火)制造的电化学电池在本公开中可以称为“标准”电池。
7、因此,需要减少或防止与基底的热退火相关的问题。
8、本发明的目的是解决这种需求。
技术实现思路
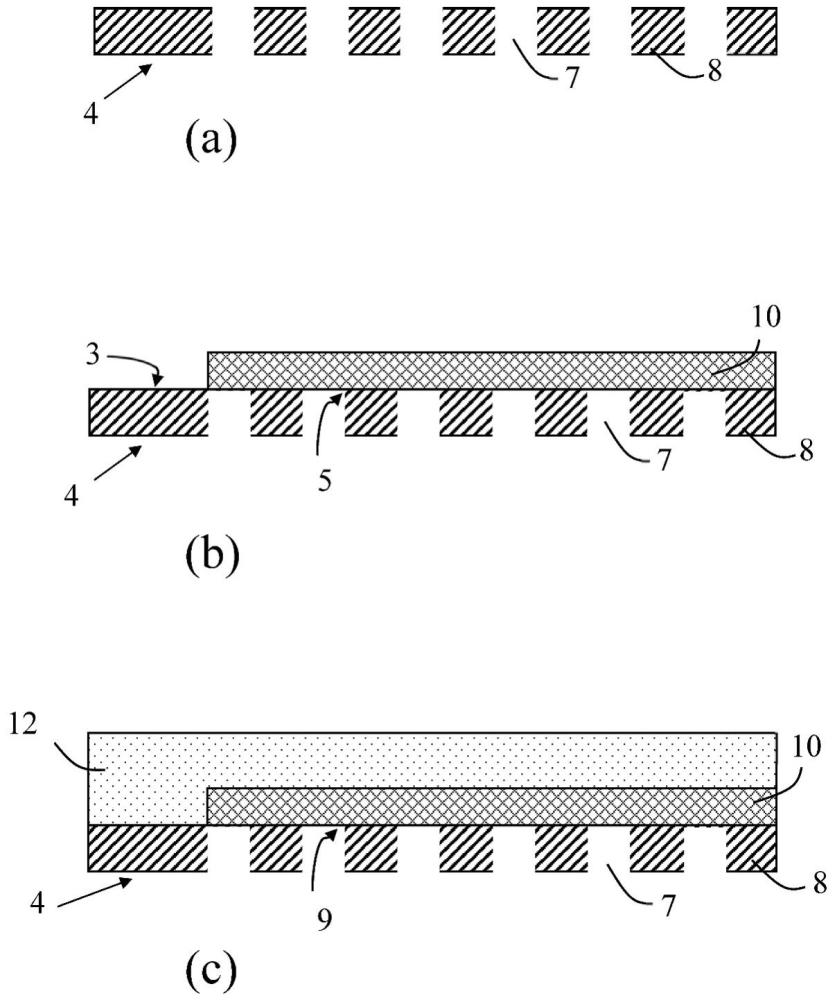
1、在第一方面,本发明相应地提供了一种制造电化学电池的部件的方法,所述方法包括:将包括多孔区域和无孔区域的基底机械平坦化;将(即,在机械平坦化后)第一材料施加在基底的多孔区域的表面的至少一部分上,作为第一电极的前体和/或在基底上形成第一电极;以及烧结(即,在施加后)部件,以使第一材料致密化并在基底(包括基底被第一材料覆盖和未覆盖的部分)上热生长氧化物涂层。换句话说,所述方法优选在施加第一材料前不包括使热生长氧化物生长的热退火步骤。根据这个方法制造的电化学电池在本公开中可以被称为“经矫平的”电池。
2、这是非常有利的,因为机械平坦化导致基底中的应力显著减小以及基底的平坦化。
3、所述方法可以进一步包括提供包括多孔区域和无孔区域的基底。
4、多孔区域可以通过对基底钻孔(例如,激光钻孔)来提供。通常,对基底钻孔(例如,激光钻孔)导致基底的变形。在一些情况下,该变形可以是相对均匀且可反复的,例如基底变形为近似鞍形的形状。变形使进一步的平台式(flat-bed)加工步骤变得困难。将基底平坦化的热退火工艺去除了变形的形状,但导致相对波浪形的形状(其在基底之间有所不同,尽管其振幅低于变形的形状的振幅),并且是高度能量密集的。
5、机械平坦化大大改善了平坦度,并且所得形状即使偏离了平坦度,但在基底之间是一致且相对可再现的。
6、此外,机械平坦化允许减少或消除将基底平坦化的过程中热密集的退火步骤。有利的是,用于将一个或多个电池层致密化和/或在基底上热生长一个或多个氧化物涂层而可能所需的热加工,依然可以在后续步骤中实现。
7、使用根据本发明制造的部件的电化学电池单元有利地表现出与标准电化学电池单元类似的性能,标准电化学电池单元使用在施加第一材料/第一电极前已进行热退火以将基底平坦化并使氧化物涂层在其上热生长的基底。因此,使用根据本发明制造的部件的电化学电池单元更平坦(并且具有更一致的平坦度分布),并且可以少使用一个能量密集的热加工步骤来制造(由于烧结该部件以使第一材料致密化并在基底上热生长氧化物涂层)。
8、提供包括多孔区域和无孔区域的基底可以包括:提供基底工件以及在基底工件中在其至少一部分上钻多个孔以形成多孔区域。优选地,对基底钻孔可以包括对基底进行激光钻孔。
9、通常,在机械平坦化步骤前,对基底钻孔(例如,激光钻孔)以形成多孔区域可以涉及提供具有第一侧面/表面和第二侧面/表面的基底工件,以及从第二侧面向第一侧面钻孔以形成多孔区域中的每个孔。这些孔允许第一侧面与第二侧面之间的流体连通。随后可以将作为第一电极的前体或形成第一电极的第一材料施加至第一侧面。
10、基底可以优选地包含金属,任选地基底可以包括钢基底,任选地基底可以包括不锈钢基底。
11、基底的厚度可以在约50 µm至500 µm、通常约100 µm至400 µm、在一些情况下约200 µm至350 µm范围内。
12、机械平坦化可以包括通过辊压进行机械平坦化。因此,机械平坦化可以包括辊式矫平。辊式矫平可以通过使基底穿过辊式矫平机来进行。
13、辊式矫平可以包括弯曲/平坦化工艺,其中基底以多次交替弯曲的形式反复变形,所述弯曲通过使基底在辊式矫平机的上组矫平辊和下组矫平辊之间穿过而产生。矫平辊的中心可以被布置成从进料口(基底进入辊式矫平机处)到出口(基底离开辊式矫平机处)有一定偏移量(在基底厚度方向上)。上辊和下辊的中心可以是错开的——即,沿从进料口到出口的方向彼此间隔开。偏移量和错开量通常取决于辊的半径,且偏移量是为基底厚度和材料特性定制的,并且偏移量通常从进料口/入口到出口是变化的(任选连续变化)。错开量可以等于辊的半径加上间距系数(例如,在0.2-0.8乘以辊的半径的范围内)。
14、矫平辊使得基底在辊式矫平过程期间可以经受由大到逐渐变小的交替弯曲。因此,基底在通过辊式矫平机时可以遵循逐渐减小的波浪形路径(例如,衰减的正弦波)。在矫平过程期间,第一次弯曲可以使基底超过其屈服点(这释放材料中的应力),反复的进一步弯曲减少或去除残余的不均匀和应力。当基底穿过辊时,它可以经受弹塑性交替弯曲,并且弯曲强度的不断降低可以产生经平坦化的基底。
15、任选地,可以在辊式矫平机的进料口/入口(进入端)处和/或辊式矫平机的出口(排出端)处调节辊式矫平机的上组辊和下组辊的中心之间的偏移量(垂直距离)。
16、任选地,在辊式矫平机的入口处上组辊和下组辊的中心之间的偏移量(垂直距离)小于上辊和下辊的半径之和。任选地,入口处的偏移量可以等于r1+r2+xt,其中r1和r2分别是上辊和下辊的半径,t是基底厚度,x是偏移系数。在此类情况下,在进料口处x小于零,意味着基底在穿过靠近进料口的辊时被弯曲。任选地,在进料口处,偏移系数x在-0.2至-2.5的范围内,任选地x在-0.4至-2的范围内,任选地x在-0.6至-1.7的范围内,任选地x在-0.8至-1.5的范围内。
17、任选地,在辊式矫平机的出口处上组辊和下组辊的中心之间的偏移量(垂直距离)大约等于上辊半径、下辊半径和基底厚度之和。出口处的偏移量可以等于r1+r2+wt,其中r1和r2分别是上辊和下辊的半径,t是基底厚度,w是偏移系数。在此类情况下,在出口处w为大约1。任选地,在出口处,偏移系数w在0.8至1.2的范围内,任选地w在0.9至1.1的范围内,任选地w在0.95至1.05的范围内,任选地w在0.98至1.02的范围内。
18、任选地,有多个上辊和多个下辊,例如至少两个上辊和至少两个下辊(基底在上辊与下辊之间穿过),任选至少三个上辊和至少三个下辊,任选至少四个上辊和至少四个下辊,任选至少五个上辊和至少五个下辊。通常,增加辊的数量使得基底更平坦,但增加成本。任选地,可以有至多二十个上辊和至多二十个下辊,任选至多十八个上辊和至多十八个下辊,任选至多十五个上辊和至多十五个下辊,任选至多十二个上辊和至多十二个下辊,任选至多十个上辊和至多十个下辊。通常,上辊比下辊多一个或少一个。
19、有利的是,将基底机械平坦化可以得到4 mm或更小的平坦度,所述平坦度被确定为在基底表面的预定面积和/或基底面积上相对于平均(平坦)平面的偏差,任选地将基底机械平坦化可以得到3 mm或更小的平坦度,任选地将基底机械平坦化可以得到2 mm或更小的平坦度,任选地基底的机械平坦化可以得到1.7 mm或更小的平坦度,任选地将基底机械平坦化可以得到1.5 mm或更小的平坦度。也就是说,预定面积可以是基底的面积,或者可以是施加第一材料的基底面积。预定面积可以为至少100 mm x 100 mm、任选至少150 mm x150 mm、任选至少200 mm x 200 mm、任选至多1000 mm x 1000 mm、任选至多800 mm x 800mm、任选至多600 mm x 600 mm、任选至多500 mm x 500 mm。
20、平坦度可以例如通过bsi bs en iso 9445-2 (2010)的方法来确定,通过所述方法,将基底平放在平坦的水平表面上并测量基底的下表面与平坦的水平表面之间的最大距离,可以确定相对于平坦表面的最大偏差。优选地,可以使用非接触式三坐标测量机(cmm)(例如,使用nexiv测量系统)来确定平坦度。可替代地,可以使用楔形塞尺(也称为楔形测隙规)测量平坦的水平表面与于其上基底之间的距离,以确定平坦度。
21、可以将第一材料直接施加在基底的多孔区域的表面的至少一部分上。因此,将第一材料施加在基底的多孔区域的表面的至少一部分上作为第一电极的前体和/或形成第一电极可以包括将第一材料直接施加在基底的多孔区域的表面的至少一部分上。
22、可替代地,可以将第一材料间接施加在基底的多孔区域的表面的至少一部分上,例如,可以将第一材料施加在一个或多个中间层上,所述一个或多个中间层设置在基底表面与第一材料之间。在一些情况下,在将第一材料施加至基底时,基底可以是未涂覆的或者可以在其至少一个表面上包括阻挡层,在所述阻挡层上施加第一材料(换句话说,所述方法优选在施加任选阻挡层前不包括使热生长氧化物生长的热退火步骤)。阻挡层可以包含cgo10。
23、任选地,第一材料可以包含掺杂氧化铈,任选地,第一材料可以包含钆掺杂氧化铈(cgo)。
24、如果第一电极是燃料电极,则第一材料可以包含镍源,任选地,镍源可以包括氧化镍。任选地,第一材料可以构成至少一个包含过渡金属cgo金属陶瓷的层。
25、任选地,第一电极的厚度可以是3 µm或更大、任选5 µm或更大、任选10 µm或更大、任选15 µm或更大。
26、任选地,第一电极的厚度可以是50 µm或更小、任选45 µm或更小、任选40 µm或更小、任选35 µm或更小。
27、所述方法可以进一步包括,在烧结部件前,将第二材料施加在第一电极上,作为电解质的前体和/或在第一电极上形成电解质。
28、任选地,烧结部件进一步使第二材料致密化(即,共烧结第一材料和第二材料,以形成第一电极和电解质)。
29、第二材料可以包括掺杂氧化铈,任选选自钐掺杂氧化铈(sdc)、钆掺杂氧化铈(gdc或cgo)、镨掺杂氧化铈(pdc)、钐-钆掺杂氧化铈(sgdc)及其混合物。
30、所述方法可以进一步包括将第三材料施加在电解质上,作为第二电极的前体和/或在电解质上形成第二电极。
31、任选地,可以在施加第三材料后对部件进行一个或多个另外的烧结步骤。
32、第三材料可以包含掺杂氧化铈,任选钆掺杂氧化铈(cgo)。
33、将第一材料/第一电极、第二材料/电解质和/或第三材料/第二电极的各层施加在基底上可以通过任何合适的方法进行。这些层中的每一个可以包括一个或多个亚层。每个亚层可以具有不同的组成。
34、施加第一材料、第二材料和/或第三材料可以通过印刷,任选通过辊式印刷、喷墨印刷、丝网印刷、凹版印刷或狭缝式印刷(slot-die printing),或者通过喷涂(例如雾化喷涂),或者通过气相沉积(诸如使用化学气相沉积(cvd)或使用物理气相沉积(pvd))进行。
35、如果需要,可以向部件施加形成部件的其他层的其他材料。
36、烧结部件,优选烧结第一材料和/或第二材料(任选共烧结第一材料和第二材料),可以包括将部件加热至800℃或更高的温度、任选850℃或更高的温度、任选900℃或更高的温度、任选1000℃或更高的温度。
37、烧结部件,优选烧结第一材料和/或第二材料(任选共烧结第一材料和第二材料),可以包括将部件加热至1200℃或更低的温度、任选1100℃或更低的温度。
38、因此,烧结部件,优选烧结第一材料和/或第二材料(任选共烧结第一材料和第二材料),可以包括将部件加热至在800℃至1200℃范围内的温度、任选在900℃至1200℃范围内的温度、任选1000℃至1100℃的温度。
39、烧结部件,优选烧结第三材料,可以包括将部件加热至1000℃或更低的温度、任选900℃或更低的温度、任选850℃或更低的温度。烧结部件,优选烧结第三材料,可以包括将部件加热至600℃或更高的温度、任选700℃或更高的温度、任选750℃或更高的温度。因此,烧结部件,优选烧结第三材料,可以包括将部件加热至在600℃至1000℃范围内的温度、任选700℃至900℃范围内的温度、任选750℃至850℃的温度。
40、烧结部件可以包括在氧化性气氛中(例如在空气或氧气中,优选在空气中)加热部件。
41、通过如上文所述方法制造的部件可以形成电化学电池的一部分。因此,在第二方面,本发明相应地提供了一种制造电化学电池的方法。
42、在第三方面,通过如上文所述方法制造的部件可以形成电化学电池单元的一部分。因此,本发明相应地提供了一种制造电化学电池单元的方法,其包括提供根据第一方面制造的部件,提供互连件以及将互连件附接至部件。
43、在第四方面,本发明相应地提供了一种制造电化学电池单元电堆的方法,所述方法包括提供多个根据第三方面的电化学电池单元,以及以间隔开且相对的关系将第二电化学电池单元叠置在第一电化学电池单元上。
44、在第五方面,本发明相应地提供了一种电化学电池单元,其可通过根据第三方面的方法获得。
45、在第六方面,本发明相应地提供了一种电化学电池电堆,其可通过根据第四方面的方法获得。
46、定义
47、本说明书中,术语元素、化合物或其他材料的“源”是指包含所述元素、化合物或其他材料的材料,无论是否在源中化学键合。元素、化合物或其他材料的源可以是元素源(例如pr、tb或o2)或者可以呈包含元素、化合物或其他材料(包括那些元素、化合物或材料中的一种或多种)的化合物或混合物的形式。
48、在本说明书中,对电化学电池soc、sofc和soec的提及可以指平面状电池。电化学电池单元的构造可以大体为平面状。平面状燃料电池单元可以以电堆布置的方式彼此重叠地布置,例如以电堆的形式的100-400个燃料电池单元,其中单独的燃料电池单元常常电串联布置。
49、电化学电池可以是燃料电池、可逆燃料电池或电解池。一般而言,这些电池可以具有相同或类似的结构,并且对电化学电池的提及可以指(除非上下文另有指示)这些电池类型中的任一种。所述电池可以基于固体氧化物电解质,任选金属支撑型固体氧化物电池。在燃料电池模式下,燃料与阳极(燃料电极)接触,而氧化剂(诸如空气或富氧流体)则与阴极(空气电极)接触。固体氧化物电解池(soec)可以具有与sofc相同的结构,但可以是以反向或以再生模式运行的sofc,以通过使用固体氧化物电解质产生氢气和/或一氧化碳和氧气来实现水、no2和/或二氧化碳的电解。在soec模式下,燃料与阴极(燃料电极)接触,跨电池施加电势,使得从阳极(氧电极)放出氧气,并在燃料电极处产生氢气。
50、除非上下文另有要求,否则术语“平坦化”和“矫平”不可互换使用。
51、如本领域技术人员将理解的,如果需要适当的修改的话,如本文描述的本公开的各方面的各种特征可以与本公开的相同或其他方面中的任何其他特征组合使用。
52、此外,虽然本发明或公开的所有方面优选地“包括”关于所述方面描述的特征,但是具体地设想,它们可以由权利要求中概述的那些特征“组成”或“基本上由其组成”。
53、应当理解,“附接”和“在……上”分别指直接或间接的附接和定位。
54、应当理解,每个层可以包括多个亚层(并且那些亚层可以具有不同的组成)。
55、现在将参考附图和实施例描述本发明。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com