
斑彩石大漆复合工艺品及其制作方法与流程
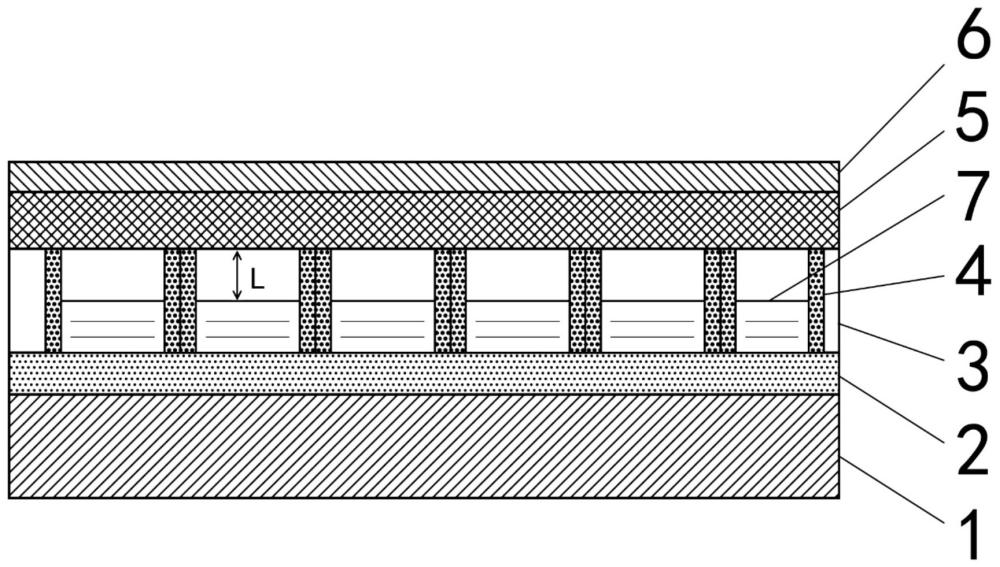
本发明属于天然宝石镶嵌大漆工艺品加工,具体涉及一种斑彩石大漆复合工艺品的分层防护结构及其制作方法。
背景技术:
1、大漆镶嵌类工艺品是我国传统工艺美术的重要门类,具有悠久的历史和深厚的文化底蕴。现阶段大漆镶嵌类工艺品普遍采用贝壳、澳宝(螺钿)作为镶嵌原料。传统螺钿镶嵌工艺的一般流程包括:在木质漆物表面施麻丝、施粗灰、贴棉纸、施细灰、施黑漆多遍,然后镶嵌螺钿片材,再罩黑漆多遍,最后打磨推光使螺钿露出。传统彩石镶嵌则依据石片大小和色彩,结合石雕和木雕工艺进行镶嵌。
2、随着天然宝石在大漆工艺品中的应用扩展,斑彩石(ammolite,又称斑彩螺化石)因其独特的衍射虹彩效应而受到市场关注。斑彩石是一种天然有机宝石,主要成分为文石(霰石)型碳酸钙,摩氏硬度仅为3~4.8,表面虹彩层为文石晶体的多层薄膜干涉结构,层间距仅为数百纳米,色层软脆且极薄,暴露于空气中易受湿气和紫外线侵蚀而氧化失光。
3、然而,现有技术在大漆镶嵌领域存在以下突出缺陷:
4、(一)斑彩石用于大漆镶嵌的成套工艺尚属空白。现有螺钿工艺完全无法适配斑彩石的低硬度和薄彩层特性,直接套用会出现打磨缺彩、石料剥离报废等问题。
5、(二)环氧树脂胶料使用不规范。现有工艺中环氧双组份胶配比随意(多为目测估量),镶嵌胶无真空脱泡,包边胶无静置熟化工序,导致胶料稠度不可控、包边线条塌陷开裂、内部气泡孔洞密布。
6、(三)镶嵌石料无分级筛选标准。现有工艺对镶嵌原料无规范分级筛选,大量钙化、氧化、开裂残料投入生产,且仅使用单面虹彩薄片,一经打磨即完全失去装饰效果。
7、(四)打磨工具无规范管控。现有工艺普遍使用平面钻石盘加工凹凸、圆珠工件,钻石盘磨削力度大、接触面平整,无法贴合异形曲面,产品打磨破损概率较高。
8、(五)无覆膜前预处理工序。覆膜前仅简单吹扫或抹布擦拭木粉,无超声清洗、低温烘干工序,胚底残留粉尘、脱模剂和油污,环氧胶附着力较差,覆膜分层脱落概率较高。
9、(六)无恒温恒湿生产环境。生产车间无恒温控湿标准,温湿度波动剧烈时环氧树脂发白失透、斑彩石层间爆料分离、木胎冷热胀缩开裂。
10、(七)大漆髹涂无标准化阴干周期。大漆髹涂无完整阴干硬性要求,未干透即复涂造成漆面分层、起泡、色差。
11、(八)全流程无量化标准。全凭工匠手感操作,不同工匠、不同批次产品品质差异较大,难以实现规模化量产。
12、综上,现有技术亟需一种专用于斑彩石大漆镶嵌的生产工艺及具有复合防护结构的成品方案。
技术实现思路
1、技术问题
2、本发明要解决的主技术问题是:低硬度、薄彩层的斑彩石在传统螺钿工艺中直接套用时,打磨缺彩、石料剥离脱胶、温变开裂问题突出,且全流程无量化标准导致难以规模化量产。
3、次要技术问题包括:胶料配比与处理不规范导致气泡和包边塌陷;基底预处理不足导致覆膜脱胶;打磨工具和砂纸选用不当导致工件破损和划痕;大漆阴干不充分导致漆面分层色差。
4、技术方案
5、本发明针对斑彩石(摩氏硬度仅3~4.8)在大漆镶嵌工艺中因硬度低、彩层薄而极易打磨缺彩、温变开裂、石料脱落的技术难题,从产品结构设计和制作工艺两个维度同步创新。在结构方面,引入"粗化清洗加固基底+加高环氧大漆围边隔离层+外层全封闭环氧覆膜"三层复合防护体系,其中加高防护围边为核心技术手段,通过围边顶面高于斑彩石顶面的结构设计,在后续分级打磨工序中使砂纸首先接触围边顶面而非斑彩石虹彩层,从而避免打磨工具直接接触斑彩石彩层;粗化基底确保整体附着力,外层覆膜在使用过程中提供长期耐久保护,三者协同作用,共同实现斑彩石衍射虹彩在加工全过程中的完整保留及成品的长期耐久性。在工艺方面,建立双面石料分级筛选、恒温控湿加工、超声清洗烘干预处理、分级砂纸逐级打磨、差异化调胶(镶嵌胶真空脱泡/包边胶静置熟化)等全套量化标准,摆脱对工匠个人经验的依赖。
6、为解决上述技术问题,本发明采用如下技术方案:
7、1、产品结构方案
8、一种斑彩石大漆复合工艺品,由内至外依次包括以下结构:
9、基底层:为实木或亚克力材质,表面经砂纸粗化形成微观凹凸粗糙面,表面粗糙度ra为3.2~12.5μm,并经超声清洗和烘干处理。该粗糙度范围内的微观凹坑为后续环氧树脂胶提供了机械锁固空间,环氧树脂固化前流入凹坑底部,固化后形成锚定效应,将后续各层牢固锚定于基底表面,有利于解决基底脱胶问题。
10、环氧镶嵌加固底层:由双组份环氧树脂以3:1重量比混合并经真空脱泡后薄涂固化形成,固化层厚度为0.3~0.8mm,作为斑彩石的承载基底。
11、斑彩石核心镶嵌层:由厚度≤1mm的双面天然虹彩斑彩石片平铺镶嵌形成,摩氏硬度为3~4.8,双面虹彩面积均不小于石料表面积的80%。双面斑彩石两面均可呈现衍射幻彩,打磨损耗容错率较单层石料大幅提升。
12、加高防护围边层(核心创新结构):由静置熟化后的环氧树脂与天然大漆色粉混合物沿每块斑彩石四周环绕成型,围边高度为0.8~1.2mm,围边顶面高于斑彩石顶面0.5~1.2mm,形成封闭式环形防护墙。其作用原理为:后续分级打磨工序中,砂纸沿工件表面运动,由于围边高出斑彩石表面,砂纸首先接触围边顶面,围边承受主要磨削力,斑彩石表面被围边悬空保护,砂纸难以触及斑彩石的虹彩层。同时,围边环绕石料四周,可吸收并分散斑彩石(主要成分为文石型碳酸钙)与环氧树脂之间因线膨胀系数差异较大在温变时产生的界面剪切应力,有利于防止石料边角崩裂。
13、多层复合大漆主体层:由天然大漆色粉与环氧树脂混合后累计髹涂20~30遍形成,每遍独立阴干不少于24小时,总厚度为0.5~1.5mm。该层一方面形成温润哑光基底、统一底色;另一方面,多层柔性涂层作为应力缓冲中间层,有利于吸收和分散因温度变化产生的膨胀/收缩应力,防止应力直接传递至脆性的斑彩石镶嵌层。
14、透明环氧覆膜抛光镜面表层:由透明环氧树脂全封闭覆膜形成(覆膜厚度0.2~0.5mm),经分级精细打磨并配套抛光蜡分级布轮提亮至镜面。该结构完整包裹内部漆层与镶嵌结构,形成防水、耐紫外线、耐温、耐候的保护膜,隔绝空气和湿气侵入内部,有利于防止斑彩石碳酸钙层氧化失光或潮湿环境下文石晶型转变。
15、2、制作方法方案
16、一种斑彩石大漆复合工艺品的制作方法,包括以下步骤:
17、s1、基底预处理:依次采用120目和150目砂纸对基底表面进行粗化,吹扫浮尘后采用添加1%~3%中性洗洁精的超声波清洗液在25~35℃下清洗10~20分钟,清水冲净后在28~32℃条件下烘干1.5~2.5小时。
18、s2、胶料调配:双组份环氧树脂的甲组分与乙组分按质量比3:1称重混合。用于包边的胶料混合后常温静置1.5~2.5小时熟化,再加入天然大漆色粉调节至拉丝稠度;用于镶嵌和覆膜的胶料混合后在真空度≤-0.095mpa下脱泡5~10分钟至无肉眼可见气泡。
19、s3、镶嵌作业:使用自动吸料笔将斑彩石摆放于基底表面的环氧镶嵌胶上,减少磕碰划伤彩层;全部摆放完成后静置3~6小时待底层胶完全固化,再进入下一道工序,防止两层胶混杂和石料挤压移位。
20、s4、打捻包边:使用牙签蘸取静置熟化后的环氧树脂与天然大漆色粉混合胶,沿每块斑彩石四周打捻成型,形成高度0.8~1.2mm、顶面高于斑彩石0.5~1.2mm的加高防护围边,拉丝细密不塌陷为合格。
21、s5、多层髹漆:将天然大漆色粉与环氧树脂混合形成单组配色涂料,单组配色涂刷7~9组,整体累计髹涂20~30遍;每遍髹涂后在温度22~26℃、相对湿度55%~70%的环境中阴干不少于24小时方可复涂;统一使用平头毛刷,涂刷力度和手法保持一致。
22、s6、分级打磨:粗磨阶段采用240目和280目砂纸去除凸起,细磨阶段依次采用400目、600目、1000目和1200目砂纸逐级打磨,砂纸严禁跳级。圆形珠类工件采用窝珠器配合可调节夹具打磨,先以80目窝珠盘粗磨、再以600目窝珠盘细化,然后依次用280目和1200目砂纸打磨;异形工件采用砂纸盘或砂纸条打磨。全程禁止使用钻石盘。
23、s7、透明环氧覆膜:使用3:1透明环氧树脂在打磨后的漆层表面均匀涂覆,覆膜厚度0.2~0.5mm,常温固化形成保护膜;对于圆珠或异形工件,可采用预制硅胶模辅助浇铸覆膜,使覆膜层厚度均匀。
24、在步骤s1之前,还包括斑彩石分级筛选步骤:剔除裂纹、钙化、氧化及彩层缺损的石料,选用厚度≤1mm的双面天然虹彩斑彩石,采用10倍放大镜逐片检验双面虹彩完整性,双面虹彩面积均不小于石料表面积的80%方为合格,按筛号分类存放。
25、在步骤s7之后,还包括覆膜后二次打磨与抛光步骤:二次打磨仅采用280目、600目和1200目砂纸逐级打磨,禁用粗砂纸;然后采用紫蓝抛光蜡抛光至镜面,平面工件采用软布轮抛光,镂空或复杂曲面工件采用风车布轮抛光。
26、上述髹漆及固化步骤在环境温度≤26℃的条件下进行。
27、与现有技术相比,本发明的有益效果在于:
28、1、本发明通过加高防护围边环绕每块斑彩石四周且顶面高于斑彩石顶面的结构,使打磨时砂纸优先接触围边胶层而非斑彩石虹彩层,从物理层面有效避免打磨缺彩。配合双面天然虹彩斑彩石的双层彩冗余结构,经测试彩层保留率可达95%以上。上述彩层保留率数据基于模拟分级打磨全过程测试取得,采用3d激光共聚焦显微镜测量虹彩层保留面积百分比,每样品测10片石料取均值,不推及其他打磨方式或石料类型。
29、2、本发明通过粗化清洗基底、加高围边、外层全封闭覆膜三者构成的复合防护体系,粗化清洗基底确保整体附着力,加高围边在加工过程中保护石料,外层全封闭覆膜在使用过程中保护成品,共同解决低硬度斑彩石打磨缺彩、温变开裂、石料脱落的技术问题。
30、3、本发明通过环氧固定3:1配比、区分镶嵌胶真空脱泡和包边胶静置熟化两类差异化处理的胶料标准化管控,使包边线条不开裂无气泡,两层胶不混杂,斑彩镶嵌牢固。
31、4、本发明通过覆膜前超声洗洁精清洗、清水冲洗及恒温烘干的预处理工序,配合表面粗化的机械锚定效应,经测试胶层附着力可达5.5mpa以上,较传统工艺显著提升。上述附着力数据基于gb/t 5210-2006拉开法测试取得,测试条件为每样品测5点取平均值,不推及其他测试方法或基材条件。
32、5、本发明通过全流程≤26℃恒温控湿加工,有利于规避环氧树脂发白失透、斑彩爆料分离、木胎冷热胀缩开裂,削减环境导致的报废。
33、6、本发明通过多层慢干大漆柔性缓冲层配合围边应力分散结构,经测试在-20℃~60℃极端温度循环测试中48次循环后完好率100%,产品存放和陈列耐久度优异。上述温变循环数据基于gb/t 2423.22-2012测试条件取得,每循环6小时(-20℃保持2h→室温过渡1h→+60℃保持2h→室温过渡1h),共计48次循环,不推及更宽温度范围或更长循环次数。
34、7、本发明通过每层大漆强制不少于24小时完整阴干的标准化管控,有利于杜绝分层、起泡、色差,批量漆面温润质感统一。
35、8、本发明通过圆珠配套分级窝珠器打磨、异形采用砂纸盘加工、禁止使用钻石盘、分级砂纸严禁跳级的打磨工具标准化,有利于减少划痕与石料磨损,降低返工工时。
36、9、本发明对筛选、调胶、镶嵌、包边、髹漆、打磨、覆膜、抛光全流程设定清晰可复制的量化参数,普通工人经短期培训即可上手,降低对高级工匠经验的依赖,适合工厂规模化量产。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com