
一种直驱式双摆角铣头温度场建模和热变形预测方法
本发明属于数控机床热特性分析,具体涉及一种直驱式双摆角铣头温度场建模和热变形预测方法。
背景技术:
1、直驱式双摆角铣头是五轴联动数控机床的核心功能部件,其a轴/c轴转台的定位精度直接决定了航空发动机叶轮、叶片等高精度复杂曲面零件的加工质量。在实际加工过程中,铣头内部的电主轴绕组、轴承及力矩电机等热源会产生大量热量,导致各部件温度显著升高。不均匀的温度场会引起金属部件产生非均匀热膨胀,进而使a轴/c轴输出端(即刀尖点,机床刀具尖点所要到达的点,tool center point,以下简称tcp)产生微米至数十微米量级的热漂移误差,占机床总加工误差的40%-70%。因此,精确预测并补偿该热变形是提升数控机床加工精度的关键技术难题。
2、为求解上述问题,现有技术主要采用热网络法或有限元法(fem,finite elementmethod)对电主轴或铣头进行温度场分析。例如,通过建立包含热源、热阻和热容的一维或准三维热网络模型,求解关键节点温度,并结合材料线膨胀系数和梁/壳理论计算部件热变形。然而,通过分析与试验,现有研究仍存在以下显著不足:(1)建模系统性不足:多数模型仅针对电主轴或单个旋转轴(如c轴),缺乏对双摆角铣头中a轴和c轴相互耦合的热变形传递关系的系统分析,难以准确预测刀尖点的三维综合热误差。(2)变形协调机制缺失:现有热变形计算常将轴与外壳视为完全独立或完全固定的部件,忽略了两者通过轴承、螺栓等弹性连接结构产生的“变形协调”物理约束。这种简化导致计算出的刀尖点热位移(特别是轴向位移)与实际测量值存在显著偏差。(3)支撑部件特性简化:对轴承等关键支撑部件的处理过于简化,通常假设其刚度恒定或仅为预紧力的函数,未能准确反映轴承在受热(导致部件膨胀、配合关系改变)和受载(导致接触变形)共同作用下的非线性热-力耦合效应,从而影响了整个轴系热变形计算的精度。
技术实现思路
1、针对现有技术的不足,本技术提出一种直驱式双摆角铣头温度场建模和热变形预测方法,通过构建精细化热网络模型求解关键节点温度,并在此基础上,将热变形计算分块地划分为c轴输出端变形、a轴输出端变形及电主轴输出端变形三个部分,最终通过坐标变换与线性叠加得到刀尖点tcp的综合热变形。在c轴与a轴的热变形计算中,本发明综合考虑约束条件,建立了“轴-外壳热变形协调”分析模型,综合考虑了轴与外壳的自由热伸长差异、连接部件的弹性约束力、轴承的热-力耦合非线性刚度以及热弯曲效应,显著提高了刀尖点热误差预测的准确性和物理真实性。
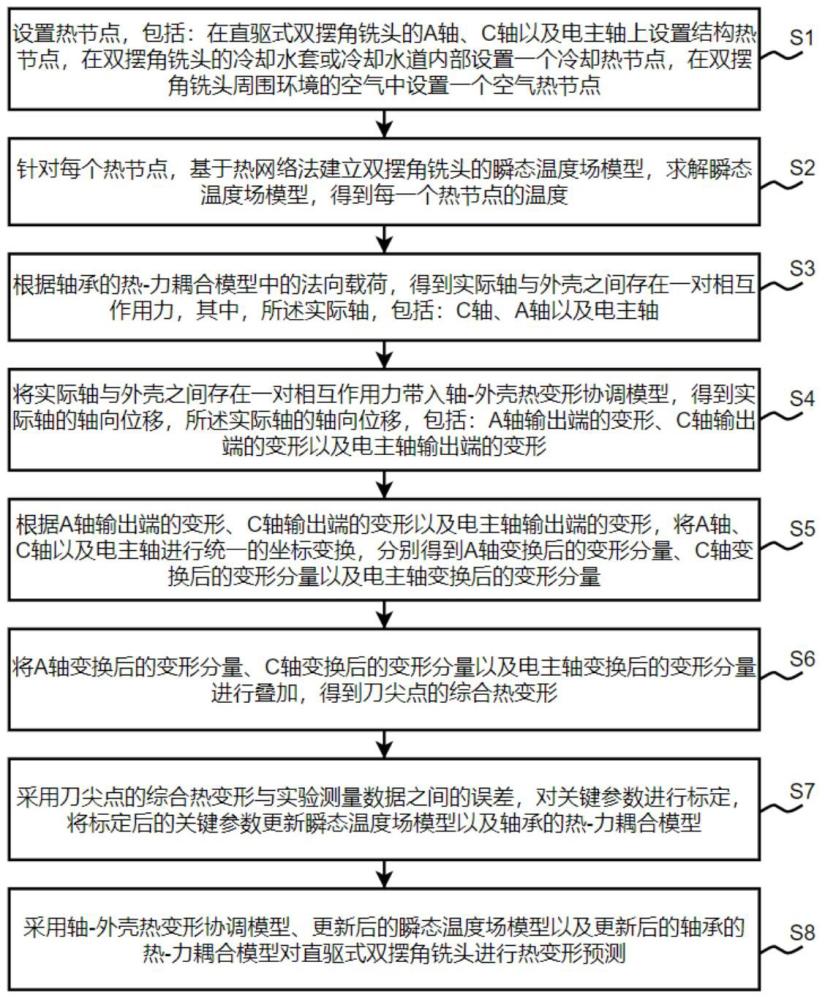
2、本发明提供一种直驱式双摆角铣头温度场建模和热变形预测方法,包括:
3、步骤s1:设置热节点,包括:在直驱式双摆角铣头的a轴、c轴以及电主轴上设置结构热节点,在双摆角铣头的冷却水套或冷却水道内部设置一个冷却热节点,在双摆角铣头周围环境的空气中设置一个空气热节点;
4、步骤s2:针对每个热节点,基于热网络法建立双摆角铣头的瞬态温度场模型,求解瞬态温度场模型,得到每一个热节点的温度;
5、步骤s3:根据轴承的热-力耦合模型中的法向载荷,得到实际轴与外壳之间存在一对相互作用力,其中,所述实际轴,包括:c轴、a轴以及电主轴;
6、步骤s4:将实际轴与外壳之间存在一对相互作用力带入轴-外壳热变形协调模型,得到实际轴的轴向位移,所述实际轴的轴向位移,包括:a轴输出端的变形、c轴输出端的变形以及电主轴输出端的变形;
7、步骤s5:根据a轴输出端的变形、c轴输出端的变形以及电主轴输出端的变形,将a轴、c轴以及电主轴进行统一的坐标变换,分别得到a轴变换后的变形分量、c轴变换后的变形分量以及电主轴变换后的变形分量;
8、步骤s6:将a轴变换后的变形分量、c轴变换后的变形分量以及电主轴变换后的变形分量进行叠加,得到刀尖点的综合热变形;
9、步骤s7:采用刀尖点的综合热变形与实验测量数据之间的误差,对关键参数进行标定,将标定后的关键参数更新瞬态温度场模型以及轴承的热-力耦合模型;
10、步骤s8:采用轴-外壳热变形协调模型、更新后的瞬态温度场模型以及更新后的轴承的热-力耦合模型对直驱式双摆角铣头进行热变形预测。
11、所述在直驱式双摆角铣头的a轴、c轴以及电主轴上设置热结构节点,包括:
12、每一个热节点均包括如下物理参数:质量、比热容、密度、体积及初始温度。
13、结构热节点的设置规则,包括:a轴、c轴以及电主轴上发热部件至少设置一个结构热节点;当a轴、c轴以及电主轴上的任意两个相邻部件温度差小于预设定阈值时,两个相邻部件采用同一个结构热节点;c轴主轴体以及电主轴按照轴向划分多个结构热节点。
14、所述双摆角铣头的瞬态温度场模型,表达式如下:
15、;
16、其中,为所有热节点的总数量,为第i个热节点的温度,为第j个热节点的温度,为第i个热节点与第j个热节点之间的热阻,为第i个热节点的内热源生热率,为第i个热节点的热容,为第i个热节点的质量。
17、所述针对每个热节点,基于热网络法建立双摆角铣头的瞬态温度场模型,求解瞬态温度场模型,得到每一个热节点的温度,包括:
18、根据两个相邻热节点之间的热阻,建立热阻矩阵;
19、根据热阻矩阵,建立双摆角铣头的瞬态温度场模型;
20、对双摆角铣头的瞬态温度场模型进行数值求解,得到每一个热节点在每个时间步的温度。
21、所述轴-外壳热变形协调模型,表达式如下:
22、;
23、;
24、;
25、;
26、;
27、其中,为实际轴的轴向位移,所述实际轴包括:c轴、a轴以及电主轴,为外壳的轴向位移,为轴向位移差,为实际轴的单向拉伸刚度,为外壳的单向拉伸刚度,为实际轴与外壳之间存在一对相互作用力,为实际轴的自由热伸长,为外壳的自由热伸长,为实际轴材料的热扩散系数,为外壳材料的热扩散系数,为实际轴有效轴向长度,为外壳的有效轴向长度,为实际轴沿轴向的平均温升,根据实际轴上所有热节点的温度得到,为外壳沿轴向的平均温升,根据外壳上所有热节点的温度得到。
28、所述轴承的热-力耦合模型,表达式如下:
29、;
30、其中,为在载荷-变形指数为n的情况下第颗滚珠的法向弹性接触变形量,为第颗滚珠承受的法向载荷,为广义接触刚度系数,
n为载荷-变形指数。
31、所述将a轴变换后的变形分量、c轴变换后的变形分量以及电主轴变换后的变形分量进行叠加,得到刀尖点的综合热变形,表达式如下
32、;
33、其中,为刀尖点的综合热变形,为a轴变换后的变形分量,为c轴变换后的变形分量,为电主轴变换后的变形分量,为电主轴局部坐标系到a轴局部坐标系的齐次变换矩阵,为a轴局部坐标系到c轴局部坐标系的齐次变换矩阵,为c轴局部坐标系到工件坐标系的齐次变换矩阵。
34、所述采用刀尖点的综合热变形与实验测量数据之间的误差,对关键参数进行标定,将标定后的关键参数更新瞬态温度场模型以及轴承的热-力耦合模型,包括
35、计算刀尖点的综合热变形与实验测量数据之间的误差;
36、若误差小于或等于预设定误差阈值,则采用瞬态温度场模型直接作为更新后的瞬态温度场模型,采用轴承的热-力耦合模型直接作为更新后的轴承的热-力耦合模型;
37、若误差大于预设定误差阈值,则执行参数标定流程,包括:通过灵敏度分析方法,识别对热变形预测结果影响最大的关键参数,包括:轴承内滚珠和滚道的接触热阻,关键接触面的对流换热系数h,轴承外圈与座孔的初始装配间隙,润滑油热物性参数包括滚珠温度下的动力粘度、润滑脂密度
ρ;以所述误差最小为目标函数,采用优化算法对所述关键参数进行反向标定;将标定后的参数更新至瞬态温度场模型的热阻矩阵和轴承的热-力耦合模型中;采用更新后的瞬态温度场模型以及更新后的轴承的热-力耦合模型,重复步骤s1至步骤s8,并再次迭代,直至所述误差小于或等于预设定误差阈值。
38、有益效果:
39、本技术提出一种直驱式双摆角铣头温度场建模和热变形预测方法,有益效果如下:
40、(1)系统性与模块化:将复杂热变形问题分解为c轴、a轴和电主轴三个独立模块,物理意义清晰,便于程序实现与维护。坐标变换法确保了多轴联动下刀尖点综合误差的准确叠加。
41、(2)物理真实性与精度:在热变形分析中引入“轴-外壳热变形协调”模型,通过求解约束力而非独立计算,精确刻画了热变形传递的物理本质。轴承热-力耦合迭代模型进一步提升了计算精度。
42、(3)通用性与可扩展性:本发明提出的建模框架不依赖于特定铣头结构,只需调整几何、材料和热边界参数,即可快速应用于其他类型的旋转轴或摇篮式转台,为数控机床全生命周期热误差补偿控制提供了核心算法支撑。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com