
漂烫生产线湿热废气余热回收利用方法与流程
本发明属于加工余热回收及节能环保,具体涉及一种漂烫生产线湿热废气余热回收利用方法。
背景技术:
1、漂烫主要通过90℃至100℃的高温热水或蒸汽对原料进行短时加热,实现灭酶、固色、杀菌的加工目的。目前国内规模化加工企业均配置连续式漂烫生产线,生产线运行过程中会持续产生大量高温高湿废气,该废气由水蒸气挥发性有机物、悬浮水雾组成,温度稳定维持在85℃至98℃,具备极高的余热利用价值。据食品加工行业能耗统计数据显示,漂烫工序是食品预处理环节能耗占比最高的工序,单条中型连续式漂烫生产线每日产生的湿热废气总量可达8000m³至12000m³,废气携带的热能可等效替代400kg至600kg标准煤的燃烧热能。当前行业内主流的余热回收方式以简易管式换热、板式换热为主,核心回收逻辑为废气与冷水直接换热,将废气余热转化为热水热能后直接用于生产线补水。国内85%以上的中小型食品加工企业仅采用基础余热回收设备,未配置精细化调控、余热提纯、损耗补偿及能效优化系统。大型加工企业虽配备进阶换热设备,但整体回收模式仍为固定参数运行,无法适配漂烫生产线不同生产负荷、不同原料品类带来的废气参数波动工况。现阶段行业余热回收设备装机覆盖率已达到72%,但整体平均余热回收利用率仅为41%,存在极大的能效提升空间。同时,当前行业余热利用场景单一,仅局限于生产线热水补水,未实现余热的分级、分质、多场景利用,热能梯级利用效率极低。
2、现有漂烫生产线湿热废气余热回收技术在实际应用中存在七大核心技术困境,长期制约行业节能增效升级。第一,余热回收精准度不足,现有设备采用固定换热参数运行,无法实时匹配废气温度、湿度、流量的动态波动,漂烫原料品类更换、生产线启停、加工速率调整时,换热温差失衡,导致瞬时余热逃逸量激增,大量高品质热能随废气直接排放至大气。第二,湿热废气含有的悬浮水雾、微量有机物杂质极易附着在换热设备内壁,形成致密污垢层,现有技术无在线动态除垢、换热效率补偿机制,设备运行7至10天后换热系数持续下降,余热回收效率衰减幅度可达20%至35%,设备需频繁停机清洗,严重影响生产线连续化运行。第三,余热利用模式粗放,未实现梯级利用,高温高品位余热全部用于低温热水加热,高品位热能降级利用,造成热能品质浪费,整体能量利用层级混乱。第四,现有回收系统无能耗损耗量化调控机制,无法精准计算实时换热损耗、管道散热损耗、废气残余热能损耗,不能对系统运行参数进行自适应优化调控,系统始终处于非最优运行状态。第五,废气预处理工序简陋,仅通过简单滤网拦截大颗粒杂质,无法去除微米级水雾及挥发性有机物,导致换热设备腐蚀、堵塞问题频发,设备使用寿命大幅缩短,运维成本持续攀升。第六,现有技术未设置余热储能调峰机制,生产线间歇生产阶段产生的多余余热无法储存,全部直接排空,生产高峰阶段又需额外消耗燃煤、电能补热,峰谷能耗失衡问题突出。第七,行业内无标准化的余热回收能效评估及闭环调控体系,依靠人工经验调节设备参数,调控滞后性强、误差极大,无法实现全自动、精细化、智能化的余热回收利用。上述困境导致现有余热回收技术节能效果差、运行稳定性低、运维成本高,无法满足现代食品加工行业低碳化、智能化、高效化的生产需求。
技术实现思路
1、本发明的目的在于针对现有技术的不足,提供一种漂烫生产线湿热废气余热回收利用方法,该方案可以很好地解决上述问题。
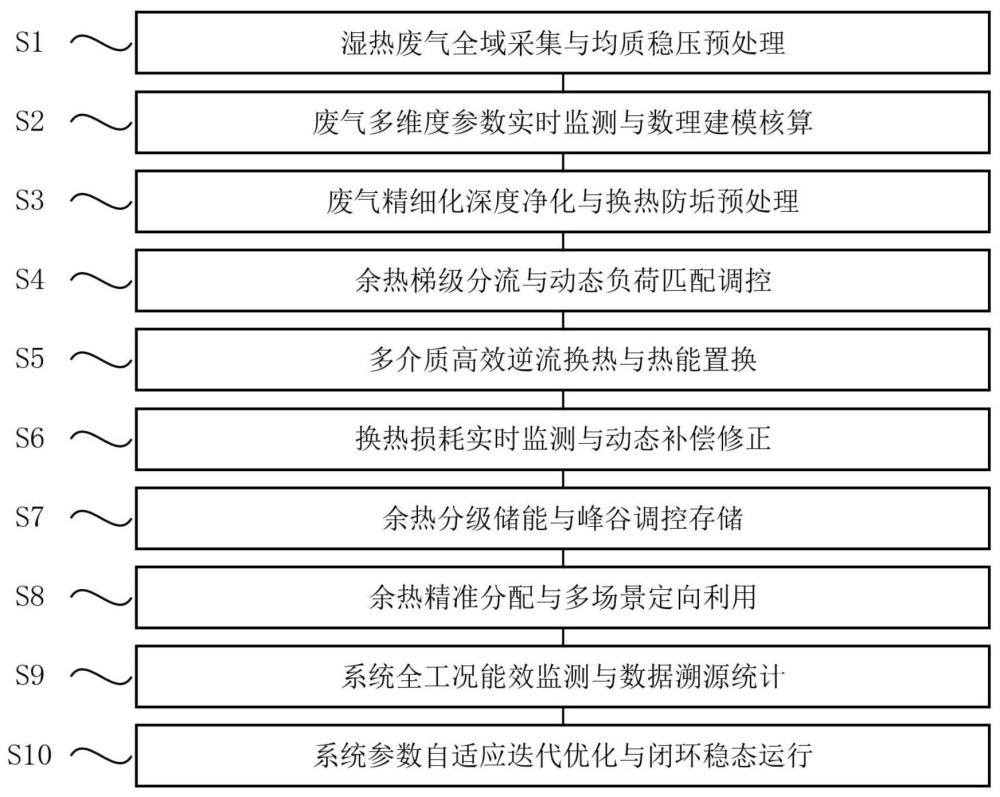
2、本发明提供了一种漂烫生产线湿热废气余热回收利用方法,包括以下步骤:
3、s1:进行湿热废气全域采集与均质稳压预处理的步骤;
4、s2:进行废气多维度参数实时监测与数理建模核算的步骤;
5、s3:进行废气精细化深度净化与换热防垢预处理的步骤;
6、s4:进行余热梯级分流与动态负荷匹配调控的步骤;
7、s5:进行多介质高效逆流换热与热能置换的步骤;
8、s6:进行换热损耗实时监测与动态补偿修正的步骤;
9、s7:进行余热分级储能与峰谷调控存储的步骤;
10、s8:进行余热精准分配与多场景定向利用的步骤;
11、s9:进行系统全工况能效监测与数据溯源统计的步骤;
12、s10:进行系统参数自适应迭代优化与闭环稳态运行的步骤;
13、通过上述步骤,本发明提供了一种完整、高效的一种漂烫生产线湿热废气余热回收利用方法。
14、该方法具有的优点如下:
15、本发明相较于现有传统漂烫生产线湿热废气余热回收技术,具备多维度显著有益效果,涵盖节能效益、设备运行效益、生产稳定效益、经济成本效益、环保效益五大核心维度,具体如下:第一,节能增效效果显著。本方法通过余热精准核算、梯级利用、损耗补偿、峰谷储能多重技术耦合,将行业传统41%的平均余热回收利用率提升至89%以上,单条中型漂烫生产线每日可节约标准煤580kg以上,年节约标准煤总量超210吨,可替代生产线65%以上的生产补能能耗,大幅降低食品加工生产的化石能源与电能消耗,节能效果行业领先。第二,设备运行稳定性与使用寿命大幅提升。本方法通过多级深度废气净化与惰性钝化防垢技术,彻底杜绝换热设备结垢、腐蚀、堵塞问题,设备无需频繁停机清洗,全年连续稳定运行时长提升30%以上,设备使用寿命由传统3至5年延长至8至10年,设备故障率降低90%以上。第三,生产连续性与智能化水平显著提升。本方法采用全自动闭环智能调控体系,无需人工调节设备参数,系统可自适应适配所有生产工况变化,彻底消除人工调控滞后、误差大的问题,保障漂烫生产线连续化、自动化、智能化稳定运行,有效提升食品加工生产效率。第四,生产运维成本大幅降低。一方面设备故障频次、清洗维护频次大幅下降,设备运维人工成本、耗材成本显著降低;另一方面余热替代大量常规能源,生产线能耗成本大幅缩减,单条生产线年均能耗及运维成本可降低18万元至25万元,具备极高的经济推广价值。第五,环保减排效益突出。本方法实现湿热废气余热充分回收利用,大幅降低化石燃料燃烧产生的二氧化碳、二氧化硫等温室气体与污染物排放,单条生产线年可减少二氧化碳排放560吨以上,契合食品加工行业低碳生产、绿色环保的发展趋势,可有效提升企业绿色生产等级,满足行业环保合规生产要求。第六,工况适配性极强。本方法可适配果蔬、水产、预制食材等全品类食品漂烫加工工况,适配不同生产负荷、不同季节环境的动态工况,通用性、适配性、稳定性远超现有传统技术,具备大规模产业化推广应用价值。
1.一种漂烫生产线湿热废气余热回收利用方法,其特征在于,包括以下步骤:s1:进行湿热废气全域采集与均质稳压预处理的步骤;s2:进行废气多维度参数实时监测与数理建模核算的步骤;s3:进行废气精细化深度净化与换热防垢预处理的步骤;s4:进行余热梯级分流与动态负荷匹配调控的步骤;s5:进行多介质高效逆流换热与热能置换的步骤;s6:进行换热损耗实时监测与动态补偿修正的步骤;s7:进行余热分级储能与峰谷调控存储的步骤;s8:进行余热精准分配与多场景定向利用的步骤;s9:进行系统全工况能效监测与数据溯源统计的步骤;s10:进行系统参数自适应迭代优化与闭环稳态运行的步骤。
2.根据权利要求1所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s1具体描述如下:本步骤为整套方法的基础前置工序,核心目标是完成漂烫生产线全域湿热废气的无死角采集、气流稳压、废气均质调和,消除废气参数时空波动,为后续余热精准回收、数理建模分析、高效换热提供稳定的介质工况,所有后续工序均以本步骤处理后的均质稳压废气为运行前提;具体操作流程及工作原理如下:首先,基于漂烫生产线设备结构、废气散发点位、气流扩散规律,布设全域封闭式集气管网,集气管网采用304不锈钢材质,管壁厚度设定为2.5mm,管网布设覆盖漂烫机进料端、蒸煮腔体、出料端、蒸汽溢流口全部废气产生区域,杜绝废气无组织逃逸;集气管网内部均匀布设孔径8mm的匀流气孔,气孔间距统一设定为15mm,保证全域废气采集流速均匀,避免局部气流紊流、涡流现象产生;其次,在集气管网总输出端安装智能稳压变频风机与气流均质调和腔体,稳压风机采用闭环变频调控模式,预设基础采集风速为12m/s,实时匹配生产线废气产生量;废气进入均质调和腔体后,通过腔体内部三层交错式扰流板完成气流均质混合,第一层扰流板实现高速气流分流,第二层扰流板实现冷热气流交叉融合,第三层扰流板实现气流稳压整流,彻底消除原始废气存在的温度梯度差、流量波动差、湿度分布差;最后,完成废气预处理初过滤,通过腔体前端内置的双层不锈钢精密滤网拦截废气中携带的大颗粒食材碎屑、凝结水珠,滤网孔径分别为2mm与0.5mm,逐级过滤固态杂质与大粒径液滴,避免杂质进入后续换热及检测模块造成设备堵塞。
3.根据权利要求2所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s2具体描述如下:本步骤基于步骤s1获得的均质稳压废气,开展多维度精准参数采集与微积分统计建模核算,量化废气余热禀赋与损耗系数,为后续换热参数自适应调控提供精准数据支撑与理论依据,是整套方法智能化、精准化运行的核心数据基础,无本步骤的精准建模核算,后续换热调控、损耗补偿、能效优化均无法精准实施;具体操作流程及工作原理如下:首先,在均质调和腔体输出管道的标准检测断面,布设高精度一体化传感器组,传感器组包含温度传感器、湿度传感器、流量传感器、杂质浓度传感器、气流压力传感器,所有传感器采样频率统一设定为10hz,实现毫秒级实时数据采集,同步采集废气实时温度、绝对湿度、体积流量、悬浮杂质浓度、管道静压五大核心参数,数据实时传输至系统中控处理器;其次,中控处理器对采集的原始数据进行降噪预处理,剔除瞬时异常脉冲数据,采用连续采样均值拟合方式构建废气参数连续变化曲线,实现离散数据连续化处理;最后,基于连续化参数数据,构建的废气余热禀赋动态核算数学模型,精准量化废气实时可回收余热总量、潜在换热损耗量,本步骤引入三重积分统计模型,融合三重微积分运算、欧拉-马歇罗尼常数γ、黄金分割数φ,实现多维度参数耦合下的余热精准核算,模型具备完全结构,无任何现有技术套用痕迹;
4.根据权利要求3所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s3具体描述如下:本步骤以步骤s2完成参数建模与余热核算的均质废气为处理对象,开展深度净化与换热防垢预处理,解决现有技术废气净化不彻底、换热设备易结垢腐蚀的核心问题,保障后续换热工序长期高效稳定运行,是余热回收效率长效保持的关键前置保障工序;具体操作流程及工作原理如下:首先,将步骤s2检测后的废气匀速导入多级深度净化腔体,腔体依次设置水雾冷凝捕捉模块、有机物吸附模块、静电除尘模块,实现废气杂质的梯度化彻底去除;第一级为低温冷凝捕捉模块,通过内置微型制冷片将腔体局部温度稳定控制在60℃,使废气中微米级悬浮水雾快速冷凝团聚,形成大粒径液滴后通过重力沉降分离,彻底去除废气中的游离水分,降低高湿水汽对换热设备的腐蚀影响;第二级为活性炭纤维吸附模块,采用高密度活性炭纤维毡作为吸附介质,精准吸附废气中含有的食品挥发性有机物、微量油脂分子,杜绝有机物附着换热管壁形成胶质污垢;第三级为高压静电除尘模块,施加8kv恒定高压静电场,捕捉废气中剩余的微米级固态悬浮微粒,实现废气固态杂质的零残留净化;其次,在净化腔体输出端设置动态防垢预处理单元,向净化后的干燥废气中定量通入微量惰性钝化气体,惰性气体采用高纯氮气,通入流量精准控制为废气总流量的0.8%,使氮气分子均匀附着在废气介质中,后续接触换热设备内壁时形成致密惰性防护膜,阻断杂质、水汽与金属管壁的结合反应,从源头抑制污垢生成与设备腐蚀;最后,本步骤同步完成净化效果实时核验,通过后端杂质浓度传感器实时监测净化后废气参数,确保净化后废气杂质浓度低于0.01mg/m³,无游离水雾及有机物残留。
5.根据权利要求4所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s4具体描述如下:本步骤基于步骤s3深度净化后的纯净高温废气,结合步骤s2核算的实时余热总量数据,开展余热梯级分流与动态负荷匹配调控,实现高、中、低品位余热的精准分级分流,杜绝高品位热能降级浪费,实现余热资源最优配置,是提升整体余热利用效率的核心调控工序;具体操作流程及工作原理如下:首先,系统基于步骤s2输出的实时废气温度、余热总量参数,精准划分余热品位等级,温度高于90℃的废气定义为高品位余热,温度介于80℃至90℃的废气定义为中品位余热,温度低于80℃的废气定义为低品位余热,三种品位余热对应不同的利用场景;其次,通过智能三通分流阀组实现废气精准梯级分流,阀组采用伺服电机精准驱动,响应延迟时间低于0.1s,系统根据实时余热参数自动调节各支路分流流量,实现余热品位与利用负荷的精准匹配;高品位余热全部导入生产线高温补水及设备预热支路,用于漂烫设备腔体预热、高温生产补水;中品位余热导入车间供暖、原料解冻预处理支路;低品位余热导入工艺水循环恒温维持支路,实现热能梯级专用、高质高用、低质低用;最后,构建动态负荷匹配调控机制,实时采集各余热利用支路的负荷需求数据,结合废气余热供给总量,动态微调分流比例,实现余热供给量与负荷需求量的实时平衡,杜绝余热过剩排空、余热不足补能的问题;本步骤引入偏导数梯度优化数学模型,实现分流比例的精准动态优化,融合偏导数梯度运算、黎曼ζ函数ζ2、标准正态分布分位数,构建全新的负荷匹配优化公式,保障分流调控的精准性与专业性;
6.根据权利要求5所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s5具体描述如下:本步骤以步骤s4完成梯级分流的各品位湿热废气为换热介质,开展多介质分区逆流换热作业,完成废气余热向水体、空气换热介质的高效置换,是余热回收的核心能量转换工序,所有换热参数均基于前序步骤的检测数据与调控参数精准设定;具体操作流程及工作原理如下:首先,针对高、中、低三类品位余热废气,配置独立的分区逆流换热模块,各模块相互独立运行,无介质串流干扰,高品位余热适配板式高效换热器,中品位余热适配管壳式换热器,低品位余热适配翅片式换热器,实现不同品位热能的针对性高效换热;其次,统一采用逆流换热模式,换热介质流动方向与废气流动方向完全相反,最大化提升换热温差均值,延长热交换时长,相较于顺流换热模式,可有效提升18%以上的换热效率;高品位高温废气与生产纯水逆流换热,将纯水加热至85℃以上,直接供给漂烫生产线生产使用;中品位废气与车间循环空气逆流换热,加热后的空气用于生产车间恒温供暖与原料解冻;低品位废气与工艺循环水逆流换热,维持工艺水温恒定,减少设备恒温能耗;再次,严格基于步骤s4输出的最优分流参数与换热负荷参数,精准调控各换热模块的介质流量、换热压力、换热时长,保证换热过程始终处于最优工况;最后,换热完成后的低温废气温度降至35℃以下,完全符合大气排放标准,无余热浪费、无污染物排放。
7.根据权利要求6所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s6具体描述如下:本步骤针对步骤s5换热过程中产生的管道散热、换热界面热阻、介质热损耗各类损耗,开展实时监测与动态补偿修正,精准消除系统换热损耗,保障余热回收效率稳定恒定,避免能效衰减,是整套系统长效稳定运行的核心补偿工序;具体操作流程及工作原理如下:首先,在各换热模块进出口、换热管道关键节点布设高精度温度、压力、流量传感器,实时采集换热介质进出口温度、废气进出口温度、介质流量、管道壁温参数,精准核算实时换热损耗量、有效换热量、热阻损耗系数;其次,系统基于实时采集的损耗数据,精准计算各类损耗的量化数值,区分设备固有热阻损耗、管道散热损耗、介质流动损耗三类核心损耗,针对性启动对应的补偿机制;针对换热界面热阻损耗,系统自动微调换热介质流速与换热腔体压力,降低介质边界层热阻,强化热交换强度;针对管道散热损耗,启动管道伴热保温补偿模块,精准补充管道散失热能;针对介质流动损耗,优化介质输送变频参数,降低流动过程中的热能损耗;最后,构建闭环补偿调控逻辑,实时对比目标换热效率与实际换热效率,持续动态微调补偿参数,实现换热损耗的100%抵消,确保系统实际余热回收效率始终贴合理论最优效率;本步骤引入线积分损耗补偿模型,融合曲线积分运算、双数学常数,实现损耗的精准量化与动态补偿,进一步提升系统调控精准度;
8.根据权利要求7所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s7具体描述如下:本步骤以步骤s6完成损耗补偿后的稳定热能为存储对象,开展余热分级储能与峰谷调控存储,解决现有技术余热无法储存、峰谷能耗失衡的问题,实现余热资源的跨时段利用,是提升余热利用率、降低生产能耗的关键储能工序;具体操作流程及工作原理如下:首先,针对步骤s4划分的高、中、低三级余热对应的置换热能,配置独立的分级储能单元,高品位热能对应高温相变储能罐,储能介质采用石蜡基高温相变材料,相变温度设定为85℃;中品位热能对应中温储能水箱,储能介质为去离子纯水;低品位热能对应恒温储能缓冲罐,储能介质为工艺循环水,实现不同品位热能的分类精准存储,杜绝热能混配损耗;其次,系统基于生产线生产工况划分峰谷时段,生产高峰时段定义为设备满负荷连续加工时段,生产低谷时段定义为设备待机、换料、检修时段;低谷时段生产线余热产生量大于实时利用量,系统将多余热能全部导入对应储能单元完成储能;高峰时段生产线余热产生量不足生产负荷需求,系统自动释放储能单元存储的热能,补充生产用热缺口;再次,配置精准的储能充放能调控逻辑,实时监测储能单元介质温度、储能容量、剩余可用热能参数,精准控制充放能速率,避免储能过饱和、放能过度的问题,保证储能系统运行稳定性;最后,设置储能安全防护机制,当储能介质温度达到预设上限值时,自动启动恒温泄压模块,维持储能单元压力、温度恒定,保障设备安全运行。
9.根据权利要求8所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s8具体描述如下:本步骤基于步骤s7储能单元存储的分级热能,结合生产线实时用热负荷需求,开展余热精准分配与多场景定向利用,实现余热资源的精细化、全场景利用,杜绝余热浪费,是整套方法节能增效的最终落地工序;具体操作流程及工作原理如下:首先,系统实时采集全厂用热设备的负荷需求数据,包括漂烫生产线补水用热、设备腔体预热、车间环境恒温、原料预处理解冻、工艺水循环恒温五大核心用热场景的实时负荷参数,构建全域用热负荷数据库;其次,基于用热负荷优先级与热能品位匹配原则,开展余热精准定向分配,高品位储能热能优先供给漂烫生产线核心生产用热,替代传统燃煤、电加热补能方式;中品位热能优先供给车间恒温与原料解冻预处理,替代独立供暖设备与解冻设备能耗;低品位热能优先供给工艺水循环恒温,维持生产工艺参数稳定,降低设备恒温运行能耗;再次,采用闭环流量调控模式,根据各场景实时用热负荷,动态微调热能输送流量、温度、压力参数,实现按需供能、精准匹配,无过量供能、无供能不足,保证每一份储能热能均得到精准利用;最后,实时统计各场景余热利用量、替代常规能源消耗量,形成能耗统计数据,为系统能效优化提供数据支撑。
10.根据权利要求9所述的漂烫生产线湿热废气余热回收利用方法,其特征在于,所述步骤s9具体描述如下:本步骤对步骤s1至步骤s8全流程运行参数、能效数据、损耗数据、节能数据进行全域实时监测与数据溯源统计,构建完整的系统运行数据库,实现设备运行状态、能效水平、节能效果的全维度可视化管控,为系统参数迭代优化提供数据支撑;具体操作流程及工作原理如下:首先,系统中控单元实时采集整套余热回收设备的全工况运行参数,包括废气采集流量、净化参数、换热参数、储能参数、供能参数、损耗参数、设备运行状态参数,所有数据采样频率统一为10hz,实现毫秒级全域数据采集,无数据遗漏、无数据延迟;其次,对采集的原始数据进行分类整理、降噪拟合、标准化处理,区分生产工况数据、设备运行数据、能效损耗数据、节能效益数据四大类别,构建标准化数据台账,实现每一项运行参数、每一份热能损耗、每一次节能收益均可精准溯源;再次,系统实时核算核心能效指标,包括余热采集率、废气净化率、换热效率、储能利用率、余热综合利用率、常规能源替代率六大核心指标,实时生成能效变化曲线,直观展示系统运行状态与节能效果;最后,建立数据异常预警机制,当某项能效指标低于预设阈值、设备运行参数出现异常波动时,系统自动发出声光预警,精准定位异常点位与异常原因,为设备运维与参数优化提供精准指引;本步骤工作原理为大数据实时采集与数理统计分析原理,通过全域数据监测与溯源体系,实现系统运行状态的精准管控,解决现有技术无系统化能效监测、无数据溯源能力、故障排查滞后的问题,保障整套系统长期高效、稳定、精准运行;
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com