
一种风电设备生产制造全流程数字化集成管理方法与流程
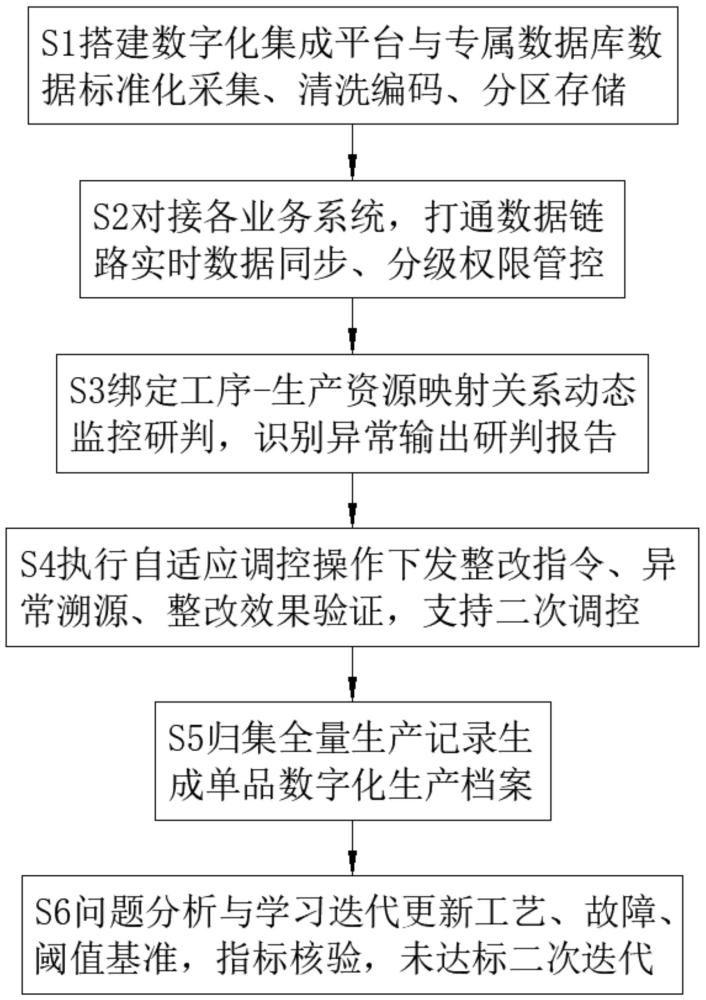
本发明涉及风电装备智能制造,尤其涉及一种风电设备生产制造全流程数字化集成管理方法。
背景技术:
1、随着风电产业快速发展,风电设备零部件种类繁多、工艺链条长,涵盖原料处理、加工装配、质检、仓储交付多个环节,现阶段多数风电制造企业各业务系统相互独立,mes、qms、wms等系统数据割裂,数据标准不统一,数据采集频次混乱,难以实现全流程信息贯通。
2、生产过程异常多依靠人工巡检识别,问题发现滞后,异常溯源难度大,无法快速定位是设备、物料、工艺还是人员带来的生产缺陷,单品生产过程资料分散存放,缺少统一的数字化档案,不利于质量追溯。
3、同时生产问题处置多为人工被动整改,缺少自适应调控手段,且历史生产故障、工艺偏差经验难以沉淀复用,工艺基准无法自动迭代更新,造成产品合格率提升受限,设备故障、物料损耗居高不下,制约风电装备生产提质增效。
技术实现思路
1、本发明的目的是为了解决现有技术中存在的缺点,而提出的一种风电设备生产制造全流程数字化集成管理方法。
2、为了实现上述目的,本发明采用了如下技术方案:
3、一种风电设备生产制造全流程数字化集成管理方法,包括以下步骤:
4、s1、搭建云端架构的数字化集成平台,配套部署专属数据库,划分五大独立数据存储单元,分别为原材料数据单元、加工生产数据单元、质量检测数据单元、仓储物流数据单元、交付售后数据单元,实现不同业务维度数据分区存储管理;
5、通过传感采集设备、生产终端、检测设备、工业摄像头等多源设备协同完成现场数据采集,差异化配置采集频率:加工环节每秒采集1次,质量检测环节按每检测批次采集1次,仓储物流环节每小时采集1次;
6、对原始数据执行清洗处理,剔除重复数据、缺失超标数据、格式异常数据,将有效数据基于零部件型号编码、生产工序编码、设备身份编码、人员工号编码、物料批次编码完成全局唯一编码归档,平台与专属数据库之间基于tcp/ip协议完成数据传输;
7、其中:原材料数据单元存储原材料型号、材质参数、供应商资质、入库检测数据;
8、加工生产数据单元存储机床运行参数、加工工时、零部件尺寸参数;
9、质量检测数据单元存储各工序检测结果、缺陷数据、检测设备校准数据;
10、仓储物流数据单元存储物料库存数量、物料存放位置、物流运输轨迹数据;
11、交付售后数据单元存储设备交付参数、出厂验收数据。
12、s2、数字化集成平台配置系统对接模块、数据同步模块和权限管控模块,通过系统对接模块对接生产执行系统、质量管控系统、仓储管理系统、设备运维系统四大核心业务系统,保持端口常态化连通;
13、数据同步模块采用实时同步传输机制,各业务系统新增、更新的数据同步上传至专属数据库,数据同步延迟不超过2秒;
14、权限管控模块划分管理员、生产操作、质检、运维四类权限,不同权限匹配对应的数据查看、调取、修改范围,规避非授权篡改与数据泄漏风险;
15、管理员权限负责平台参数配置、数据维护、权限分配;
16、生产操作权限负责接收生产指令、上传生产数据、执行现场整改;
17、质检权限负责录入检测结果、缺陷确认、整改验收;运维权限负责查看设备状态、记录故障处置信息;
18、平台按固定周期执行全模块数据同步,同步内容包含新增生产数据、更新工艺参数、整改记录、库存变动数据,保障各业务模块数据一致性,消除数据滞后偏差。
19、s3、绑定工序与生产资源映射关系,按照原料预处理工序、零部件加工工序、部件装配工序、整机调试工序、成品质检工序、打包交付工序拆解风电整机完整生产流程,将每道工序与生产资源建立一一映射台账,生产资源包含生产设备、操作人员、批次物料,台账记录工序对应的设备编号、操作人员、物料批次信息;
20、依托平台内置智能监控研判模块开展动态监控,该模块内置工艺标准数据库、故障规则数据库、偏差阈值数据库;
21、工艺标准数据库预存风电主轴、叶片、齿轮箱及整机装配全套标准工艺参数;
22、故障规则数据库存储各类生产设备故障特征、诱因、影响范围;偏差阈值数据库存储各工序参数允许偏差区间;
23、将实时采集生产数据与三大数据库基准比对,实现多维度研判:参数超出允许偏差区间判定生产偏差,设备运行参数偏离标准特征判定设备故障,工序完成率达不到计划节点判定进度异常,物料库存低于预警阈值判定物料短缺,输出包含异常类型、异常位置、异常等级的标准化研判报告;
24、同时支持进度监控统计工序生产完成率、工艺参数校核比对实时加工参数,依托单品唯一编码调取全流程工序、资源、检测数据,完成异常节点溯源,定位问题来自工序、设备、物料或人员;
25、工序综合异常风险指数计算公式如下:
26、;
27、其中,为第i道工序的综合异常风险指数,数值越大代表工序发生生产问题的风险越高,根据阈值划分:
28、时为低风险;
29、时为中风险;
30、时为高风险,对应研判报告的异常等级;
31、、、、为各风险项权重系数,;
32、为工艺参数偏差权重;为设备故障权重;
33、为生产进度滞后权重;为物料短缺风险权重;
34、为第i道工序实时工艺参数与标准工艺参数的偏差值,;
35、为工序i实时采集工艺参数;
36、为工序i标准工艺基准参数;
37、为偏差阈值数据库中工序i允许最大绝对偏差;
38、为设备故障状态因子,取值0或1,表示工序对应设备判定故障,表示设备正常;
39、为工序i实际生产完成率,;
40、为物料短缺因子,取值0或1,代表工序对应物料库存低于预警阈值,代表物料库存充足。
41、s4、依据研判结果执行自适应调控操作,配置智能调控模块,包含工艺优化单元、设备调控单元、物料调度单元、异常溯源单元和效果验证单元,根据s3输出的研判报告执行差异化自适应调控:
42、工艺优化单元针对零部件尺寸偏差、装配误差,调用工艺修正模型自动微调机床加工、装配定位参数,设备调控单元针对设备卡顿、参数漂移故障,下发启停、参数复位指令修正设备运行状态,物料调度单元针对物料短缺,结合库存与采购订单生成补给清单与配送调度指令,异常溯源单元结合异常时段、工序、设备编号锁定人员-设备-工艺-物料问题节点,生成溯源文档;
43、向产线操作终端、设备控制终端推送标准化整改指令,指令明确参数调整数值、工序修正步骤、整改时限、验收标准,整改调控完成后,效果验证单元采集调控后的数据,对比调控前后参数,校验整改效果,若参数未回归标准区间,自动升级调控等级,执行二次精准调控,直至满足工艺标准。
44、s5、归集单次生产任务的设计定稿数据、原料入库数据、工序加工数据、质量检测数据、偏差整改数据、成品出库全部数据,基于单品唯一编码完成绑定归档,形成单品数字化生产档案,档案同步存储生产全流程台账、检测报告文件,实现单台风电设备全生产过程信息可查;
45、后续可调取数字化生产档案,统计各工序合格率、偏差率、设备故障率、物料损耗率,输出标准化生产分析报表,为工艺优化、生产计划调整提供数据支撑,单品工序物料损耗率计算公式如下:
46、;
47、其中,为第k件风电单品,在第i道工序的物料损耗率,单位为:%;
48、为单品k投入工序i的物料总质量(或总数量);
49、为单品k经过工序i加工之后,可进入下一道工序的有效物料质量(或数量);
50、全产线多件产品的工序平均物料损耗率计算公式如下:
51、;
52、为该统计周期内该工序生产的单品总数量;
53、为用于生产报表输出,表征整道工序物料损耗水平。
54、s6、开展问题分析学习迭代,更新工艺、故障、阈值基准,通过迭代学习优化模块完成生产经验沉淀与规则更新,模块包含数据统计单元、问题分析单元、规则迭代单元、指标核验单元。
55、数据统计单元按月度、季度、年度统计生产异常数量、异常类型、整改完成率、生产合格率、设备故障率,输出周期生产报表,问题分析单元采用关联分析算法挖掘异常同工艺、设备、物料、操作流程之间的关联关系,识别高频问题根因,规则迭代单元依据分析结果更新偏差阈值数据库、故障规则数据库、工艺标准数据库,优化工艺修正、设备调控模型逻辑,同时留存迭代日志,记录更新内容、依据与时间;
56、指标核验单元对比迭代前后周期生产数据,核验合格率提升、故障下降、整改效率提升等优化指标,若未达到预设优化目标,则启动二次迭代优化流程,持续迭代完善管控基准;
57、迭代优化效果提升率计算公式如下:
58、;
59、其中,为生产合格率迭代优化效果提升率,单位为:%;
60、为迭代优化前统计周期内的工序/产线生产合格率;
61、为迭代更新数据库与模型之后,同等统计周期下的工序/产线生产合格率。
62、补充:同理可计算设备故障率下降率、异常整改效率提升率:
63、设备故障率下降率:;
64、判定逻辑如下:
65、预先设定目标提升阈值;
66、若:判定迭代达到预设优化目标,迭代结束;
67、若:判定未达到优化目标,系统自动启动二次迭代优化流程。
68、进一步的,平台搭载数据安全防护模块,模块包含数据加密单元、操作日志记录单元、异常访问拦截单元,数据加密单元对存储及传输的全部生产数据加密,仅授权人员可解密查阅,操作日志单元完整留存操作人员、操作时间、操作内容、操作设备信息,日志永久不可删除,异常访问拦截单元实时监测访问行为,识别跨权限访问、异地非法访问行为,即时拦截并输出风险预警。
69、与现有的技术相比,本发明的有益效果是:
70、1、本发明搭建云端数字化集成平台与分区专属数据库,差异化配置多源设备采集频率,完成数据清洗编码归档,打通四大核心业务系统,控制数据同步延迟≤2秒,建立多类权限管控体系,解决系统孤岛问题,实现原材料到交付售后全环节数据统一存储、安全共享,为生产监控分析提供完整可靠数据源;
71、2、本发明拆解完整生产工序,建立工序-设备-人员-物料映射台账,依托多套基准数据库开展实时比对研判,输出标准化异常报告,通过单品唯一编码实现异常精准溯源,同时引入工序综合异常风险指数量化风险等级,改变传统人工巡检模式,提前识别生产偏差、设备故障、物料短缺等各类风险;
72、3、本发明设置多单元智能调控模块,针对不同异常执行工艺、设备、物料多维度自适应处置,支持分级二次调控,配套效果验证机制保障整改质量,构建单品数字化生产档案,归集全生命周期生产资料,可输出多类生产分析报表,实现单台风电设备全生产过程可追溯,支撑生产计划与工艺评估;
73、4、本发明通过迭代学习优化模块按周期统计生产指标,利用关联分析算法挖掘问题根因,自动更新工艺、故障、阈值基准,对比核验迭代效果,未达标可二次迭代,配套完整安全防护机制,实现数据加密、操作留痕、非法访问拦截,沉淀生产经验同时保障核心生产数据安全;
74、综上所述,该方法不仅打破风电制造各业务系统数据孤岛,实现生产全流程实时监控、异常溯源与自适应整改,构建单品数字化档案完成质量追溯,依靠数据驱动完成工艺规则迭代优化,同时完善数据安全防护,有效提升产品合格率,降低设备故障与物料损耗,赋能风电装备智能制造升级。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com