
一种基于控制缝隙插接的制造执行调优方法及其系统
本技术涉及制造执行控制与工艺过程调优,尤其涉及一种基于控制缝隙插接的制造执行调优方法及其系。
背景技术:
1、在装配、贴合、压合、点胶、检测等制造执行场景中,主动作实施前后的短时过渡区段往往直接影响最终工艺质量。该类过渡区段通常处于承接条件已经形成但尚未完全稳定、或者主动作已经完成但结果保持尚未充分结束的阶段,定位偏移、夹持受力不均、热分布未均衡、贴合面未稳定等异常前兆容易在该阶段开始累积。如果不能在该类前兆刚形成时进行识别和处理,后续主动作实施结果容易出现夹痕、过冲、飞边、欠贴合、应力残留等质量偏差,进而影响制造过程的一致性和稳定性。
2、目前制造执行过程中的质量调优通常依赖结果检测、过程报警或者对主控制程序的整体修改。结果检测方式是在主动作完成后对产品状态或者工艺结果进行检测,再根据检测结果进行返工、补偿或者参数调整;过程报警方式通常依据单一传感器阈值判断是否存在异常,并在异常超过设定范围后触发停机、报警或者人工干预;主控制程序修改方式则通过调整主工艺顺序、主动作参数或者控制逻辑,使设备在后续运行中改变执行节拍或动作幅度。上述方式能够在一定程度上发现和处理质量偏差,但主要围绕结果状态、报警状态或者主控制链整体参数进行处理。
3、上述处理方式对主动作实施前后过渡区段中的异常前兆识别不足,难以及时区分承接建立阶段、主动作实施阶段和结果保持阶段之间的短时响应差异,也难以在不改变原有制造执行主链的条件下,于可执行的控制缝隙中插入局部调优动作。由此,质量偏差往往需要在主动作完成后通过检测、返工或者整体参数调整进行处理,调优时点滞后,且容易引入停机等待、返工处理、节拍重排或者主程序改造等额外成本,导致制造过程的节拍损失较大。
技术实现思路
1、鉴于上述实际情况,本技术提出了一种基于控制缝隙插接的制造执行调优方法及其系统,以解决现有技术中主动作实施前后过渡区段内的异常前兆难以被前置识别并在不重构原有制造执行主链的条件下完成局部调优,导致质量偏差处理滞后和节拍损失较大的技术问题。
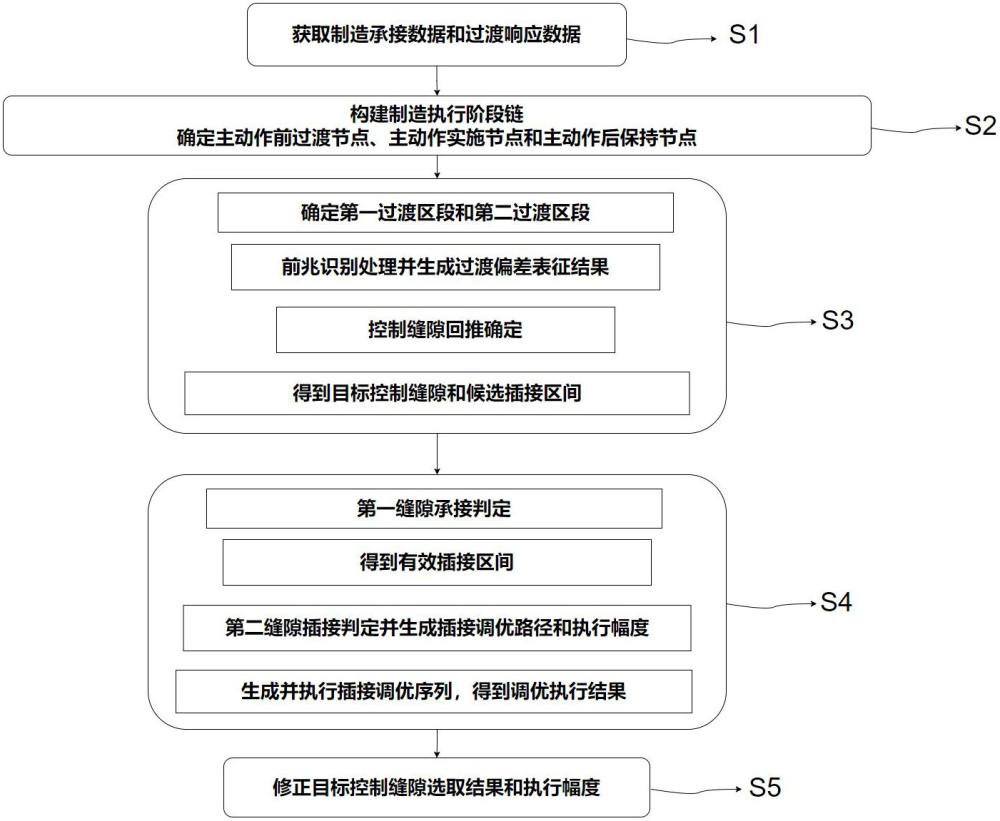
2、一种基于控制缝隙插接的制造执行调优方法,包括:
3、获取目标制造工序对应的制造承接数据和过渡响应数据;基于所述制造承接数据构建制造执行阶段链,并确定所述制造执行阶段链中的主动作前过渡节点、主动作实施节点和主动作后保持节点;
4、根据所述制造执行阶段链,确定所述主动作前过渡节点与所述主动作实施节点之间的第一过渡区段,以及所述主动作实施节点与所述主动作后保持节点之间的第二过渡区段;基于所述过渡响应数据,对所述第一过渡区段和所述第二过渡区段进行前兆识别处理,生成过渡偏差表征结果;依据所述过渡偏差表征结果在所述制造执行阶段链中的阶段位置,对所述制造执行阶段链执行控制缝隙回推确定处理,得到对应的目标控制缝隙和候选插接区间;
5、基于所述目标控制缝隙在所述制造执行阶段链中的前后承接关系,对所述候选插接区间执行第一缝隙承接判定处理,生成第一缝隙承接判定结果,所述第一缝隙承接判定结果表征所述候选插接区间对应的有效插接区间以及所述目标控制缝隙对所述制造执行阶段链连续推进的保持关系;结合所述过渡偏差表征结果和所述第一缝隙承接判定结果,对所述目标控制缝隙执行第二缝隙插接判定处理,生成第二缝隙插接判定结果,所述第二缝隙插接判定结果表征所述有效插接区间内对应的插接调优路径和执行幅度;依据所述第二缝隙插接判定结果生成插接调优序列,并将所述插接调优序列插接至所述有效插接区间内执行,以在不重构所述制造执行阶段链的主工艺顺序和主控制关系的条件下,对所述主动作实施节点前后的承接条件进行校正,生成调优执行结果;
6、根据所述调优执行结果,对所述目标控制缝隙的选取结果和所述第二缝隙插接判定结果中的执行幅度进行修正,得到修正后的目标控制缝隙选取结果和执行幅度。
7、进一步的,所述基于所述制造承接数据构建制造执行阶段链,并确定所述制造执行阶段链中的主动作前过渡节点、主动作实施节点和主动作后保持节点,包括:
8、根据所述制造承接数据中的阶段完成标识、动作触发时刻和工艺放行条件,对目标制造工序进行阶段划分,得到按执行顺序排列的阶段段序列;
9、根据所述阶段段序列中相邻阶段段之间的时间承接关系、动作承接关系和工艺放行关系,构建所述制造执行阶段链;
10、根据所述制造执行阶段链中主动作实施前的承接建立位置,确定所述主动作前过渡节点;根据所述制造执行阶段链中主动作执行位置,确定所述主动作实施节点;根据所述制造执行阶段链中主动作完成后的结果保持位置,确定所述主动作后保持节点。
11、进一步的,所述基于所述过渡响应数据,对所述第一过渡区段和所述第二过渡区段进行前兆识别处理,生成过渡偏差表征结果,包括:
12、根据所述第一过渡区段和所述第二过渡区段对应的阶段位置索引和时间索引,从所述过渡响应数据中提取对应的响应区段数据;
13、对所述响应区段数据执行响应基线对齐处理和差异分解处理,得到分别对应于位置偏移、响应波动和建立迟滞的过渡响应差异特征数据;
14、根据所述过渡响应差异特征数据在所述第一过渡区段和所述第二过渡区段中的分布位置、持续长度和变化幅度,生成对应的区段扰动表征数据;
15、根据所述区段扰动表征数据,确定过冲前兆、欠稳前兆、应力释放不足前兆、热分布失衡前兆或者贴合承接不足前兆中的至少一种前兆类型,并结合对应的阶段位置标识和持续区间,生成所述过渡偏差表征结果。
16、进一步的,所述依据所述过渡偏差表征结果在所述制造执行阶段链中的阶段位置,对所述制造执行阶段链执行控制缝隙回推确定处理,得到对应的目标控制缝隙和候选插接区间,包括:
17、根据所述过渡偏差表征结果中的阶段位置标识,对所述制造执行阶段链中定位对应的前序阶段和后序阶段;
18、沿所述制造执行阶段链由所述阶段位置向前执行边界回推,直至出现以下任一情形时确定前置承接边界:进入主动作不可逆执行状态、引发上游承接条件重开或者重算、触发前序动作重复执行;
19、沿所述制造执行阶段链由所述阶段位置向后执行边界限定,直至出现以下任一情形时确定后置承接边界:占用后续阶段初始条件、导致插接动作无法在后续进入前退出、破坏后续进入条件;
20、根据所述前置承接边界和所述后置承接边界,确定所述目标控制缝隙和所述候选插接区间。
21、进一步的,所述对所述候选插接区间执行第一缝隙承接判定处理,生成第一缝隙承接判定结果,包括:
22、提取所述候选插接区间起始边界对应的阶段完成状态和动作放行状态,以及所述候选插接区间终止边界对应的后续进入状态,生成区间承接校验数据;
23、根据所述区间承接校验数据,对所述候选插接区间执行边界一致性判定,得到分别对应于起始边界和终止边界的承接冲突标识;
24、根据所述承接冲突标识,对所述候选插接区间执行边界收缩处理,得到收缩后的区间候选结果;
25、在所述收缩后的区间候选结果保持所述制造执行阶段链连续推进的情况下,将所述收缩后的区间候选结果确定为所述有效插接区间,并生成所述第一缝隙承接判定结果。
26、进一步的,所述结合所述过渡偏差表征结果和所述第一缝隙承接判定结果,对所述目标控制缝隙执行第二缝隙插接判定处理,生成第二缝隙插接判定结果,包括:
27、根据所述过渡偏差表征结果中的区段扰动表征和所述有效插接区间的区间边界,生成插接约束数据;
28、根据所述插接约束数据,确定候选插接动作,并依据所述候选插接动作的作用方向和区间占用关系,生成候选插接路径集合;
29、对所述候选插接路径集合执行区间容纳判定和动作兼容性判定,得到经约束裁剪后的路径候选结果;
30、根据所述经约束裁剪后的路径候选结果,确定所述插接调优路径和所述执行幅度,生成所述第二缝隙插接判定结果。
31、进一步的,所述根据所述经约束裁剪后的路径候选结果,确定所述插接调优路径和所述执行幅度,包括:
32、对所述经约束裁剪后的路径候选结果执行路径适配度计算,得到多条候选插接路径分别对应的路径适配量;
33、根据所述路径适配量、所述有效插接区间的区间占用量以及所述区段扰动表征数据,确定目标插接路径;
34、根据所述目标插接路径中各动作对应的动作类型、区间占用长度和扰动消减需求,确定所述目标插接路径对应的执行幅度;其中,所述目标插接路径至少包括前置校正段、稳定保持段和进入确认段中的一个或多个区段。
35、进一步的, 所述依据所述第二缝隙插接判定结果生成插接调优序列,并将所述插接调优序列插接至所述有效插接区间内执行,包括:
36、根据所述第二缝隙插接判定结果中的动作类型标识、动作顺序标识和执行幅度,生成具有时序先后关系的插接调优序列;
37、将所述插接调优序列插接至所述有效插接区间内执行,以在不改变主动作实施节点之前的既定阶段顺序、不替换主动作逻辑且不重排主动作后保持节点之后的后续进入关系的条件下,对主动作实施节点前后的承接条件进行校正;
38、在所述插接调优序列执行完成后,依次执行动作退出核验、承接状态恢复核验和后续进入核验,并在核验通过后输出复位确认信号,以恢复所述制造执行阶段链的后续推进。
39、进一步的,所述根据所述调优执行结果,对所述目标控制缝隙的选取结果和所述第二缝隙插接判定结果中的执行幅度进行修正,得到修正后的目标控制缝隙选取结果和执行幅度,包括:
40、根据所述调优执行结果中的前兆消减情况、质量达成情况和节拍变化情况,生成调优结果表征数据;对所述调优结果表征数据进行结果归一化处理和修正映射处理,得到目标控制缝隙修正结果和执行幅度修正结果;根据所述目标控制缝隙修正结果,对所述目标控制缝隙的选取结果执行修正;根据所述执行幅度修正结果,对所述第二缝隙插接判定结果中的执行幅度执行修正;输出修正后的目标控制缝隙选取结果和执行幅度,以供后续同类制造工序调用。
41、此外本技术还公开了一种基于控制缝隙插接的制造执行调优系统,其特征在于,所述系统包括:
42、获取单元,用于获取目标制造工序对应的制造承接数据和过渡响应数据;
43、阶段链构建单元,用于基于所述制造承接数据构建制造执行阶段链,并确定所述制造执行阶段链中的主动作前过渡节点、主动作实施节点和主动作后保持节点;
44、控制缝隙确定单元,用于根据所述制造执行阶段链,确定所述主动作前过渡节点与所述主动作实施节点之间的第一过渡区段,以及所述主动作实施节点与所述主动作后保持节点之间的第二过渡区段;基于所述过渡响应数据,对所述第一过渡区段和所述第二过渡区段进行前兆识别处理,生成过渡偏差表征结果;依据所述过渡偏差表征结果在所述制造执行阶段链中的阶段位置,对所述制造执行阶段链执行控制缝隙回推确定处理,得到对应的目标控制缝隙和候选插接区间;
45、插接调优执行单元,用于基于所述目标控制缝隙在所述制造执行阶段链中的前后承接关系,对所述候选插接区间执行第一缝隙承接判定处理,生成第一缝隙承接判定结果,所述第一缝隙承接判定结果表征所述候选插接区间对应的有效插接区间以及所述目标控制缝隙对所述制造执行阶段链连续推进的保持关系;结合所述过渡偏差表征结果和所述第一缝隙承接判定结果,对所述目标控制缝隙执行第二缝隙插接判定处理,生成第二缝隙插接判定结果,所述第二缝隙插接判定结果表征所述有效插接区间内对应的插接调优路径和执行幅度;依据所述第二缝隙插接判定结果生成插接调优序列,并将所述插接调优序列插接至所述有效插接区间内执行,以在不重构所述制造执行阶段链的主工艺顺序和主控制关系的条件下,对所述主动作实施节点前后的承接条件进行校正,生成调优执行结果;
46、修正单元,用于根据所述调优执行结果,对所述目标控制缝隙的选取结果和所述第二缝隙插接判定结果中的执行幅度进行修正,得到修正后的目标控制缝隙选取结果和执行幅度。
47、本技术所提出的一种基于控制缝隙插接的制造执行调优方法及其系统,实现了将质量偏差的处理时点前移至主动作实施前后过渡区段,在保持原制造执行主链不重构的条件下完成控制缝隙内的局部插接调优,并实现调优结果的持续修正与后续调用,从而提高工艺过程稳定性、质量一致性以及制造系统兼容性。