
一种橡胶发泡垫及其制作工艺的制作方法
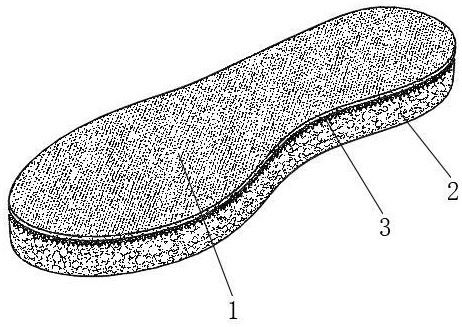
本发明属于橡胶发泡垫生产制造,具体涉及一种橡胶发泡垫及其制作工艺。
背景技术:
1、传统鞋垫、坐垫与针织面料通常采用胶粘剂粘合的传统复合方式,常见于eva/pu、大力棉、海绵、海波丽、欧索耐发泡鞋垫和坐垫中,具体工艺流程为:先将材料发泡成型制成鞋垫或坐垫坯料,再在鞋垫或坐垫表面涂布聚氨酯胶或氯丁胶等胶粘剂,然后将针织面料贴合在鞋垫或坐垫上,经过加压和固化处理后形成复合结构。这种传统工艺存在如下技术问题:
2、1、需要使用含有机溶剂的胶粘剂,生产过程中会有voc挥发性有机物排放,不符合环保要求,且产品易残留气味;
3、2、工序繁琐,需要涂胶、晾置、贴合、加压、固化等多道工序,生产周期长,效率低;
4、3、胶粘剂固化时间长,通常需要24至48小时才能达到最终粘合强度;
5、4、粘合强度不稳定,容易出现开胶现象,从而影响产品质量和使用寿命;
6、5、胶粘剂成本较高,增加了生产成本。
7、现有技术中也存在注射发泡成型与面料一体化的方法,但是,该方法需要采用专用注射设备,投资大,且橡胶配方需要调整,以满足注射流动性的要求,面料在注射过程中容易变形,并且模具结构复杂,维护成本高,不适合小批量多品种生产。
技术实现思路
1、本发明要解决的技术问题,就是针对现有技术所存在的不足,而提供一种橡胶发泡垫及其制作工艺,本发明利用橡胶在高温高压模压发泡过程中的熔体流动性和硫化交联特性,使橡胶材料在特定的压力、温度和时间条件下渗透进入针织面料的孔隙结构,在橡胶发泡层和针织面料层之间形成50-200微米厚度的渗透互锁过渡层,从而实现橡胶发泡层和针织面料层无需胶粘剂的一体化粘合,工艺简单、环保高效、粘合强度高。
2、本方案是通过如下技术措施来实现的:一种橡胶发泡垫,包括橡胶发泡层和针织面料层,所述针织面料层为单层双面针织布,所述针织面料层采用聚酯纤维和氨纶织造而成,其中,按重量百分比计,聚酯纤维93%-97%,氨纶3%-7%,所述针织面料层的克重为280-350克/平方米、厚度为0.8-1.5毫米,针织面料层的孔隙率为20%-35%、平均孔径为30-100微米;所述橡胶发泡层为天然橡胶基发泡材料,发泡倍率为1.5-2.5倍;所述橡胶发泡层与针织面料层之间存在50-200微米厚的渗透互锁过渡层,所述渗透互锁过渡层为橡胶充填在针织面料的孔隙中形成的三维互锁结构,该三维互锁结构通过机械互锁提供锚固作用,通过橡胶硫化交联过程中的界面化学作用形成热粘合,实现无需胶粘剂的一体化粘合。
3、优选的,所述橡胶发泡层的密度为0.35-0.50克/立方厘米、邵氏a硬度为35-47,所述橡胶发泡层与针织面料层的剥离强度为8-13.5牛顿/厘米,所述渗透互锁过渡层的厚度为80-150微米。
4、本发明还提供了一种上述橡胶发泡垫的制作工艺,包括如下步骤:
5、s1:准备针织面料,将针织面料按所需形状裁切并预留余量;
6、s2:橡胶发泡料的配制;
7、s3:模具准备:
8、采用平板硫化机,平板硫化机的上模和下模上对应开设有与所需橡胶发泡垫形状相适应的型腔,型腔的侧壁上开设有溢胶排气口,上模和下模均配置有电加热装置,将模具预热至145-155摄氏度;
9、s4:橡胶块料和针织面料的放置与合模:橡胶发泡料裁切成块状,将裁切好的橡胶块料和针织面料置于下模型腔的底部,针织面料的孔隙面朝上,并使橡胶块料平放在针织面料的上方或下方,迅速合模,合模后快速增压至30-70兆帕;
10、s5:高温高压成型:在30-70兆帕的压力和145-155摄氏度的温度条件下,在保压保温的情况下成型时间为400-600秒,使橡胶发泡并在压力驱动下使坯体经过高温硫化发泡渗透进入针织面料内部50-200微米的深度,橡胶硫化交联固化后形成渗透互锁过渡层,渗透互锁过渡层作为橡胶发泡层和针织面料层之间的机械互锁和热粘合结构;
11、s6:自然脱模:待脱模后取出成品,使其自然冷却,然后修边裁型,得到所需的一体成型的橡胶发泡垫;
12、s7:产品检验。
13、优选的,所述步骤s2中橡胶发泡料按重量份计,包括:天然橡胶80-100份、滑石粉或轻质碳酸钙60-80份、油膏20-25份、氧化锌13-15份、硬脂酸2-4份、耐磨剂3-5份、耐黄变剂2-3份、防老剂5-8份、促进剂d 1-2份、促进剂dm 3-5份、石蜡2-3份、硫磺2-3份、发泡剂obsh 3-5份、负离子粉1份。
14、优选的,所述橡胶发泡料还包括中草药组合物15-60份;
15、所述中草药组合物的原料药至少包含下述组份中的5种:按重量份计,艾草5-15份、枫树叶1.5份、川芎1-2份、冰片1-2份、半枫荷1-2份 铁观音1-2份、干姜2-3份、山苍子1-2份、鸡血藤2-3份、落石藤1-2份、杜仲1份、牛膝1-2份、天麻1份;
16、所述中草药组合物经干燥粉碎后粒径为50-500目。
17、优选的,所述橡胶发泡料还包括弹性体10-20份。
18、优选的,所述油膏选自石蜡油、芳烃油、环烷油中的一种或多种;
19、所述弹性体选自sbs、sebs、poe塑料、tpu中的一种或多种;
20、所述耐磨剂选自炭黑、滑石粉、轻质碳酸钙、二氧化硅中的一种或多种;
21、所述耐黄变剂选自抗氧剂1010、抗氧剂168、紫外吸收剂中的一种或多种;
22、所述防老剂选自防老剂4010na、6ppd、tmq中的一种或多种;
23、所述促进剂d为二苯胍;
24、所述促进剂dm为二硫化二苯并噻唑;
25、所述发泡剂obsh选自偶氮二甲酰胺、偶氮二异丁腈中的一种或多种。
26、优选的,所述橡胶发泡料的门尼粘度为50-80mu,正硫化时间t90为400-600秒。
27、优选的,所述步骤s4中橡胶发泡料裁切得到的橡胶块料的厚度的计算公式为:
28、;
29、式中,为橡胶发泡料裁切得到的橡胶块料的厚度,单位为mm;为成品橡胶发泡垫的目标厚度,单位为mm;n为预期发泡倍率。
30、优选的,所述针织面料层为28g、32g、36g、40g或44g~55g的大圆机编织而成的单层双面针织布;
31、所述型腔的侧壁上均匀开设有多个溢胶排气口,每个溢胶排气口的尺寸为2mm×2mm×1cm。
32、本发明的有益效果:
33、1、本发明实现了橡胶发泡垫的无胶粘剂一体成型。本发明通过高温高压模压发泡方式,使橡胶在硫化过程中直接与针织面料粘合,无需使用聚氨酯胶或氯丁胶等胶粘剂,消除了voc挥发性有机物的排放,符合环保要求,产品无异味残留;
34、2、本发明的橡胶发泡垫制作工艺流程较传统的胶粘工艺大为简化。传统的胶粘工艺需要涂胶、晾置、贴合、加压、固化等4-6道工序,生产周期需24-48小时,而本发明只需一道模压成型工序,时间约500秒(即10分钟以内),工序减少约75%,生产效率提升50%以上;
35、3、本发明中橡胶发泡垫的粘合强度显著提高。传统的胶粘方式的剥离强度通常为5-8牛顿/厘米,且容易因胶层老化而开胶,而本发明通过机械互锁和化学粘合的复合作用,剥离强度达到8-13.5牛顿/厘米,粘合可靠,不易开胶,产品耐久性有效提升;
36、4、本发明的生产成本有效降低。较传统的胶粘工艺而言,本发明省去了胶粘剂的采购成本(约占总成本的15%至20%),减少了涂胶、固化等设备的投入和能耗,综合成本降低15%至25%;
37、5、本发明中橡胶发泡垫的透气性能好。本发明中的橡胶发泡垫由于无胶粘剂层阻隔,且橡胶渗透深度控制在50-200微米,针织面料的孔隙结构基本保留,橡胶发泡垫的透气性能优于传统的胶粘垫;
38、6、本发明的橡胶配方中可添加负离子粉、石墨烯等功能材料,或添加中草药组合物,使橡胶发泡垫具有抑菌、除臭、促进血液循环等保健功能;
39、7、本发明的制作工艺灵活性高。本发明中的橡胶块料在冷态下平放在针织面料的上方或下方,与传统的注射成型或预热成型相比,本发明采用的冷拼橡胶块料无需预热,操作简便,所采用的模具简单,能够适应多品种小批量生产,可快速切换不同尺码和形状的产品,且橡胶块料的尺寸和重量根据成品垫(如鞋垫或坐垫)预先确定,确保每个成品垫的用料一致性,减少了飞边和材料浪费。
40、由此可见,本发明与现有技术相比,具有突出的实质性特点和显著的进步。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com