
一种抗锈蚀HRB400螺纹钢及其制备方法与流程
本发明涉及钢铁冶金,特别涉及一种抗锈蚀hrb400螺纹钢及其制备方法。
背景技术:
1、螺纹钢是建筑行业用量最大的钢材产品之一,据统计我国螺纹钢年产量长期维持在约2亿吨水平,占钢材总产量的20%以上。随着钢铁产业布局向沿海地区调整,沿海高湿度、高盐雾环境给螺纹钢的生产、储运和使用带来了严峻的腐蚀挑战。
2、螺纹钢的抗锈蚀性能与其表面氧化铁皮的相组成、结构致密性及钢基体本身的微观特征密切相关,氧化铁皮作为屏障可以提高螺纹钢的抗锈蚀能力。然而,螺纹钢在冷床冷却、输送、打捆及运输过程中,钢筋与设备部件的碰撞摩擦不可避免地造成表面氧化铁皮局部剥落,使钢基体直接暴露于腐蚀介质中。因此,在氧化铁皮保护层受到破坏的情况下,钢基体本身的抗锈蚀能力至关重要。
3、钢中非金属夹杂物对腐蚀行为具有显著影响。mns夹杂物是钢中最常见的硫化物相,在含氯离子环境下极易成为点蚀的优先萌生位置。mns在腐蚀介质中较铁基体更易发生溶解,其溶解过程中释放的含硫物种会破坏夹杂物周围基体的局部钝化膜,并在界面处引入明显的电化学差异,使夹杂物附近区域表现出局部阳极特征,从而诱发点蚀的启动与扩展。此外,mns夹杂周围存在高位错密度区域,局部应变集中进一步加速腐蚀萌生。
4、目前,常见的解决螺纹钢防锈问题的措施主要有:一是添加cu、cr、ni等耐蚀合金元素,但需添加大量合金元素方能达到效果,大幅提高了生产成本;二是对成品钢筋进行涂覆防锈油、冷镀锌等表面处理,成本较高、工艺复杂,难以在大规模螺纹钢产品中全面推广;三是通过控轧控冷工艺优化氧化铁皮结构,但上述方法均未从根本上改善钢基体在氧化铁皮剥落部位的抗锈蚀能力。
技术实现思路
1、本发明的目的是提供一种抗锈蚀hrb400螺纹钢及其制备方法,通过ti微合金化成分设计与控轧控冷工艺的协同调控,在保证力学性能满足使用要求的前提下,有效降低钢基体腐蚀敏感性,并改善终轧后形成的氧化铁皮结构稳定性,从而提高螺纹钢在储运及服役过程中的抗锈蚀能力。
2、本发明的上述技术目的是通过以下技术方案得以实现的:
3、一种抗锈蚀hrb400螺纹钢,按重量百分比计,包括如下组分:c:0.22~0.25%、si:0.30~0.45%、mn:1.35~1.45%、ti:0.02~0.05%、nb:0.010~0.015%、n:30~80ppm、p≤0.045%、s≤0.04%,余量为fe及不可避免杂质。
4、优选的,其中ti与n质量比为3.0~5.0。
5、一种抗锈蚀hrb400螺纹钢制备方法,包括如下步骤:
6、(1)冶炼及成分控制:按所需组分配置并通过转炉冶炼形成钢液;
7、(2)lf精炼:对钢液进行脱氧脱硫处理,在钢液溶解氧含量为20~30ppm条件下加入钛铁或喂入钛线进行ti微合金化处理,并进行软吹氩;
8、(3)连铸:将精炼后的钢液浇铸成连铸坯;
9、(4)加热及轧制:将连铸坯加热后进行多道次轧制,控制终轧温度为850~900℃;
10、(5)冷却:轧制中进行穿水冷却,轧后冷床冷却。
11、优选的,所述步骤(1)的冶炼工序采用转炉冶炼,出钢温度为1580~1650℃,出钢过程中加入mn、si、nb进行基础合金化。
12、优选的,所述步骤(2)的lf精炼工序中,ti微合金化处理后进行软吹氩处理5~10min。
13、优选的,所述步骤(3)的连铸工序中连铸坯尺寸为170mm×170mm×16000mm。
14、优选的,所述步骤(4)的轧制工序中轧线配有共23架轧机,依次分别为粗轧机组7架,中轧机组6架,预精轧机组6架与精轧机组4架。
15、优选的,所述步骤(5)的冷却工序包括穿水冷却和冷床冷却,其中穿水水箱分别位于终轧、预精轧、精轧之后,冷床冷却过程中,上冷床温度为840~900℃,平均冷却速率为0.9~1.2℃/s,下冷床温度≤420℃。
16、优选的,在第三次穿水冷却后温度不低于820℃,水冷后至冷床表面升温至840~900℃,冷床冷却9~12分钟。
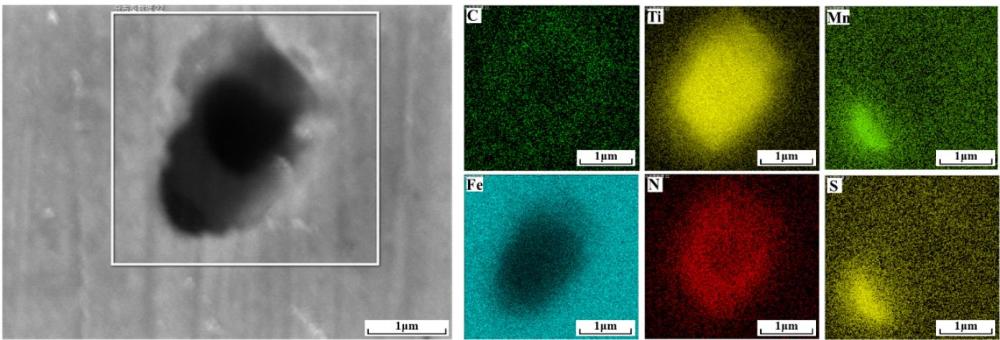
17、综上所述,本发明通过ti微合金化调控夹杂物形态,将腐蚀敏感的游离mns转变为稳定的复合夹杂物,显著降低点蚀萌生概率;通过控轧控冷工艺优化终轧后氧化铁皮结构,使其以致密fe3o4层为主并与基体结合牢固,从而提高表面防护能力;通过成分设计与工艺控制的协同作用,在氧化铁皮局部剥落条件下仍能降低基体腐蚀敏感性并延缓腐蚀扩展;同时在细晶强化与析出强化共同作用下,使螺纹钢屈服强度≥420mpa,抗拉强度≥580mpa,断后伸长率≥25%,满足hrb400标准要求并保证性能稳定性。
1.一种抗锈蚀hrb400螺纹钢,其特征在于,按重量百分比计,包括如下组分:c:0.22~0.25%、si:0.30~0.45%、mn:1.35~1.45%、ti:0.02~0.05%、nb:0.010~0.015%、n:30~80ppm、p≤0.045%、s≤0.04%,余量为fe及不可避免杂质。
2.根据权利要求1所述的一种抗锈蚀hrb400螺纹钢,其特征在于:其中ti与n质量比为3.0~5.0。
3.根据权利要求1或2所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于,包括如下步骤:
4.根据权利要求3所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:所述步骤(1)的冶炼工序采用转炉冶炼,出钢温度为1580~1650℃,出钢过程中加入mn、si、nb进行基础合金化。
5.根据权利要求3所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:所述步骤(2)的lf精炼工序中,ti微合金化处理后进行软吹氩处理5~10min。
6.根据权利要求3所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:所述步骤(3)的连铸工序中连铸坯尺寸为170mm×170mm×16000mm。
7.根据权利要求3所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:所述步骤(4)的轧制工序中轧线配有共23架轧机,依次分别为粗轧机组7架,中轧机组6架,预精轧机组6架与精轧机组4架。
8.根据权利要求3所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:所述步骤(5)的冷却工序包括穿水冷却和冷床冷却,其中穿水水箱分别位于终轧、预精轧、精轧之后,冷床冷却过程中,上冷床温度为840~900℃,平均冷却速率为0.9~1.2℃/s,下冷床温度≤420℃。
9.根据权利要求8所述的一种抗锈蚀hrb400螺纹钢制备方法,其特征在于:在第三次穿水冷却后温度不低于820℃,水冷后至冷床表面升温至840~900℃,冷床冷却9~12分钟。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com